Normalisation du processus d'achat de fixations : de la définition du besoin au bilan de production de série

Daniel
Fort d'une expérience dans la fabrication de fixations et la vente à l'export, nous sommes spécialisés dans les boulons, écrous, vis, vis autoperceuses, tiges entièrement filetées et solutions de fixation sur mesure pour la construction, la mécanique, l'automobile et les applications industrielles.
Introduction : pourquoi la normalisation des processus est nécessaire pour l'approvisionnement en fixations
Dans les achats quotidiens des entreprises manufacturières, les vis, écrous et autres fixations sont souvent considérés comme des « petites pièces », mais ce sont précisément ces petites pièces qui sont les plus susceptibles de provoquer des ruptures d'information lors des demandes de devis, des échantillonnages et de la production de série. Des descriptions de spécifications incomplètes, des bases de tarification incohérentes, des échantillons non conformes aux produits de série : ce sont là des problèmes typiques que presque tous les acheteurs ont rencontrés. Une mauvaise interprétation d'un filetage, un oubli de traitement de surface peuvent entraîner des échanges répétés, des retards de livraison, voire des litiges qualité.
Intégrer la demande de devis, l'évaluation des fournisseurs, la validation des échantillons, la production sur commande et la réception dans un processus unifié permet d'améliorer sensiblement l'efficacité de la collaboration inter-services et de réduire les risques d'approvisionnement. Le service ingénierie fournit des conditions techniques précises, le service achats unifie les termes commerciaux, le service qualité définit les points de contrôle en amont, le service production remonte les performances réelles d'assemblage — ce n'est que lorsque tous ces maillons utilisent le même jeu de documents, la même version des plans et les mêmes critères de réception que l'approvisionnement en fixations devient réellement maîtrisable.
Cet article présente les méthodes de gestion selon l'ordre d'avancement du projet, de la définition du besoin au bilan de la production de série, afin d'aider les équipes achats, ingénierie, qualité et production à mettre en place des procédures opérationnelles standard exécutables.
I. Définition du besoin : commencer par clarifier les conditions techniques d'achat
La première étape de la normalisation du processus n'est pas de trouver un fournisseur, mais de rédiger clairement le besoin. Il est recommandé d'établir une liste de besoins unifiée couvrant au minimum les éléments suivants : nom du produit, usage, plan ou norme applicable, dimensions, matériau, classe de résistance, traitement de surface, quantité, délai de livraison et exigences d'emballage. Plus la liste est complète, plus la comparabilité des demandes de devis et des comparaisons de prix ultérieures sera forte.
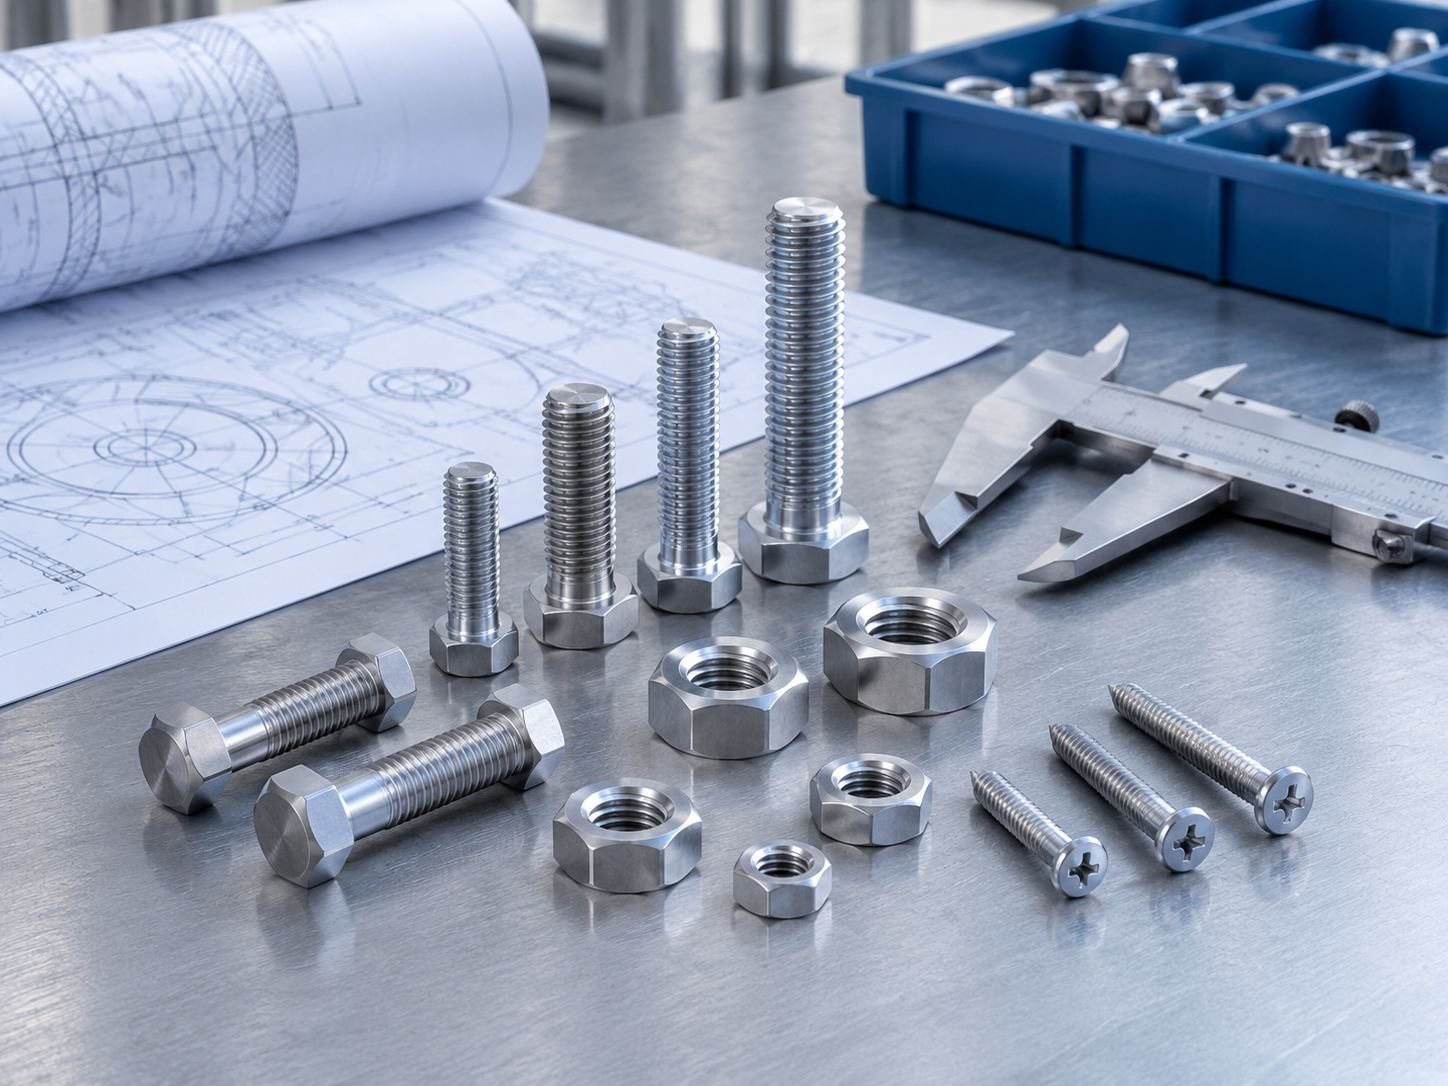
Pour les produits tels que boulons, écrous et goujons, il est indispensable de préciser les dimensions critiques et les relations d'appariement. Pour les catégories telles que les boulons à tête hexagonale et les boulons à embase, il convient d'indiquer la norme applicable et les tolérances critiques, afin d'éviter les cas où « la forme de tête est correcte mais la précision du filetage ne l'est pas ». Pour les vis mécaniques, il faut également préciser le type d'empreinte et la forme de tête : par exemple, une tête fraisée à empreinte cruciforme et une tête fraisée à fente droite présentent des différences manifestes en situation d'assemblage, et le choix doit être explicitement indiqué dans le document de besoin.
Prenons l'exemple de la vis mécanique à tête fraisée à empreinte cruciforme DIN 965 : ce type de produit appartient aux fixations à filetage métrique, adapté aux équipements électriques, au mobilier et à l'assemblage de panneaux ; la conception à tête fraisée permet, après serrage, d'affleurer la tête avec la surface de montage. La vis mécanique à tête fraisée à fente droite DIN 963, de la même famille, adopte une empreinte à fente droite et une structure de tête fraisée, couramment utilisée pour les panneaux d'équipement, la quincaillerie de mobilier et les assemblages généraux. Pour les deux, des versions en acier, en acier inoxydable et en laiton peuvent être fournies ; lors de l'achat, il convient de préciser dans la liste de besoins le matériau, le type d'empreinte et le numéro de norme, plutôt que de simplement écrire « vis à tête fraisée ».
Il faut également distinguer les pièces standard, les pièces non standard et les pièces spéciales. Pour les produits à exigences particulières tels que les fixations en acier inoxydable et les boulons galvanisés à chaud, il convient d'indiquer la nuance de matériau, la gamme de fabrication et la base d'inspection. Enfin, mettre en place un mécanisme d'enregistrement des modifications de besoin, afin de garantir que l'ingénierie, les achats et le fournisseur utilisent toujours la même version des plans et des documents techniques, et que toute modification laisse une trace.
II. Demande de devis et comparaison des prix : rendre les offres comparables
L'inefficacité la plus fréquente lors de la demande de devis est que chaque fournisseur chiffre selon ses propres habitudes, rendant les prix non comparables horizontalement. La solution consiste à envoyer aux fournisseurs de fixations candidats un modèle de demande de devis unifié, en exigeant un chiffrage détaillé par spécification, matériau, traitement de surface, quantité, frais de moule, emballage, délai de livraison et conditions commerciales ; toute rubrique manquante rend l'offre invalide.
Il faut également confirmer le périmètre de l'offre : taxes incluses ou non, frais de transport, frais d'inspection et frais d'emballage spécial, en précisant la durée de validité de l'offre et le mécanisme d'ajustement des prix des matières premières. Le coût des fixations est fortement corrélé au prix de l'acier ; une offre dépourvue de clause d'ajustement des prix risque de générer des litiges dans les commandes à long cycle.
Lors de la comparaison, il convient de comparer le coût total d'achat plutôt que le prix unitaire, en tenant compte globalement du risque qualité, de la stabilité de livraison, de la capacité de stockage et de la réactivité du service après-vente. Un fabricant de fixations dont le prix unitaire est légèrement plus élevé mais dont la cohérence entre lots est bonne est souvent plus avantageux qu'un fournisseur moins cher mais sujet à de fréquentes reprises.
Pour les achats transfrontaliers tels que l'exportation de boulons aux normes américaines, il faut en outre confirmer la version de la norme, les exigences documentaires, l'étiquetage, l'emballage et les conditions de livraison à l'export. Il convient alors de privilégier un fournisseur exportateur de fixations ayant de l'expérience à l'export, et de clarifier dès la phase de demande de devis la répartition des responsabilités concernant les marques d'expédition, la liste de colisage et les documents d'origine.
III. Admission des fournisseurs : de l'examen des qualifications à l'évaluation des capacités
L'admission des fournisseurs n'est pas une simple collecte de documents ponctuelle, mais la construction d'un profil de capacités par catégorie. Il faut d'abord vérifier les qualifications de base du fabricant ou du fournisseur de fixations, son périmètre de production, ses processus de management de la qualité, ses équipements et ses capacités d'inspection, et confirmer que le périmètre de sa licence commerciale correspond à son activité de production réelle.
Ensuite, évaluer l'adéquation par catégorie et par procédé. Lors de la sélection d'un fabricant de boulons à tête hexagonale, d'un fournisseur de boulons à embase ou d'un fabricant d'écrous hexagonaux lourds, il convient de vérifier en priorité l'expérience de fabrication réelle des produits concernés, et non de se contenter des supports promotionnels de l'entreprise ; pour les fournisseurs spécialisés tels que les fabricants de vis autotaraudeuses et les fournisseurs de vis autoperceuses, il faut vérifier les capacités de formage, de traitement thermique, de traitement de surface et de traçabilité des lots. Les procédés d'une usine d'écrous en acier au carbone et ceux d'un fabricant de fixations en acier inoxydable étant très différents, il n'est pas approprié d'appliquer simplement les mêmes critères.
Il est recommandé d'établir une grille d'évaluation des fournisseurs couvrant six dimensions : qualité, coût, livraison, service, conformité et amélioration continue, avec une fréquence d'audit définie selon le niveau de risque. Pour les catégories à haut risque telles que les boulons à haute résistance et les boulons galvanisés à chaud, il convient d'augmenter la proportion d'audits sur site ; pour les pièces standard courantes, on peut simplifier de manière appropriée et concentrer les ressources de gestion sur les fournisseurs clés.
IV. Échantillons et validation technique : anticiper les risques de production de série
La phase d'échantillonnage est la fenêtre où le coût de maîtrise des risques de production de série est le plus faible. Avant la validation des échantillons, il convient de définir un plan d'inspection comprenant les dimensions, le filetage, les performances mécaniques, le matériau, le traitement de surface et l'aptitude à l'assemblage, ainsi que de convenir du nombre d'échantillons et des règles de jugement.
Pour les projets de personnalisation de vis à six pans creux, de fixations spéciales et d'usinage de fixations non standard, il faut en particulier confirmer la cohérence entre les quatre éléments que sont le plan, l'échantillon, les critères d'inspection et l'enregistrement d'approbation. Le risque des pièces sur mesure ne réside souvent pas dans les dimensions d'une pièce isolée, mais dans la stabilité du procédé lors de l'usinage en série ; c'est pourquoi la revue des échantillons doit associer les équipes ingénierie et assemblage en production.
Il convient d'exiger du fournisseur qu'il fournisse des certificats de matériau, des rapports d'essai ou, si nécessaire, des documents de vérification par un tiers, et de définir à l'avance le traitement des produits non conformes, y compris le retraitement, la refabrication et la prise en charge des coûts. Après approbation des échantillons, geler les documents techniques et les échantillons limites ; aucun changement de matériau, de procédé ou de dimension critique ne doit être effectué sans confirmation écrite — c'est là la base du contrôle des modifications ultérieures.
V. Contrats et commandes : formaliser les exigences techniques et commerciales dans les documents
La commande est le support final des exigences techniques et commerciales. Elle doit être liée aux plans approuvés, aux spécifications techniques, aux enregistrements d'échantillons et aux numéros de version, et éviter de passer commande sur la seule base d'une description orale ou d'un historique de messagerie. En pratique, une proportion notable des litiges d'approvisionnement en fixations provient du fait que « la commande n'était pas clairement rédigée ».
Le contrat doit préciser les quantités et les lots de livraison, les délais, les critères de réception, l'identification de l'emballage, les exigences de traçabilité, le contrôle des modifications et les clauses de traitement des manquements. Pour les coopérations approfondies telles que la fabrication en OEM de fixations et la vente en gros de boulons sur mesure, il faut en outre compléter les exigences relatives à la propriété des moules, à la confidentialité, à la propriété intellectuelle et à la gestion des pièces de rechange, afin d'éviter des litiges sur les moules après la fin de la coopération.
Il est recommandé de définir un point de confirmation de commande : la commande ne prend effet qu'après que le fournisseur a contresigné et confirmé les clauses clés, garantissant ainsi une compréhension parfaitement identique des exigences techniques, des délais et des modalités de réception entre les achats, l'ingénierie, la qualité et le fournisseur.
VI. Suivi de production et contrôle des modifications : garantir la conformité entre échantillons et série
Après l'émission de la commande, il convient de suivre par jalons l'arrivée des matières premières, la planification de la production, les opérations critiques, le traitement de surface et l'état de l'inspection des produits finis, afin d'identifier les risques de retard en amont. Pour les commandes sensibles aux délais, on peut demander au fournisseur un retour d'avancement hebdomadaire.
Le fournisseur a l'obligation de signaler spontanément toute anomalie affectant la qualité ou la livraison ; l'acheteur doit quant à lui enregistrer la cause, les actions correctives, le responsable et la date d'achèvement, afin de constituer un registre des anomalies traçable. Tout changement de matériau, de procédé, d'équipement, de site ou de sous-traitance doit d'abord faire l'objet d'une évaluation d'impact et d'une approbation écrite ; c'est là le mécanisme central garantissant la « conformité entre échantillons et série ».
Pour les fournisseurs à haut risque tels que les fabricants de boulons à haute résistance et les fournisseurs de boulons galvanisés à chaud, il est possible d'ajouter une confirmation de la première pièce, un audit de processus ou une inspection sur site. La confirmation de la première pièce doit couvrir les dimensions clés et les caractéristiques de performance, tandis que l'audit de processus se concentre sur la stabilité des paramètres des procédés de traitement thermique et de revêtement.
VII. Réception des approvisionnements et boucle de qualité : de l'inspection à la correction et à la prévention
La réception des approvisionnements doit s'appuyer sur les spécifications d'achat pour établir un plan d'échantillonnage et de réception, en vérifiant la quantité, l'aspect, les dimensions, le marquage, les documents de matériaux et les informations de lot. Les enregistrements d'inspection doivent correspondre un à un au numéro de commande et au lot du fournisseur, afin de faciliter la traçabilité ultérieure.
Différentes catégories de produits doivent définir des éléments de vérification appropriés selon leur usage. Par exemple, les produits de type boulon à expansion en gros doivent faire l'objet d'une attention particulière à l'ajustement du manchon d'expansion et à la performance de charge, tandis que les produits fournis par les fournisseurs d'écrous de blocage doivent être vérifiés pour leur performance anti-desserrage ; les produits de type vis à tête fraisée doivent être contrôlés en priorité sur l'angle de la tête et l'ajustement au fraisage, afin de garantir que la tête affleure le panneau après assemblage. En cas de non-conformité, il convient d'isoler rapidement le produit et de lancer une revue, en clarifiant les procédures de retour, de retouche, d'acceptation par dérogation ou de réapprovisionnement, afin d'éviter que des produits non conformes n'entrent dans la ligne de production.
La clé de la boucle de qualité réside dans les données. En évaluant continuellement la performance des fournisseurs au moyen du taux de non-conformité, du taux de livraison à temps, du taux de réclamations clients et du taux de clôture des actions correctives, et en réinjectant les résultats dans l'évaluation d'admission et l'attribution des commandes du cycle suivant, on met en place une véritable gestion en boucle fermée.
VIII. Bilan de la production de série et optimisation continue : établir un mécanisme d'achat reproductible
Après la première production de série, il convient d'organiser un bilan comparant le devis, la livraison réelle, la performance qualité et les retours d'utilisation en production, afin d'identifier les points faibles du processus. Les conclusions du bilan doivent être traduites en mises à jour documentaires, et non rester de simples comptes rendus de réunion.
Sur cette base, il convient d'établir un catalogue de pièces standard préférentielles et une liste de fournisseurs qualifiés, de promouvoir la normalisation des spécifications de vis, écrous et fixations courantes, et de réduire les personnalisations inutiles et les développements redondants. Pour les catégories à sources multiples telles que la vente en gros de vis mécaniques et les usines de boulons à tête ronde, il convient d'évaluer les approvisionnements alternatifs et les stratégies de stock de sécurité, afin de réduire le risque de rupture d'approvisionnement lié à une source unique.
Enfin, grâce à des modèles unifiés, à un registre numérique des commandes et à des enregistrements de clôture des problèmes, il est possible de rendre le processus d'achat traçable, auditable et améliorable de manière continue. La valeur des modèles et des registres réside dans la transformation de l'expérience individuelle en capacité organisationnelle, de sorte que les changements de personnel n'affectent pas la stabilité du processus.
Conclusion : relier l'ensemble de la chaîne, de la demande de prix à la production de série, par la standardisation
Le cœur de la standardisation des achats de fixations consiste à intégrer les exigences de besoin, techniques, commerciales, de qualité et de livraison dans un même ensemble de documents et dans une gestion par jalons. Le processus lui-même n'est pas complexe ; la difficulté réside dans la persévérance des différents services à utiliser la même version, la même norme et le même mode d'enregistrement.
Les entreprises peuvent commencer par un projet pilote sur les catégories d'achat fréquentes et les fournisseurs clés, puis étendre progressivement aux pièces sur mesure, aux pièces destinées à l'exportation et aux projets OEM. Le présent document ne cite aucune statistique sectorielle ni donnée de cas non vérifiée ; les bénéfices réels doivent être évalués en fonction du cycle d'achat, du coût de la qualité et de la performance de livraison propres à l'entreprise.

