Fixations personnalisées et ingénierie OEM/ODM

Fabrication de précision de fixations à partir de dessins : prototypage rapide, outillage personnalisé et frappe à froid flexible multi-postes. Conçue directement dans la première usine de fabrication de Yongnian, en Chine.

FLUX DE TRAVAIL OEM/ODM DE BOUT EN BOUT, DU DESSIN À LA PIÈCE

Protocole d'ingénierie de fixation de précision en 6 étapes

De l'analyse de plans 2D/3D à la livraison en conteneurs en vrac. La fabrication d'outils directement en interne, le forgeage à frappe multiple à grande vitesse, la métallurgie contrôlée et le tri automatisé à double laser garantissent un approvisionnement industriel sans défaut.

IATF 16949 et ISO 9001 USINE DIRECTE
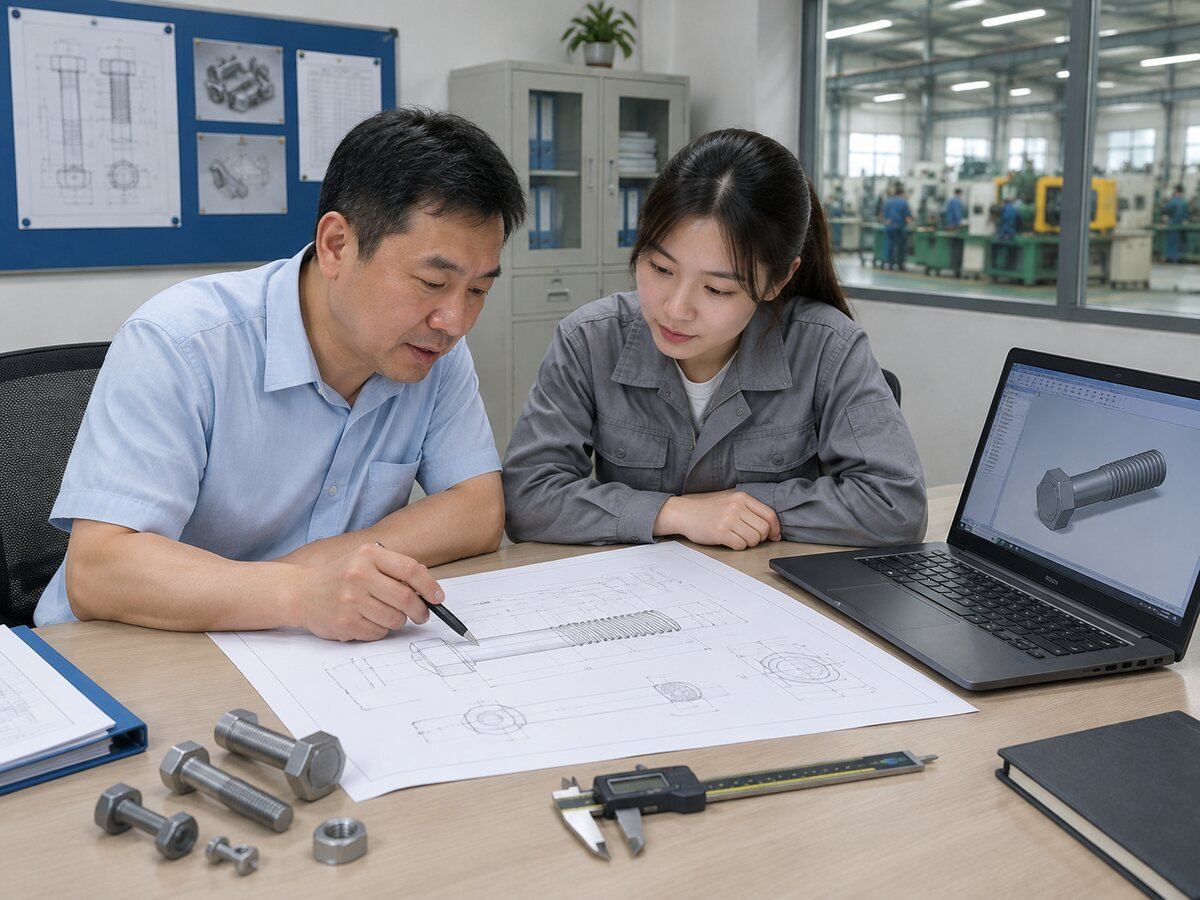
Revue DFM des spécifications client et des plans CAO 2D/3D
BUREAU TECHNIQUE DFM
Fenêtre de réponse≤ 2 heures
Fichiers pris en chargeSTEP / DWG / PDF
Protection NDA100 % confidentiel
STEP 01REVUE DES SPÉCIFICATIONS ET DFM

Revue d'ingénierie DFM des spécifications client et des plans CAO 2D/3D

Dans les 2 heures suivant la réception des plans CAO/PDF, nos ingénieurs outillage seniors examinent la faisabilité du forgeage à froid, les dépouilles, les sorties de filetage et l'orientation de la structure granulaire afin de réduire les coûts de fabrication tout en éliminant les concentrations de contraintes.

Délai rapide de DFM

Analyse complète de faisabilité de l'outillage, analyse de la nuance métallurgique et rapports de chiffrage des matières premières en ≤ 2 h.

Protection par NDA mutuel

Protocoles de chiffrement des plans propriétaires garantissant une confidentialité totale en matière de PI et commerciale.
Outillage carbure de précision et enfonçage de matrices par électroérosion à fil en interne
ATELIER D'ÉLECTROÉROSION À FIL LENT
Tolérance d'usinage±0,005 mm
Outillage principalMatrices multi-segments
Responsable en usineMise en place en 3-5 jours
STEP 02OUTILLAGE ET FABRICATION DE MATRICES

Outillage carbure de précision et enfonçage de matrices par électroérosion à fil en interne

Ateliers d'outillage autonomes équipés de machines d'électroérosion à fil CNC à avance lente et de rectifieuses optiques de profil. La fabrication sur site de poinçons en carbure de tungstène submicroniques, de matrices segmentées et de doigts de transfert élimine les retards liés aux fournisseurs externes.

PRÉCISION DE LA MATRICE±0,005 mm
MATÉRIAU DE LA MATRICETungstène G55
FABRICATION DE L'OUTILLAGE100 % en interne
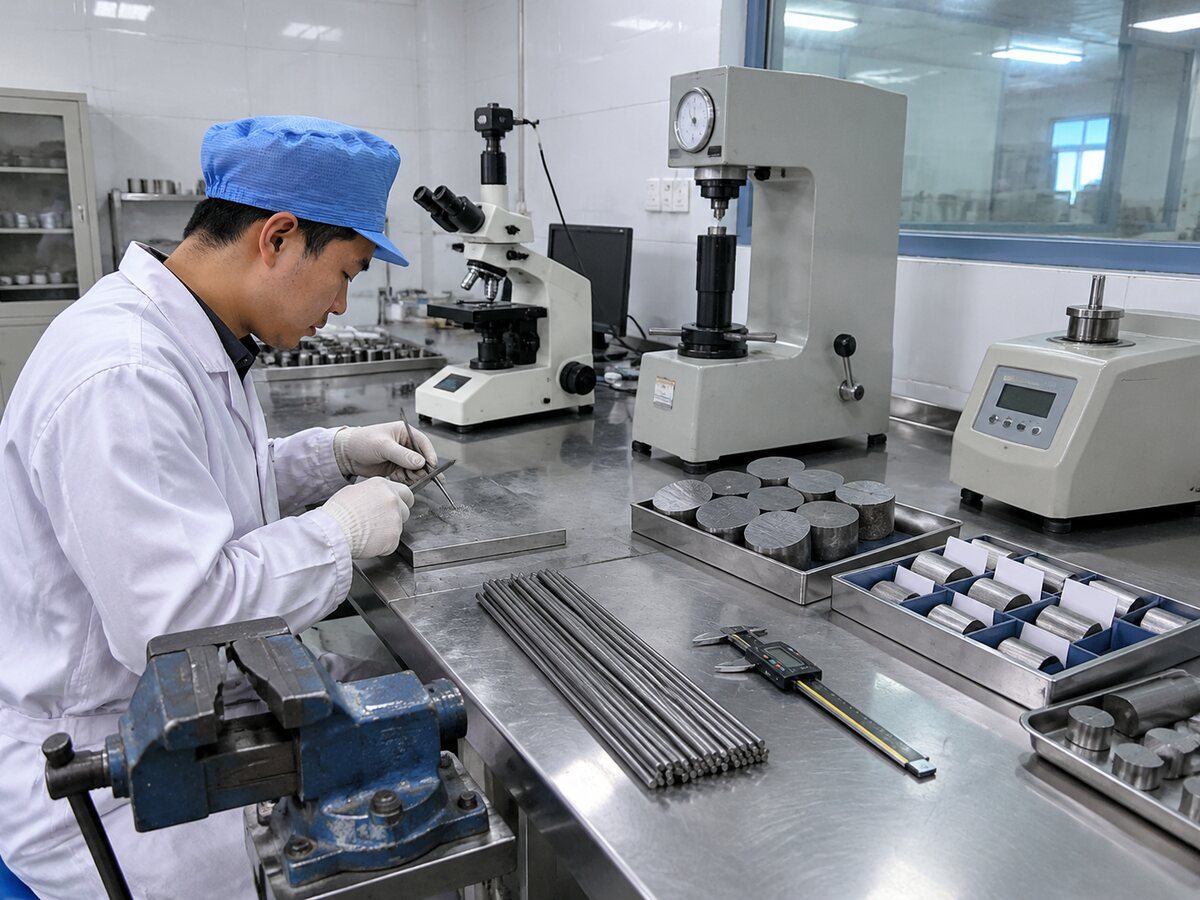
Prototypage physique rapide et inspection CMM de la première pièce
LABORATOIRE DE MÉTROLOGIE CMM
Livraison FAI3–5 jours ouvrables
Spécification de vérificationInspection CMM à 100 %
DocumentationFAI complet / PPAP L3
STEP 03PROTOTYPAGE ET VALIDATION FAI

Prototypage physique rapide et inspection CMM de la première pièce

Production pilote de présérie accélérée réalisée en 3 à 5 jours. Entièrement vérifiée au moyen de machines à mesurer tridimensionnelles (CMM) Zeiss, de projecteurs de profil et de coupes métallographiques du flux granulaire avant la validation client et l'approbation du forgeage à froid en série.

Livraison express par avion

Éprouvettes physiques de test du premier article expédiées via DHL/FedEx avec fiches de contrôle complètes.

Dossier PPAP niveau 3

Plan de contrôle complet, études de capabilité des procédés (Cpk ≥ 1,67) et relevé dimensionnel.

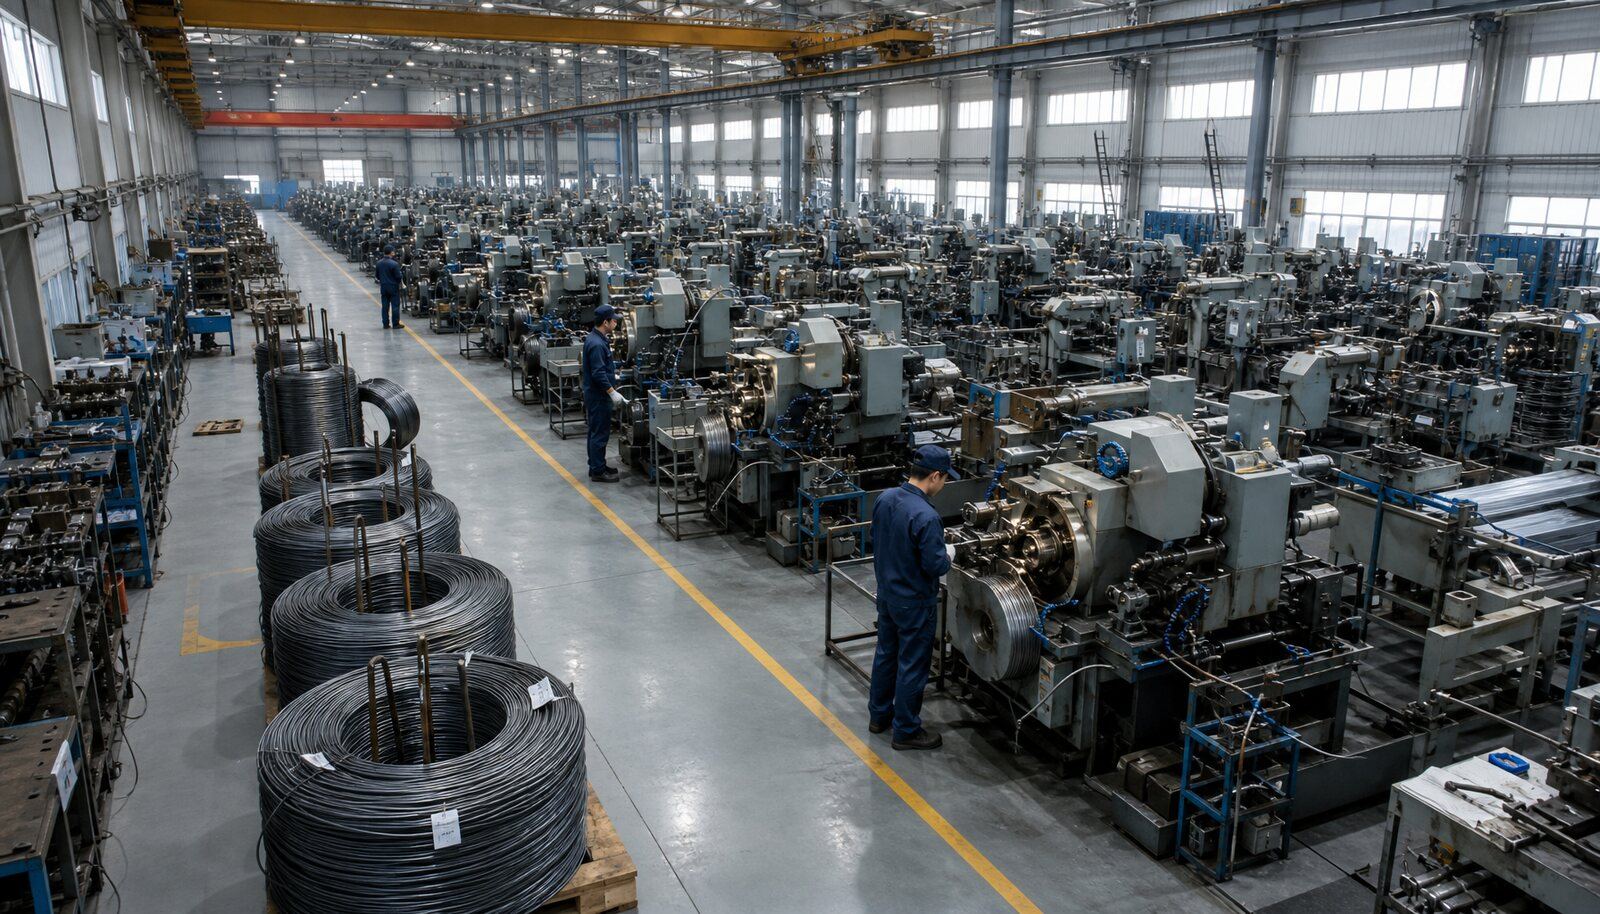
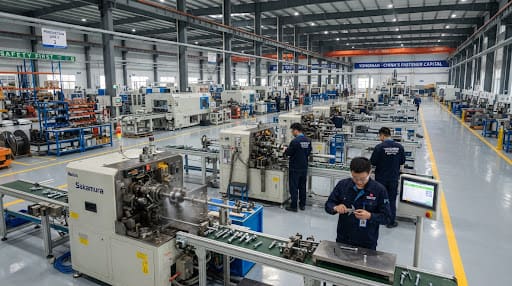
Baie de forgeage à froid multi-postes et d'usinage CNC de précision 5 axes
LIGNES DE FILETAGE À 6 POSTES
Formage continuFilage à froid multi-frappe
Fraisage secondaireCNC de précision 5 axes
Limite d'élasticité+25 % de résistance du grain
STEP 04PRODUCTION DE MASSE ET FRAISAGE CNC

Forgeage à froid haute vitesse multi-postes et usinage CNC 5 axes

Équipé de machines à former multi-frappes à 4, 5 et 6 postes pour produire en masse des fixations étagées complexes aux lignes de fibre ininterrompues, complété par des centres d'usinage CNC 5 axes pour le perçage croisé secondaire, le fraisage de gorges et les chanfreins ultra-serrés.

PLAGE DE FORMAGEM2 – M36 (max 350 mm)
TOLÉRANCE D'USINAGE±0,01 mm
CAPACITÉ QUOTIDIENNE3,5 M pièces / jour
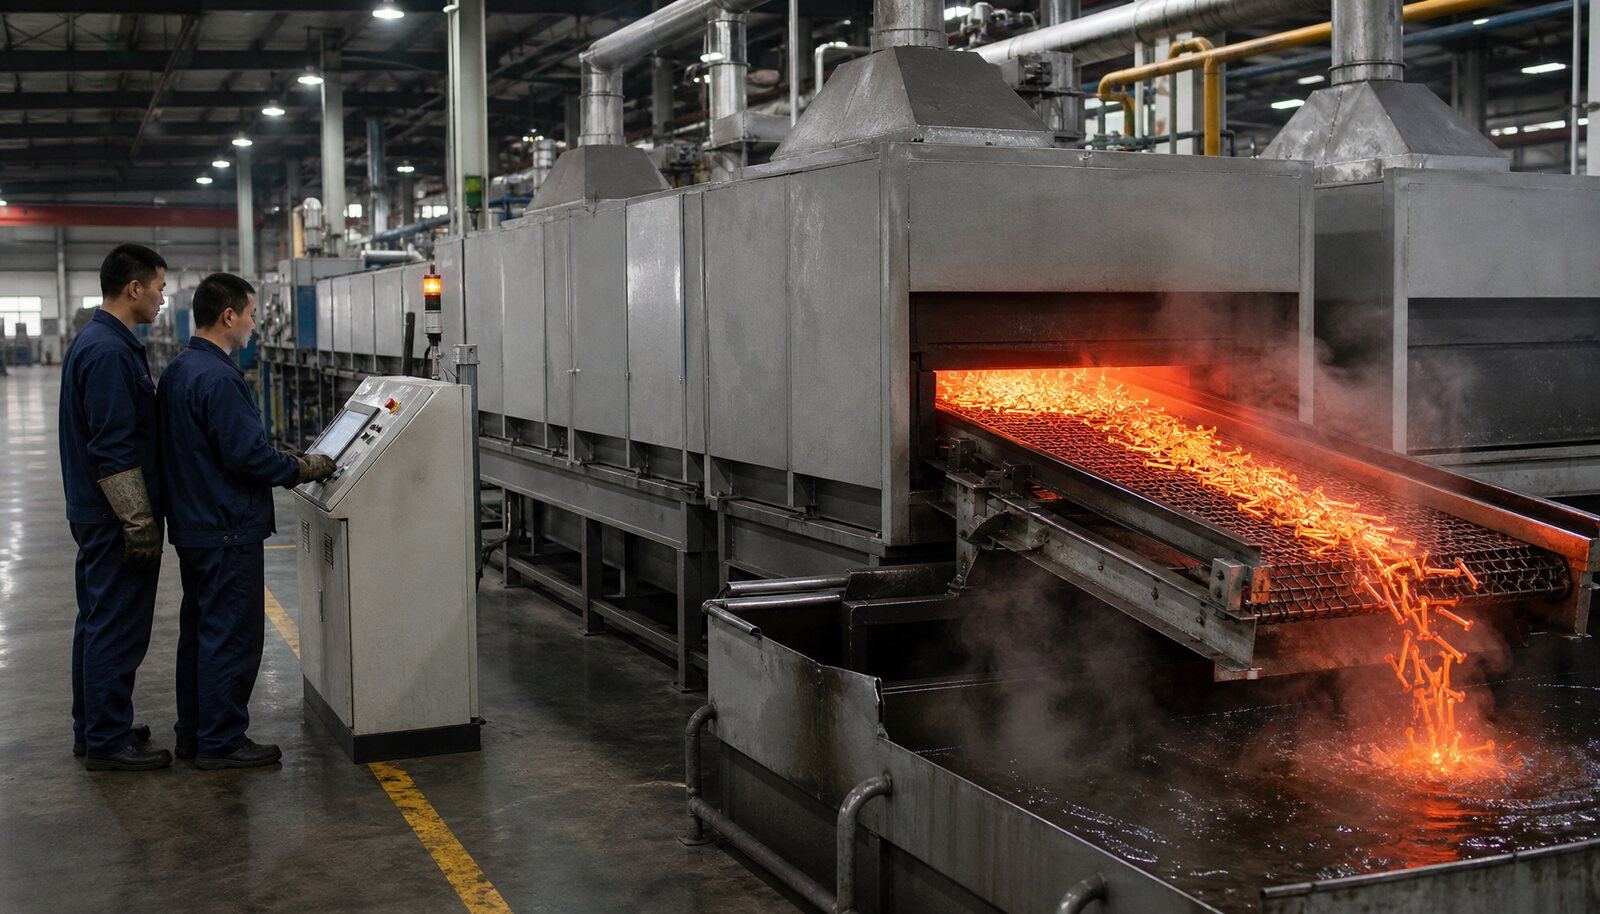
Four de traitement thermique en atmosphère continue et de finition de surface
TRAITEMENT THERMIQUE | FOUR À TAPIS MÉTALLIQUE 880 °C
Dureté du cœur32–39 HRC (Gr 10.9)
Atmosphère protectriceMéthanol + azote gazeux
Durée de résistance au brouillard salinJusqu'à 3 000 h NSS
STEP 05MÉTALLURGIE ET FINITION BARRIÈRE

Traitement thermique en atmosphère continue et finition métallurgique avancée

Les lignes de four à tapis métallique continu à potentiel carbone contrôlé par ordinateur garantissent une dureté à cœur uniforme de 32–39 HRC avec 0 % de décarburation. Les revêtements barrières anticorrosion multicouches comprennent le Dacromet, le Geomet 500B, la galvanisation à chaud et le zinc-nickel Cr3+.

DURETÉ DU CŒUR32-39 HRC
BROUILLARD SALIN1 500 h - 3 000 h NSS
TYPE DE REVÊTEMENTEco Cr3+ / Geomet
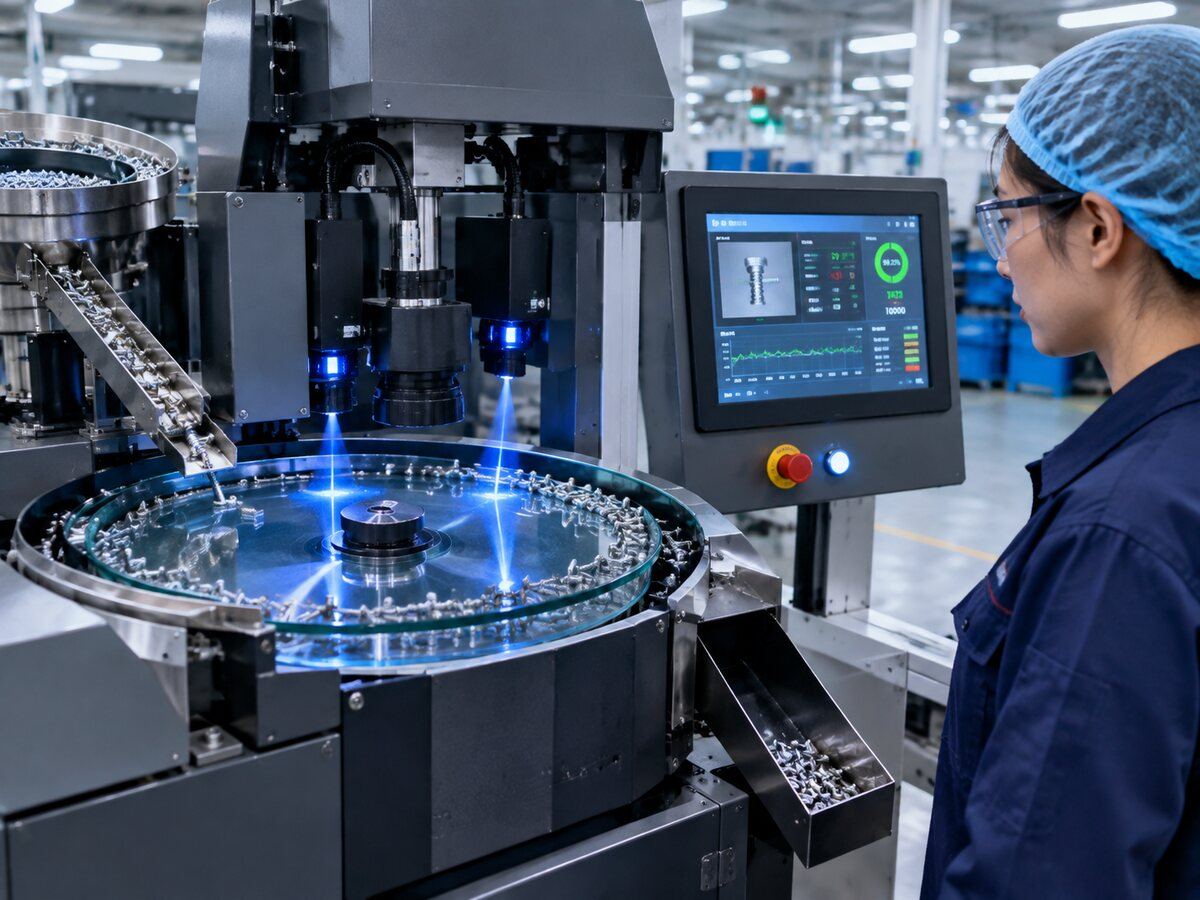
Tri optique double laser à 100 % et expédition en conteneur
MÉTROLOGIE ET VERRE OPTIQUE 360°
Objectif de défauts< 15 PPM
Vitesse de tri800 pcs/min rotatif
CertificationEN 10204 3.1 & PPAP
STEP 06TRI OPTIQUE ET EXPÉDITION EN CONTENEUR

Tri optique double laser à 100 % et expédition certifiée en conteneur

Le tri laser à disque de verre rotatif 360° à grande vitesse inspecte 100 % du pas de filetage, de l'excentricité de tête et de l'intégrité du filetage pour atteindre une fiabilité automobile sans grippage <15 PPM. Emballé avec une barrière d'humidité VCI lourde dans des caisses fumigées aptes au transport maritime avec certificats de coulée MTR EN 10204 3.1.

TAUX DE DÉFAUT< 15 PPM Zéro-Défaut
CONFORMITÉEN 10204 3.1 & PPAP L3
EMBALLAGEPalette anticorrosion VCI
SUPPORT DIRECT RAPIDE DE L'USINE

Dites-nous ce dont vous avez besoin. Notre équipe vous répondra sous 24 heures.

Que vous ayez besoin d'impressions OEM personnalisées, de tarifs sur volume de conteneur ou de coupons d'essai EN 10204 3.1, nos ingénieurs sont prêts à vous aider.

Appeler l'équipe Export