Liste de vérification d'audit d'usine pour les fournisseurs de fixations : 12 points clés d'audit sur site

Daniel
Fort d'une expérience dans la fabrication de fixations et la vente à l'export, nous sommes spécialisés dans les boulons, écrous, vis, vis autoperceuses, tiges entièrement filetées et solutions de fixation sur mesure pour la construction, la mécanique, l'automobile et les applications industrielles.
Introduction : pourquoi l'achat de fixations ne peut pas se limiter au devis et aux échantillons
Les fixations telles que vis, écrous et boulons paraissent souvent standardisées en apparence : il semble qu'il suffise que les spécifications correspondent et que l'échantillon se visse pour passer commande. Pourtant, ce qui influence réellement l'efficacité d'assemblage, la résistance à la corrosion et la performance à long terme, ce sont précisément les différences qui ne se révèlent pas facilement au stade de l'échantillon : stabilité de la nuance de matériau, exécution du traitement thermique par lot, uniformité de l'épaisseur du film de traitement de surface, application réelle des contrôles en cours de processus. Ces problèmes peuvent être invisibles sur une pièce unique, mais apparaissent massivement après la livraison en série.
Pour les applications soumises à des vibrations, des charges alternées ou des variations de température, la conformité d'un échantillon unique ne garantit pas la stabilité d'une commande en série. Un même fabricant de fixations peut présenter, d'un lot à l'autre, des mélanges de matériaux, des fluctuations de dureté, des dépassements de tolérance aux calibres go/no-go de filetage ou une épaisseur de revêtement insuffisante. Si l'acheteur se contente d'un devis et de quelques échantillons pour décider, il reporte en réalité le risque de série sur lui-même et sur ses clients en aval. La valeur d'un audit sur site consiste précisément à vérifier si les conditions de production réelles, les enregistrements qualité et les réponses du personnel du fabricant correspondent à ses engagements externes.
Cet article fournit une liste de contrôle d'audit d'usine en 12 points, directement notationnable sur site, couvrant l'entité de l'usine, la traçabilité des matériaux, les procédés, le traitement thermique, le traitement de surface, le contrôle, l'emballage, la capacité de production, le système qualité et la coordination à l'export, afin d'aider les équipes achats à évaluer systématiquement si un fournisseur de fixations convient à une coopération à long terme, plutôt que de décider sur la base d'un seul devis ou d'une boîte d'échantillons.
I. Confirmer l'entité de l'usine et la capacité de production réelle
La première étape de l'audit d'usine n'est pas de visiter l'atelier, mais de vérifier l'entité. Demandez à l'interlocuteur de fournir la licence d'exploitation, l'adresse de production et le numéro de rue réel du site, et confirmez si la partie qui vous reçoit est le fabricant réel, un négociant, ou un modèle mixte production/sous-traitance. Certains fournisseurs de fixations ont leurs bureaux en ville et leur production dans une usine partenaire à plusieurs dizaines de kilomètres ; ce n'est pas nécessairement un problème en soi, mais cela doit être déclaré à l'avance, sinon la traçabilité des lots et la répartition des responsabilités deviennent floues par la suite.
Dans l'atelier, examinez en priorité la liste des équipements principaux, l'organisation des équipes, les enregistrements de capacité et le planning de production en cours. Le nombre et la tonnage des machines de frappe à froid, des machines à rouler les filets et des fours de traitement thermique déterminent la plage de spécifications et la limite de lot que l'usine peut prendre en charge. L'acheteur doit présenter la quantité de commande, les exigences de délai et les prévisions d'expansion future, et demander comment la charge des équipements est répartie. Pour des catégories spécialisées comme les fabricants de boulons hexagonaux ou les usines de boulons à tête ronde, il faut aussi confirmer que les équipements et procédés correspondants sont réalisés en interne, et non entièrement dépendants d'une sous-traitance externe.
Si la commande implique un mélange de plusieurs spécifications, par exemple l'achat simultané de vis mécaniques en gros et de boulons à embase, il faut s'enquérir de la fréquence de changement de moule et de la logique d'ordonnancement. La capacité ne se prouve pas par une simple phrase « nous produisons tant de tonnes par mois » : il faut voir les enregistrements de fonctionnement des équipements, la quantité d'en-cours et le registre des livraisons récentes se corroborer mutuellement.
II. Vérifier l'origine des matières premières et la traçabilité des lots
Le matériau est le point de départ de la performance des fixations. Sur site, il convient d'examiner les enregistrements d'achat d'acier, de fil d'acier inoxydable et d'autres matières premières, les certificats de matériau et les rapports de contrôle à réception, afin de confirmer la stabilité du fournisseur et la conformité de la nuance aux exigences de la commande. Pour les usines d'écrous en acier au carbone, les fabricants de fixations en inox ou les fabricants de boulons à haute résistance, la vérification de la nuance, de la composition chimique et des propriétés mécaniques est particulièrement cruciale, car en cas de mélange, le traitement thermique et les contrôles ultérieurs ne peuvent pas totalement y remédier.
Lors d'un contrôle par sondage, ne vous contentez pas d'un beau certificat de matériau : choisissez un numéro de lot précis et suivez le parcours « réception matière — ordre de fabrication — lot de produits finis — enregistrement d'expédition » pour confirmer que la chaîne de traçabilité est complète. Vous pouvez pointer au hasard une palette de produits finis et demander : de quelle aciérie provient la matière de ce lot, quand a-t-elle été réceptionnée, à quel ordre de fabrication correspond-elle, où se trouvent les enregistrements de contrôle. Si la réponse nécessite une série d'appels téléphoniques pour être reconstituée, cela signifie que le système de traçabilité reste théorique.
Il faut également observer la zonation et l'identification du magasin de matières premières. L'acier au carbone et l'inox sont-ils physiquement séparés, les fils de différentes nuances ont-ils des étiquettes claires, comment les chutes sont-elles réutilisées : ce sont là des preuves concrètes de la prévention des mélanges. Pour les fixations en inox, il faut aussi confirmer l'utilisation de matériaux de provenance d'aciéries reconnues, afin d'éviter qu'une qualité inférieure nuise à la résistance à la corrosion.
III. Vérifier les plans, les normes et la revue de commande
Les fixations semblent produites selon des normes, mais les commandes réelles comportent souvent des plans clients, des tolérances spéciales, des classes de performance imposées et des exigences de marquage. Lors de l'audit, il faut confirmer que l'usine dispose d'un processus de revue de commande : après réception des plans et normes, elle peut vérifier point par point les tolérances dimensionnelles, la classe de performance, la version de norme applicable, et consigner par écrit les points douteux, au lieu d'accepter oralement et de laisser l'atelier interpréter à sa façon.
Le contrôle des versions de plans est tout aussi important. Sur site, on peut demander à voir l'historique de diffusion des plans, les documents de procédé et les mises à jour des normes de contrôle pour un produit donné, afin de confirmer que l'atelier utilise la dernière version. La circulation de plans périmés sur la ligne de production est une cause fréquente de dépassements dimensionnels en série. Pour les commandes d'exportation de boulons aux normes américaines ou de boulons personnalisés en gros, il faut aussi vérifier que la version de norme, le marquage de tête et les exigences particulières du client sont correctement traduits en exigences de production et de contrôle.
On peut poser sur place une question concrète : si le plan client et la norme référencée entrent en conflit sur une dimension, laquelle prime, qui confirme, où est consigné l'arbitrage. La clarté de la réponse reflète souvent mieux le niveau réel de gestion que le nombre de certificats accrochés au mur.
IV. Auditer les procédés de formage et d'usinage
Les opérations de formage déterminent la stabilité dimensionnelle et la qualité de surface des fixations. Sur site, il faut examiner les opérations clés : frappe à froid, forgeage à chaud, roulage de filets, filetage par déformation, tournage ou perçage, et confirmer que la gamme de fabrication correspond à la structure du produit. Par exemple, la tête est-elle formée en une seule opération, le filet est-il roulé ou tourné, la tige nécessite-t-elle un réduit ou un dégagement d'outil : ces détails influencent la performance d'assemblage.
Accordez une attention particulière au changement de moule, à la confirmation de la première pièce, à l'enregistrement des paramètres machine et au traitement des arrêts anormaux. On peut demander comment, après changement de moule, la première pièce est réalisée pour des produits comme vis et écrous, qui la confirme, où sont conservés les enregistrements, et comment on prévient la dérive dimensionnelle en cas de fluctuation des paramètres machine. Pour la personnalisation de vis à six pans creux, de fixations de forme spéciale et l'usinage de fixations non standard, il faut confirmer le processus complet d'échantillonnage, de validation de procédé et de passage à la production de série, afin d'éviter deux façons de faire, l'une pour l'échantillon et l'autre pour la série.
Prenons l'exemple courant des vis mécaniques : les vis à tête fraisée à empreinte cruciforme sont très utilisées dans l'assemblage d'équipements électriques, de meubles et de panneaux ; la profondeur d'empreinte, l'angle de fraisure et la précision du filetage influencent directement l'efficacité d'assemblage. Pour des produits comme la vis à tête fraisée à empreinte cruciforme DIN 965, disponibles en acier, inox et laiton, le fait que l'usine prévoie des contrôles de première pièce et des tournées de contrôle distincts pour l'empreinte, l'angle de tête et le filetage est un indicateur concret du niveau de maîtrise des procédés. De même, les vis à tête bouton à six pans creux, à tête bombée basse et entraînement hexagonal creux, sont souvent utilisées dans l'assemblage de machines, de meubles et de panneaux d'équipement ; la stabilité du formage de la tête et des dimensions de l'empreinte hexagonale dépend davantage de la frappe à froid et de la maintenance des moules, et l'on peut demander à voir les enregistrements d'entretien des moules correspondants.
V. Vérifier le traitement thermique et la maîtrise des performances
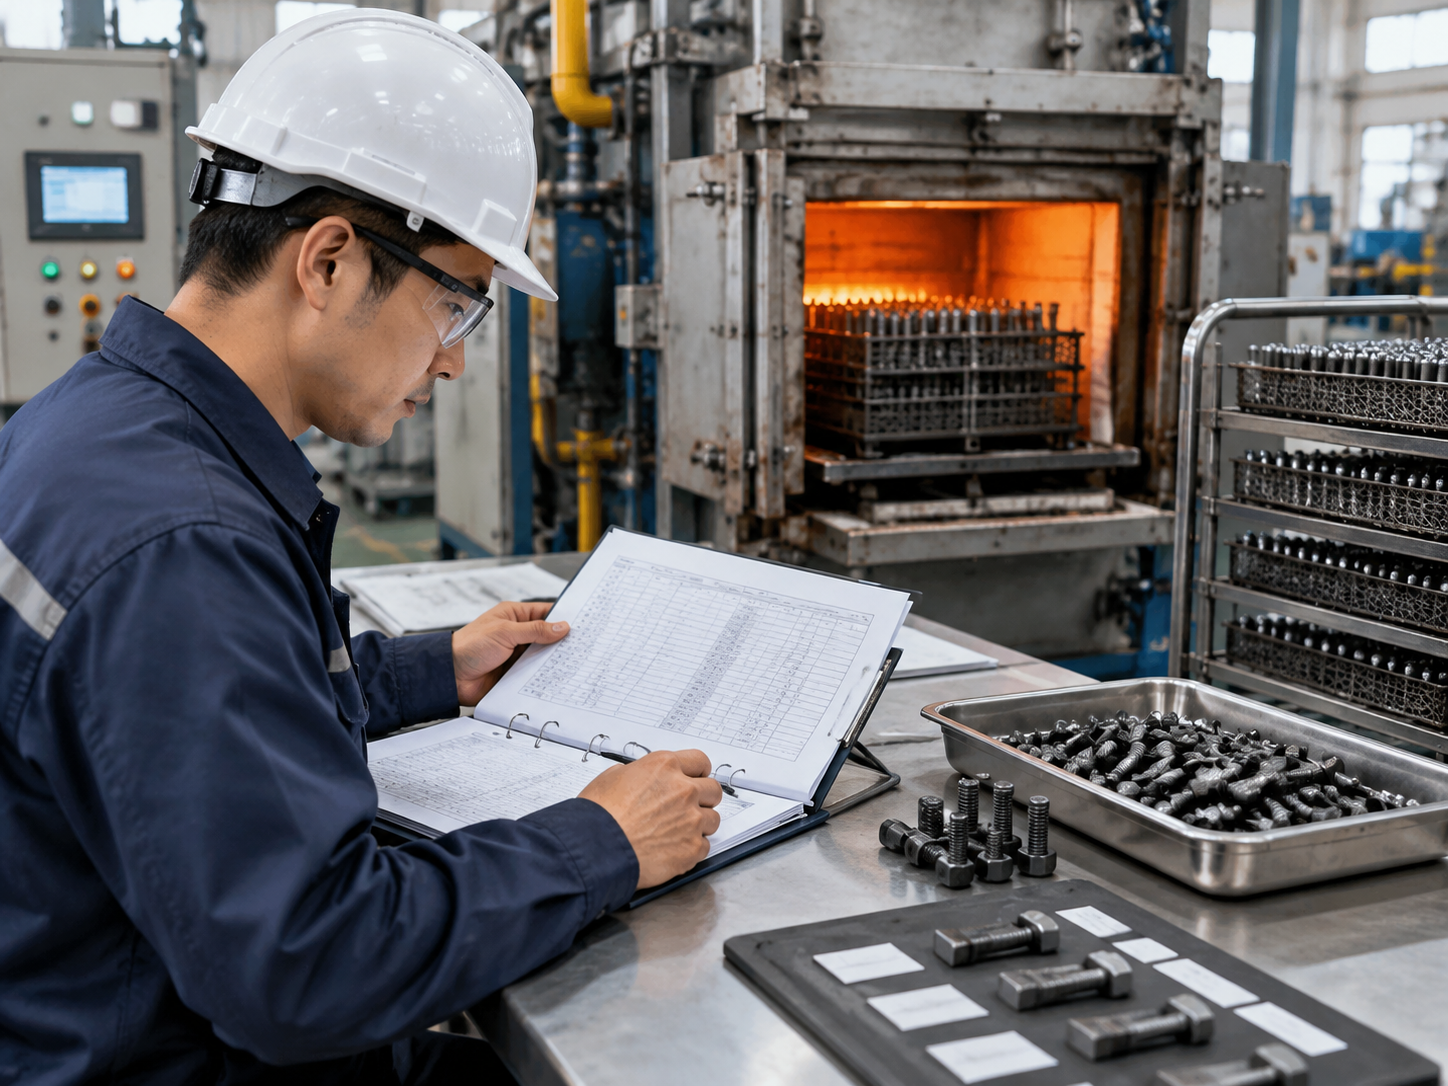
Le traitement thermique est le point de bascule de la performance des fixations, et aussi l'étape la plus facilement « invisible ». Sur site, il faut vérifier le type d'équipement de traitement thermique, les paramètres de procédé, les enregistrements de fournées, ainsi que les résultats d'essais de dureté, de traction ou d'autres performances applicables. L'important n'est pas de savoir s'il y a un four, mais si chaque fournée dispose d'une courbe de procédé et de données de contrôle traçables, et comment les fournées anormales sont isolées et traitées.
Si le traitement thermique est sous-traité, il faut confirmer les qualifications du sous-traitant, le mode d'isolement des lots, la répartition des responsabilités de contrôle et le mécanisme de traçabilité des non-conformités. La sous-traitance ne signifie pas perte de contrôle, mais il faut voir que les enregistrements d'envoi, le re-contrôle au retour et l'identification des lots se correspondent. Pour les fabricants de boulons à haute résistance et les produits soumis à des charges élevées, il faut surtout confirmer comment les exigences de performance sont appliquées à chaque lot de production, et non seulement lors d'un essai de type unique.
Sur site, on peut prélever un lot de produits, demander le numéro de fournée, faire sortir les enregistrements de dureté et les paramètres de procédé correspondants, puis les comparer à l'étiquette du produit fini. Si les trois ne concordent pas, cela indique une rupture dans la traçabilité du traitement thermique, risque souvent difficile à rattraper lors de l'assemblage ultérieur.
VI. Auditer le traitement de surface et la résistance à la corrosion
Le traitement de surface est directement lié à la résistance à la corrosion et à l'acceptation visuelle. Sur site, il faut examiner les enregistrements de procédé et les méthodes de contrôle de l'électroplacage, de la galvanisation à chaud, du noircissement, de la passivation ou d'autres traitements de surface, et confirmer que l'épaisseur du film, l'adhérence et les critères d'aspect sont clairement définis. Pour les fournisseurs de boulons galvanisés à chaud, il faut aussi surveiller l'uniformité de la couche de zinc, le passage au calibre go du filetage et les variations dimensionnelles après galvanisation ; pour les fournisseurs de fixations en inox, il convient de vérifier le traitement de passivation et les critères d'acceptation visuelle.
La plupart des usines sous-traitent le traitement de surface ; il faut donc vérifier en priorité la gestion des sous-traitants : les critères d'envoi pour inspection sont-ils formalisés par écrit, comment les lots sont-ils identifiés, comment les délais sont-ils maîtrisés, et comment éviter toute perte de traçabilité après traitement. Le mélange de lots après traitement de surface est un problème courant ; lors de l'audit, il convient d'observer si la zone d'attente de traitement, la zone de retour après traitement et la zone conforme sont physiquement séparées, et si les étiquettes suivent bien le flux des lots.
Vous pouvez demander à consulter les enregistrements récents de tests au brouillard salin ou de mesure d'épaisseur de revêtement, et vérifier si le numéro de lot figurant sur le rapport correspond aux produits physiques en entrepôt. Les exigences anticorrosion doivent correspondre à l'environnement d'utilisation réel, en évitant de traiter des éléments non applicables comme des exigences générales, et en évitant que des tests nécessaires soient omis durablement.
VII. Évaluation des dimensions et du contrôle en cours de processus
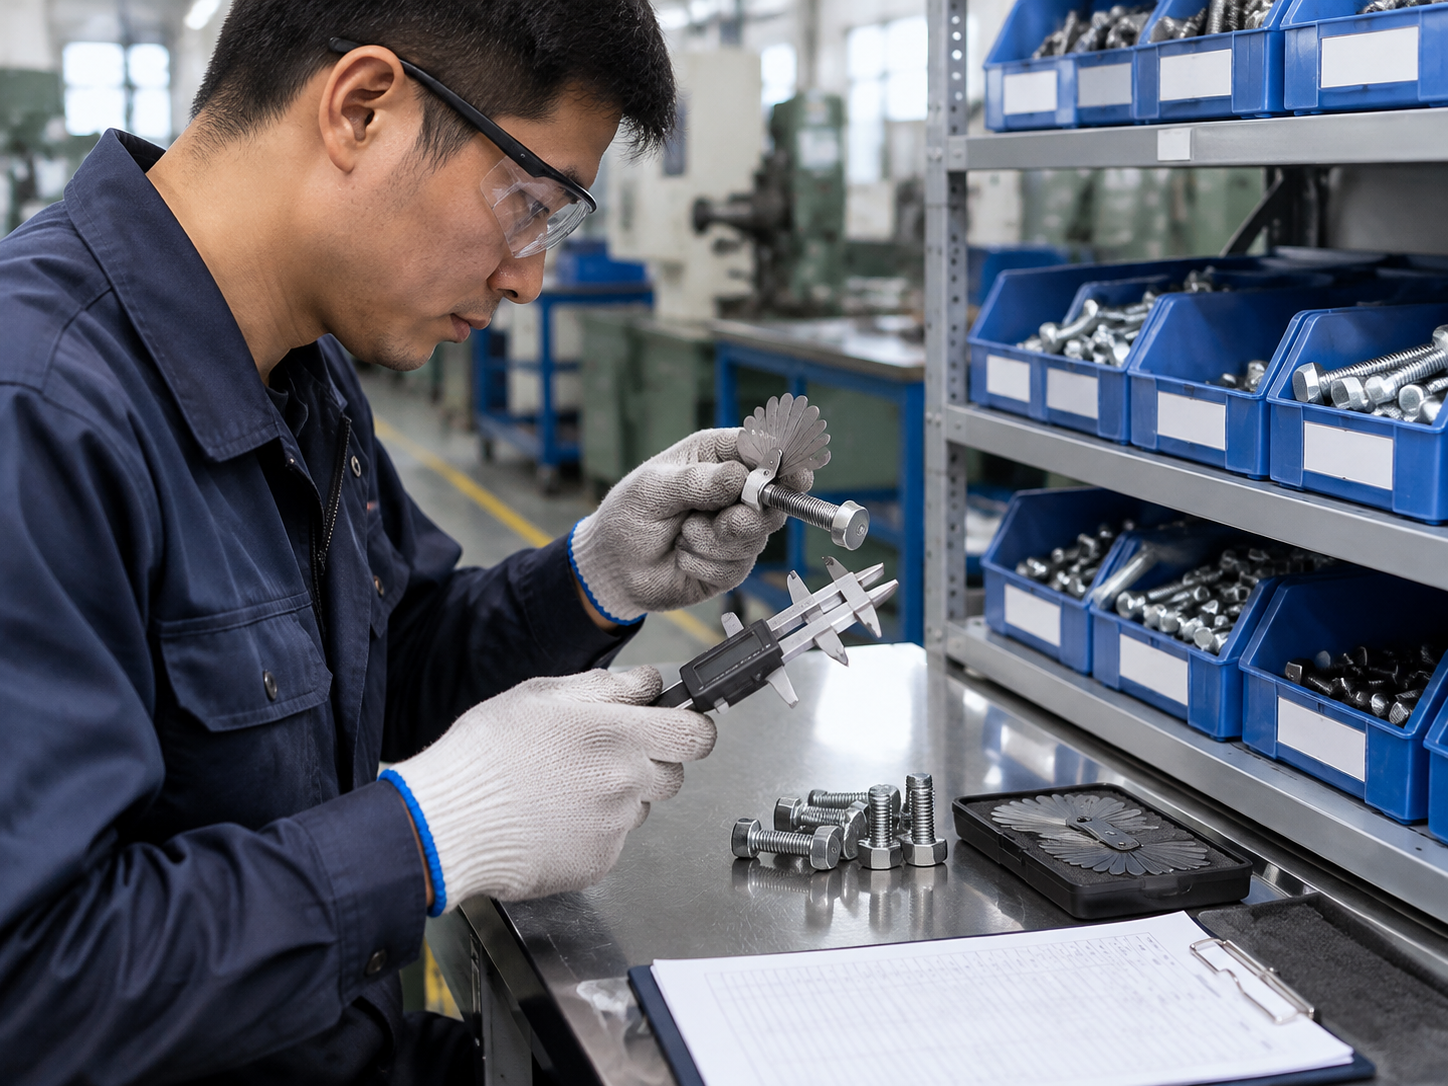
Le contrôle en cours de processus est la garantie de la cohérence des lots. Sur site, il convient de vérifier l'état d'étalonnage des instruments de mesure, les instructions de travail d'inspection, les enregistrements de contrôle de la première pièce, des rondes d'inspection et du contrôle de la dernière pièce, afin de confirmer que la fréquence des contrôles correspond aux caractéristiques critiques du produit. Que les instruments soient dans leur période de validité d'étalonnage et que les pieds à coulisse et les calibres filetés go/no-go soient accessibles à portée de main : ces détails reflètent si le contrôle est réellement exécuté.
Il est possible de prélever sur place des éléments clés tels que le filetage, la longueur, les dimensions de tête et les dimensions sur plats, et de demander à l'inspecteur de faire une démonstration selon la méthode réelle, afin de confirmer que la méthode de contrôle est adaptée au produit. Par exemple, les calibres go/no-go pour filetage à pas fin et à pas gros diffèrent, l'angle de fraisure nécessite un instrument dédié, et les dimensions d'empreinte hexagonale creuse nécessitent un calibre ou une mesure par projection ; si la méthode est erronée, des enregistrements bien tenus n'ont aucune valeur.
La gestion des produits non conformes doit également être vérifiée. Il convient de comprendre comment les produits non conformes sont isolés, identifiés et recontrôlés, si les produits retouchés portent une identification claire et disposent d'enregistrements de recontrôle, afin d'éviter que des produits retouchés ou en attente de décision ne se mélangent aux lots conformes. Vous pouvez vous rendre dans la zone des produits non conformes pour vérifier s'il existe des identifications de statut claires et des documents de traitement, plutôt qu'un amas de bacs sans étiquette.
VIII. Vérification du laboratoire et du contrôle final
La capacité du laboratoire détermine si l'usine peut vérifier elle-même les performances. Lors de l'inspection, il convient de confirmer les tests que l'usine peut réaliser en interne, l'état des équipements et la compétence des opérateurs ; pour les tests non réalisables en interne, il convient de préciser les dispositions de sous-traitance des essais et le mécanisme de récupération des rapports. Que les équipements soient dans leur période de validité d'étalonnage et que les opérateurs maîtrisent les méthodes normalisées importe davantage que la superficie du laboratoire.
Selon les exigences du produit et du client, vérifier les rapports d'essai de dureté, de traction, de couple, de brouillard salin ou de revêtement, en veillant à ce que les points du rapport correspondent aux exigences réelles du produit, et en évitant de traiter des éléments non applicables comme des exigences générales. Pour le contrôle final, il convient de confirmer le plan d'échantillonnage, les critères de jugement et les autorisations de libération des expéditions, et de vérifier par sondage la cohérence entre les rapports et les lots physiques. Vous pouvez prélever au hasard un rapport de contrôle avant expédition et demander à l'interlocuteur de retrouver le produit et l'échantillon de rétention du lot correspondant, afin de vérifier si les enregistrements et les produits physiques forment une boucle complète.
Pour les commandes à l'exportation, il convient également de confirmer si le contrôle final peut être exécuté selon les spécifications du client ou les exigences du marché de destination, y compris la cohérence des informations d'identification, d'emballage et de documents. Les données de laboratoire n'ont une véritable signification qualité que lorsqu'elles sont liées aux lots, aux produits physiques et aux autorisations de libération.
IX. Vérification de l'identification, de l'emballage et de la gestion de l'entreposage
L'identification et l'emballage semblent être des étapes finales, mais ils constituent des zones à forte incidence de mélanges et de corrosion. Sur site, il convient de vérifier si les étiquettes des produits finis contiennent la désignation, la spécification, la matière ou le grade, le lot, la quantité et les informations d'identification exigées par le client, et si les étiquettes sont solides et les informations cohérentes avec les produits physiques. Pour les commandes à l'exportation, il faut également confirmer si la langue des étiquettes, les codes-barres et les marquages de cartons sont conformes aux spécifications du client.
La gestion de l'entreposage porte principalement sur la zonification. Il convient de vérifier si les différentes spécifications et matières sont stockées par zone, si les boulons, écrous et fixations en acier inoxydable sont physiquement séparés pour éviter les mélanges ou la corrosion. La présence de mesures anti-humidité au sol, l'application du premier entré, premier sorti et l'existence d'un mécanisme de recontrôle pour les stocks de longue durée doivent tous être confirmés sur site. Pour les environnements humides ou les transports longue distance, la protection de l'emballage, la fixation des palettes et la capacité d'emballage à l'exportation sont particulièrement critiques ; il est possible de demander à voir les pratiques réelles en matière de papier antirouille, de déshydratant, de film étirable et de renforcement des palettes.
Vous pouvez ouvrir un carton de produits finis, vérifier la cohérence entre l'étiquette, la quantité, l'identification de matière et les produits physiques à l'intérieur, et observer si l'emballage comporte des mesures antirouille. Ce petit geste révèle souvent le niveau réel de la gestion de l'entreposage et de l'emballage.
X. Confirmation de la capacité de production, des délais de livraison et de la résilience de la chaîne d'approvisionnement
Les engagements de délai de livraison doivent être étayés par des preuves. Il convient d'évaluer si les délais promis sont fondés en tenant compte de la charge des équipements, de l'organisation du personnel, des stocks de matières premières et de l'historique des livraisons. Vous pouvez demander à l'interlocuteur de présenter le registre des livraisons des derniers mois, en comparant les quantités commandées et les dates d'expédition réelles, afin de voir s'il existe des retards fréquents ou des périodes de rattrapage intensif.
Il convient également de s'enquérir des plans d'urgence et des mécanismes de communication avec le client en cas de panne d'équipement critique, de pénurie de matières premières ou de retard de sous-traitance. Un fournisseur de fixations résilient dispose généralement de sous-traitants de secours, de stocks de sécurité et d'un processus clair de notification des retards, plutôt que d'attendre que le client insiste pour s'expliquer. Pour les commandes multi-spécifications telles que la vente en gros de boulons à expansion ou de vis mécaniques, il convient de confirmer comment l'usine gère la planification de petites séries et de produits variés, ainsi que l'organisation des temps de changement de moule et des priorités de planification.
L'évaluation de la capacité de production doit aussi porter sur la flexibilité d'extension. Si l'acheteur a des besoins d'augmentation à l'avenir, l'usine dispose-t-elle de réserves en équipements, en espace et en personnel, et peut-elle augmenter sa production sans sacrifier la qualité ? Ces points doivent être clarifiés et consignés lors de cette étape.
XI. Audit du système qualité et bouclage des problèmes
La valeur d'un système qualité réside dans la capacité à boucler les problèmes. Lors de la consultation des documents de management de la qualité, des enregistrements d'audits internes, des réclamations clients et des actions correctives et préventives, il convient de vérifier en priorité si chaque problème a un responsable, un délai et un résultat de vérification, plutôt que de se contenter des certificats. Vous pouvez choisir une réclamation client récente et demander à l'interlocuteur de décrire intégralement le processus, depuis la réception, l'isolement du stock, la recherche du lot jusqu'à la notification du client et la vérification des actions correctives.
Il convient de demander comment l'usine isole les stocks, recherche les lots et informe le client en cas de non-conformité dimensionnelle, d'anomalie de performance ou de mélange de lots. Le caractère concret des réponses et l'existence d'enregistrements écrits reflètent la capacité réelle de réponse d'urgence. Il faut également vérifier la gestion des fournisseurs et la maîtrise des changements, en confirmant si les changements de matériaux, de procédés, d'équipements ou de sous-traitants sont évalués et confirmés par le client au préalable. L'absence de notification des changements est une source majeure de risque pour les lots ; lors de l'audit, il convient d'exiger explicitement une notification écrite préalable à tout changement.
Les enregistrements d'audits internes méritent également d'être examinés. Si les problèmes relevés lors des audits internes restent longtemps au stade de « réforme planifiée » sans vérification de clôture, cela indique que le système fonctionne de manière formelle. Le système qualité n'est pas un certificat accroché au mur, mais une chaîne de preuves complète allant de la détection à la clôture des problèmes.
XII. Évaluation de la personnalisation, de l'exportation et de la coordination commerciale
Pour les acheteurs ayant des besoins de personnalisation, il convient de confirmer le processus de communication pour la fabrication OEM de fixations, le développement non standard ou les produits de forme spéciale, depuis la demande de prix, l'échantillonnage, l'approbation jusqu'à la production de série. Le cycle d'échantillonnage, les critères d'approbation des échantillons, les conditions de passage à la production de série et le mécanisme de notification des changements doivent tous être clarifiés lors de l'audit et consignés par écrit. La personnalisation de vis à six pans creux, de fixations de forme spéciale et l'usinage de fixations non standard nécessitent particulièrement de confirmer si la validation des procédés est suffisante, afin d'éviter qu'un échantillon conforme ne donne lieu à une production de série non conforme.
Pour les commandes à l'exportation, il convient également de vérifier l'expérience en matière d'emballage, d'étiquetage, de documents et de livraison. Pour un fournisseur de fixations à l'exportation, il convient de confirmer s'il peut appliquer les spécifications du client selon les exigences du marché de destination, y compris la version de la norme, le marquage sur tête, la déclaration de matière et le marquage des emballages. Les commandes à l'exportation de boulons selon la norme américaine ont des exigences assez détaillées en matière d'identification et de grade de performance ; lors de l'audit, il est possible de demander à consulter les documents et des exemples d'étiquettes de lots exportés précédemment.
La capacité d'adéquation aux catégories de produits est tout aussi importante. Un fournisseur de boulons à bride, un fournisseur d'écrous freinés, un fabricant de vis autotaraudeuses ou un fournisseur de vis autoperceuses ont chacun une expérience de fabrication et de contrôle orientée différemment ; il convient de s'enquérir des procédés, moules et méthodes de contrôle correspondant au produit spécifique. Par exemple, le formage de la pointe et le traitement de cémentation des vis autoperceuses, le sertissage ou le montage de la bague en nylon des écrous freinés, et la planéité de la face de bride des boulons à bride nécessitent tous une expérience spécifique accumulée. Sur le plan de la coordination commerciale, il est possible de vérifier la rapidité de réponse aux demandes de prix, les canaux de communication technique et l'interlocuteur pour le traitement des anomalies, afin de juger si les conditions d'une collaboration à long terme sont réunies.
Notation et décision après l'audit sur site
Il est recommandé de marquer chacun des 12 points ci-dessus comme conforme, à vérifier ou non conforme, et de consigner pour les risques clés les preuves, les responsables et les délais de correction. La notation n'a pas pour but de noter pour noter, mais de transformer les faits observés sur site en une liste d'actions correctives traçable, afin d'éviter que les problèmes ne soient oubliés après la fin de l'audit.
La traçabilité des matériaux, les procédés clés, les contrôles de performance, l'isolement des lots et la capacité de livraison doivent être fixés comme seuils prioritaires. Dès lors que ces éléments présentent des problèmes non résolus, même si l'offre de prix est plus avantageuse, il n'est pas approprié d'entrer directement dans une coopération en série. Pour les problèmes non résolus, il est possible d'organiser un réexamen ou une validation en petits lots, afin de vérifier l'effet des mesures correctives par la performance réelle de livraison.
La décision finale doit intégrer la qualité, le coût, le délai de livraison, la rapidité de réponse et la capacité de personnalisation, avant de décider si ce fabricant de fixations doit être inscrit sur la liste des fournisseurs qualifiés. L'avance sur un seul critère ne suffit pas à soutenir une coopération à long terme ; seules des preuves de terrain reproductibles de manière stable constituent une base fiable.
Conclusion : réduire les risques d'achat grâce à des preuves de terrain vérifiables
L'audit d'usine ne consiste pas seulement à examiner la taille des ateliers ou le nombre de certificats, mais à vérifier la cohérence mutuelle entre le site de production, les enregistrements qualité, la chaîne de traçabilité et les réponses du personnel. Un fournisseur de fixations réellement fiable doit pouvoir fournir des réponses concordantes entre l'atelier, l'entrepôt et le bureau, plutôt que de combler les lacunes documentaires par des promesses verbales.
Il est recommandé aux acheteurs d'utiliser cette liste en combinaison avec les plans du produit, les exigences de commande et le scénario d'application réel, et de continuer à suivre la qualité des lots et la performance de livraison après la première livraison. L'audit sur site n'est qu'un point de départ ; seule une confirmation continue du premier article, une inspection à la réception et un retour d'information par lot permettent de maintenir les risques d'achat dans une plage acceptable.

