Audit d'usine d'un fournisseur de fixations : liste de contrôle en 8 étapes pour vérifier la capacité d'application des normes ISO/DIN

Daniel
Fort d'une expérience dans la fabrication de fixations et la vente à l'export, nous sommes spécialisés dans les boulons, écrous, vis, vis autoperceuses, tiges entièrement filetées et solutions de fixation sur mesure pour la construction, la mécanique, l'automobile et les applications industrielles.
Introduction : des certificats complets ne signifient pas que chaque lot de produits est conforme aux normes
Dans l'achat de fixations, l'erreur d'appréciation la plus fréquente est de croire que « des certificats complets équivalent à une qualité fiable ». En réalité, il existe souvent un écart manifeste entre le certificat ISO 9001, les rapports d'essai ou la mention « norme DIN » figurant dans les brochures fournis par le fournisseur, et la conformité réelle de chaque lot de vis et d'écrous. Les risques que rencontrent fréquemment les acheteurs incluent : une inadéquation entre le périmètre de certification et la production réelle, l'utilisation de versions erronées des plans en production, l'absence de traçabilité des lots, ainsi que des fluctuations d'un lot à l'autre des dimensions ou des performances mécaniques des vis et écrous.
Ces problèmes peuvent ne provoquer qu'une reprise en assemblage courant, mais sur des équipements soumis à des charges cycliques, des variations de température ou des conditions de pression, ils peuvent entraîner une défaillance de la liaison, des fuites, voire un accident de sécurité, avec en corollaire des retards de livraison et des réclamations clients. Par conséquent, l'essentiel d'un audit d'usine n'est pas de « regarder les certificats », mais de vérifier si le fournisseur possède la capacité de produire de manière continue et stable des produits conformes aux normes.
Cet article fournit une liste de contrôle d'audit d'usine en 8 étapes, exécutable sur site, pour aider les acheteurs à vérifier point par point la capacité d'exécution des normes d'un fournisseur de fixations. Il convient de préciser que l'ISO et la DIN appartiennent à des systèmes de normes différents : pour une même catégorie de produits, les exigences de dimensions, de tolérances, de classes de performance et de marquage ne correspondent pas totalement d'un système à l'autre. La vérification doit se fonder sur le contrat d'achat, les plans contrôlés, les normes produit et les versions applicables, et non accepter globalement des formulations vagues du type « conforme ISO/DIN ».
Première étape : vérifier les normes, les plans et les exigences de commande
La première étape de l'audit d'usine doit porter sur les documents, et non sur l'atelier. Demander au fournisseur de confirmer point par point la désignation du produit, les spécifications, la matière, la classe de performance, le traitement de surface, les tolérances et les exigences d'inspection, et d'enregistrer par écrit les normes ISO, DIN ou client applicables ainsi que leurs numéros de version. Par exemple, pour une même vis à tête cylindrique à six pans creux, l'ISO 4762 et l'ancienne DIN 912 présentent des différences sur certains détails et ne sont pas interchangeables par défaut.
Vérifier également si le fournisseur sait distinguer clairement des produits aux normes proches mais non interchangeables arbitrairement, par exemple les vis hexagonales, les vis à embase et les écrous de différents types. Prenons l'exemple de la vis à métaux à tête fraisée à empreinte cruciforme : la DIN 965 définit l'angle de fraisure, le type d'empreinte et les spécifications de filetage, et elle est couramment utilisée pour l'assemblage d'équipements électriques, de meubles et de panneaux ; si le fournisseur mélange des spécifications proches ou les remplace selon son expérience, des problèmes tels qu'une tête fraisée qui ne s'ajuste pas ou une empreinte incompatible avec l'embout apparaîtront à l'assemblage. Pour les projets sur mesure de vis à six pans creux, il convient également de confirmer si le fournisseur peut convertir avec précision les plans du client, plutôt que d'appliquer des moules existants.
Exiger du fournisseur qu'il fournisse les plans contrôlés, la liste des normes et les enregistrements de revue technique des commandes ; pour les produits sur mesure, confirmer le numéro de version des plans et le processus d'approbation des modifications. Une question directe peut être posée sur site : les normes et versions citées dans le devis, l'échantillon, l'ordre de fabrication et les documents d'inspection sont-ils parfaitement identiques ? Toute divergence constitue un risque caché de dérive lors des lots ultérieurs.
Deuxième étape : confirmer l'authenticité des certificats et leur couverture de l'activité réelle
Lors de la vérification du certificat de système de management de la qualité, il convient de contrôler la période de validité, l'organisme de certification et le périmètre de certification, et de vérifier l'authenticité via les canaux officiels de l'organisme. De nombreux litiges d'achat proviennent d'une inadéquation entre l'adresse du certificat, l'entité juridique et le site de production réel : le certificat détenu par une société de négoce pris à tort comme preuve de la capacité de production d'une usine est un piège fréquent dans l'achat de fixations.
Plus important encore, il faut confirmer si les documents du système sont réellement appliqués aux étapes de réception, de fabrication, d'inspection et d'expédition des produits concrets tels que les boulons et les écrous. On peut prélever au hasard une commande récente et demander au fournisseur de présenter les enregistrements correspondants dans les documents du système. Pour un fournisseur exportateur de fixations opérant à la fois sur le marché intérieur et à l'export de boulons aux normes américaines, il convient également de confirmer si son système documentaire peut satisfaire les exigences des commandes d'exportation en matière de documents et de déclarations de conformité.
Il faut rappeler que la certification de système ne remplace pas les essais produit, les certificats de matière ou les documents de conformité de lot. L'ISO 9001 atteste d'un processus de management de la qualité, et non de la conformité dimensionnelle et performancielle d'un lot donné de vis.
Troisième étape : tracer les matières premières et l'origine des fournisseurs
La traçabilité des matières premières est un maillon clé pour juger du niveau de management d'un fabricant de fixations. Prélever des enregistrements d'achat de matières premières, des certificats de matière, des numéros de coulée ou de lot, et vérifier leur correspondance avec les ordres de fabrication et les étiquettes des produits finis. La nuance de matière, la composition chimique et les exigences de performances mécaniques doivent être conformes à la commande ; pour les fixations en acier inoxydable, il faut en outre accorder une attention particulière à la nuance (par exemple séries 304, 316) et à la gestion de la prévention des mélanges, car des nuances différentes ont un aspect similaire et leur résistance à la corrosion diffère nettement en cas de mélange.
Vérifier si les produits tels que les écrous en acier au carbone et les boulons en acier allié disposent d'une gestion claire des fournisseurs agréés et de critères de réception des matières premières. Pour un fabricant de boulons à haute résistance, la stabilité de l'origine des matières détermine directement si la classe de performance peut atteindre durablement 8.8, 10.9 ou une classe supérieure ; pour un fournisseur de boulons galvanisés à chaud, il convient également de confirmer les enregistrements de contrôle des matières premières et du procédé liés à la couche de zinc.
Une question de vérification peut être posée sur site : peut-on remonter d'un produit fini jusqu'au lot de matière première, au fournisseur et aux enregistrements d'inspection ? Si la traçabilité s'interrompt à un maillon, cela signifie que la gestion des lots de ce fournisseur ne suffit pas encore à étayer une déclaration de conformité aux normes.
Quatrième étape : vérifier sur site les équipements, les procédés et la maîtrise des processus
Le long du flux de production, contrôler opération par opération les étapes de formage, d'usinage, de filetage par roulage, de traitement thermique et de traitement de surface, et confirmer que le procédé réel correspond aux exigences de la commande. Examiner les enregistrements de contrôle ponctuel des équipements clés, la gestion des moules, les enregistrements des paramètres de procédé et les enregistrements de traitement des anomalies, afin d'évaluer la stabilité de la production plutôt que de se fier à des engagements verbaux. L'étape de traitement thermique est particulièrement critique : la classe de performance des boulons à haute résistance et des goujons dépend presque entièrement du niveau de maîtrise de la trempe et du revenu ; il convient de vérifier les mesures d'isolement des lots et la traçabilité des enregistrements de paramètres.
Pour les projets de fabrication en sous-traitance OEM de fixations, d'usinage de fixations non normalisées et de fixations sur mesure de formes spéciales, il faut se concentrer sur la confirmation de la conversion des plans, la validation de la première pièce et le processus de maîtrise des modifications. Prenons l'exemple de la vis à tête bombée à six pans creux ISO 7380-1 : sa tête bombée basse et son entraînement à six pans creux imposent des exigences élevées sur le formage de la tête et la maîtrise de la profondeur d'empreinte ; elle est couramment utilisée pour l'assemblage de machines, de meubles et de panneaux d'équipement. Si la gestion de l'usure des moules est insuffisante pour ce type de produit, il est facile d'obtenir une hauteur de tête hors tolérance ou un glissement de l'embout. De même, pour les fabricants de vis autotaraudeuses et les fournisseurs de vis autoperceuses, il convient également de vérifier sur site si les enregistrements de paramètres des procédés de formage du filetage et de traitement thermique sont complets.
Cinquième étape : évaluer les équipements de mesure et la capacité d'inspection
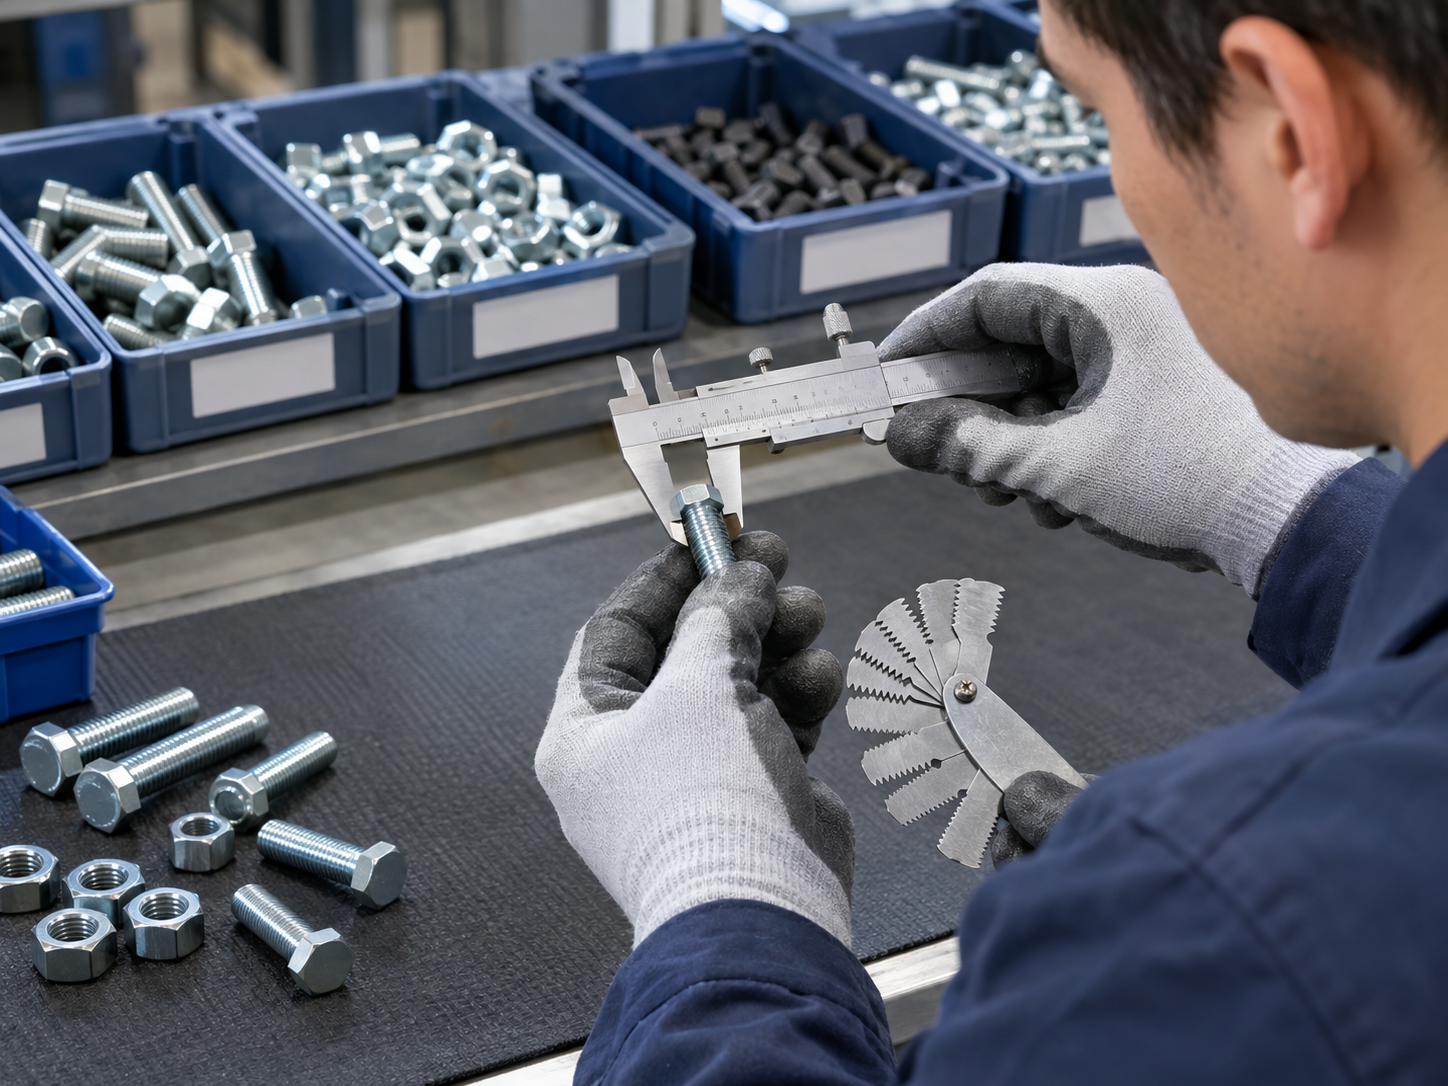
Vérifier l'état d'étalonnage, la plage de mesure et l'adéquation des instruments de mesure et des équipements d'essai, et prélever des certificats d'étalonnage et des enregistrements de contrôle ponctuel quotidiens. Effectuer sur site des mesures ponctuelles des dimensions clés, du filetage, de la forme de la tête et des caractéristiques liées à l'assemblage ; pour les vis et les écrous, utiliser les calibres et méthodes d'inspection appropriés, par exemple calibres filetés go/no-go, instruments de mesure de l'angle de fraisure, outils de mesure du diamètre et de la hauteur de tête.
Confirmer que le fournisseur peut réaliser, selon les exigences de la commande, des essais liés aux performances mécaniques, à la dureté, à la matière ou au traitement de surface ; pour les projets spéciaux, préciser le nom du laboratoire externe et le mode de gestion des rapports. Demander à consulter le plan d'inspection, les règles d'échantillonnage, les enregistrements de traitement des produits non conformes et les actions correctives et préventives. Pour les commandes multi-spécifications de type vente en gros de vis à métaux, il convient également de confirmer si les ressources d'inspection peuvent couvrir toutes les spécifications, et non se limiter à un contrôle à 100 % des produits principaux.
Sixième étape : vérifier l'identification des lots, l'emballage et les documents
Prélever des échantillons de produits finis, semi-finis et produits en attente d'inspection pour vérifier l'identification de leur état, et confirmer que des spécifications, matières, classes de résistance et traitements de surface différents ne sont pas mélangés. Vérifier si la désignation, les spécifications, la quantité, le numéro de lot et le numéro de commande figurant sur l'étiquette d'emballage correspondent aux produits réels et aux documents d'expédition. Le secteur des fixations compte une densité élevée de spécifications : si M6 et M8, les classes 8.8 et 10.9, le zingage et l'inox ne sont pas clairement identifiés, le risque de mélange de lots est très élevé.
Confirmer que chaque lot de commande peut fournir, selon ce qui a été convenu, les rapports d'inspection, les certificats de matière, les déclarations de conformité et autres documents nécessaires. Pour les commandes d'exportation, vérifier les exigences d'étiquetage, d'emballage et de documents ; pour les projets d'exportation de boulons aux normes américaines, confirmer point par point selon les normes et documents convenus au contrat, sans remplacer par un « modèle identique pour le marché intérieur ». Pour les produits expédiés principalement en cartons complets, tels que la vente en gros de chevilles à expansion et les usines de boulons à tête ronde, l'exactitude de l'identification sur les cartons extérieurs et des quantités emballées doit également être incluse dans la vérification.
Septième étape : auditer la gestion des produits non conformes, des réclamations et des modifications
Examinez les enregistrements récents de produits non conformes, de réclamations clients et de retours, et déterminez si les problèmes ont fait l'objet d'une analyse des causes, de mesures correctives et d'une vérification de leur efficacité. Contrôlez l'isolement des produits non conformes, l'approbation des reprises et retouches ainsi que le processus de mise au rebut, afin d'éviter toute substitution ou libération non autorisée — par exemple, remplacer un matériau à haute résistance exigé par la commande par un matériau de nuance de résistance inférieure constitue l'un des risques les plus graves dans l'achat de fixations.
Vérifiez si les changements de matériaux, de procédés, d'équipements, de sous-traitants ou de plans ont été approuvés par le client et s'ils sont traçables par des enregistrements. Pour les produits à fonctions spéciales tels que les fournisseurs d'écrous freinés et les fabricants de grands écrous hexagonaux, les changements de procédé (comme un changement de matériau de l'anneau en nylon ou des paramètres de soudage par points) doivent être communiqués au client à l'avance.
Des questions de vérification peuvent être posées sur site : en cas d'écart dimensionnel ou de non-conformité de performance, le fournisseur peut-il identifier rapidement les lots concernés et proposer une solution vérifiable ?
Étape 8 : Évaluer la livraison, la capacité de production et la capacité de coopération durable
Vérifiez la revue des commandes, la planification de la production, le suivi des délais de livraison et l'organisation de la capacité, et confirmez que les engagements de l'offre correspondent aux capacités réelles en équipements, en personnel et en sous-traitance. Évaluez la préparation des stocks en haute saison, la gestion des stocks, le traitement des commandes urgentes et l'organisation logistique, en accordant une attention particulière à la capacité de coordination documentaire et de livraison des fournisseurs exportateurs.
Définissez des questions spécifiques selon la catégorie d'achat : par exemple, les capacités de procédés et d'inspection spécifiques aux écrous freinés, aux boulons galvanisés à chaud, aux boulons à expansion ou aux boulons sur mesure ; le contrôle du formage de tête et de la planéité chez les fournisseurs de boulons à bride ; la gestion des moules et des délais pour les projets de vis à six pans creux sur mesure. Validez la qualité, l'intégrité des documents et la performance de livraison au moyen de commandes d'essai ; ne remplacez pas l'audit sur site et la validation par échantillons par les salons, les contenus sur les réseaux sociaux ou les références clients.
Comment statuer sur les résultats de l'audit d'usine : mettre en place une notation et une boucle de clôture des actions correctives
Il est recommandé de définir des critères de notation portant sur les normes et documents, la traçabilité des matériaux, la maîtrise des processus, la capacité d'inspection, la gestion des lots, le traitement des anomalies et la capacité de livraison, afin de constituer une grille de notation d'audit comparable. Classez comme éléments à haut risque l'authenticité des certificats, les ruptures de traçabilité des lots et l'absence d'inspections clés, et précisez les conditions de suspension de l'introduction ou de rectification sous délai.
Pour les lacunes générales, définissez le responsable, le délai de rectification, les preuves requises et le mode de vérification ; ne décidez de l'inscription sur la liste des fournisseurs agréés qu'après la clôture des actions correctives. Mettez en place des mécanismes de réexamen annuel, de réexamen en cas de changement majeur et de réexamen déclenché par une anomalie qualité, afin que l'audit d'usine ne soit pas une action ponctuelle mais un outil de gestion continue.
Conclusion : traduire les exigences des normes dans chaque lot de produits
La véritable capacité à satisfaire aux exigences ISO/DIN doit se refléter dans des documents maîtrisés, les procédés sur site, les données d'inspection, la traçabilité des lots et l'amélioration continue, et non dans quelques lignes d'une brochure. Il est recommandé aux acheteurs d'emporter cette liste pour effectuer des vérifications par échantillonnage sur site, et d'inscrire dans le contrat d'achat la version de la norme, les indicateurs d'acceptation et les exigences relatives aux documents accompagnant la marchandise, afin que chaque réception repose sur des bases vérifiables.
La même logique de vérification des preuves s'applique à tous les types de besoins d'achat : qu'il s'agisse de trouver un fabricant de fixations, un fabricant de boulons hexagonaux, un fournisseur de boulons à bride, ou encore un fabricant de fixations en acier inoxydable, un fabricant de vis autotaraudeuses ou un fournisseur de vis autoperceuses, tous doivent se soumettre à la même validation des documents, du site et des données. L'objectif final de l'audit d'usine est de faire en sorte que les exigences des normes s'appliquent à chaque lot de vis, d'écrous et de boulons, et non de s'arrêter au niveau des certificats.

