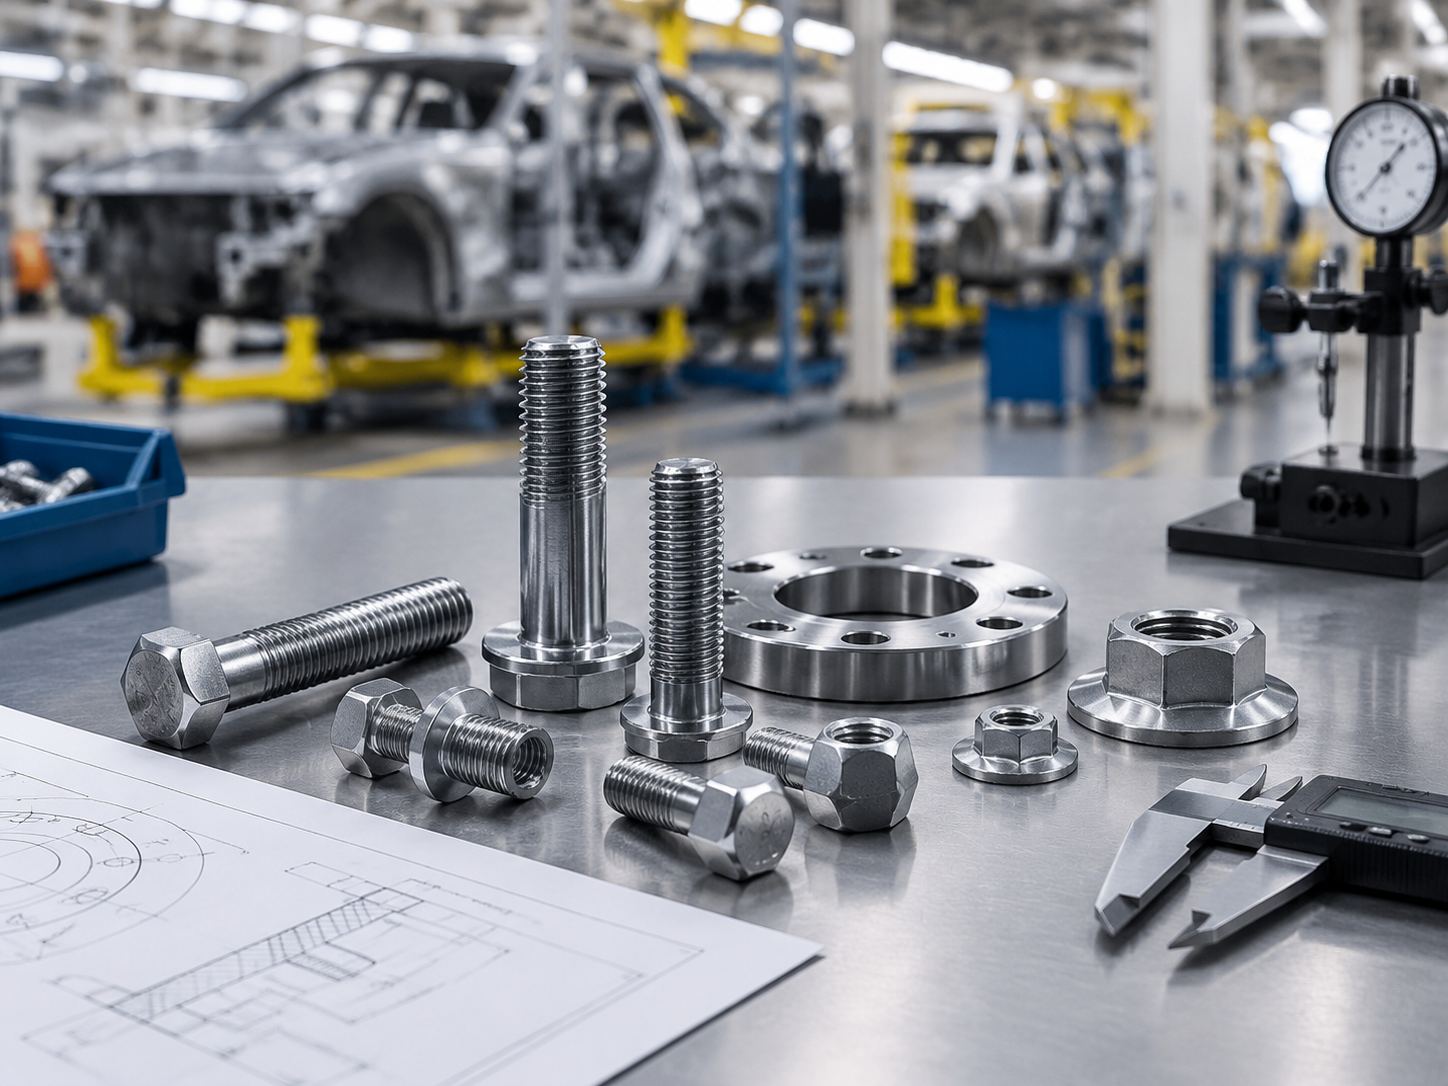
Achats B2B de fixations automobiles : raccourcir les délais de livraison grâce à un système de conformité ISO/DIN

Daniel
Fort d'une expérience dans la fabrication de fixations et la vente à l'export, nous sommes spécialisés dans les boulons, écrous, vis, vis autoperceuses, tiges entièrement filetées et solutions de fixation sur mesure pour la construction, la mécanique, l'automobile et les applications industrielles.
D'un ordre urgent ponctuel à la livraison : comment l'approvisionnement B2B de fixations automobiles peut réduire les délais de 30 % grâce à un système de conformité ISO/DIN
À seize heures, le planificateur de production d'une usine de pièces automobiles reçoit la notification d'une commande supplémentaire temporaire du constructeur ; toute la ligne d'assemblage est déjà planifiée et la consommation de matériaux aux postes dépasse largement les prévisions. L'équipe achats découvre alors qu'un lot de boulons à haute résistance du fournisseur d'origineboulonset les écrousassortisne peuvent pas être livrés à temps, tandis que lesvisdu stock qui « semblent à peu près identiques » ne peuvent être validées par personne, faute de numéro de norme clair, de certificats matières et d'exigences de traitement de surface cohérentes. Il ne s'agit pas d'un scénario isolé, mais d'un dilemme typique qui se répète dans l'approvisionnement B2B de fixations automobiles.
I. Un ordre urgent ponctuel révèle les « attentes invisibles » de l'approvisionnement en fixations automobiles
La pression exercée par un ordre urgent ponctuel n'est jamais unique. Les acheteurs doivent souvent traiter en quelques heures : des versions de plans peu claires, une grande diversité de spécifications, un état des stocks opaque, des certificats matières manquants, des normes de contrôle incohérentes, ainsi que des modifications temporaires des exigences d'emballage et de traçabilité. La production attend la matière, le service qualité attend les documents, le service ingénierie attend la confirmation, le fournisseur attend une réponse — chaque maillon attend, mais aucun ne « produit » réellement.
La catégorie des fixations présente une particularité : une multitude de types et une très grande diversité de spécifications ; le simple fait d'« avoir du stock » ne signifie pas « utilisable sur ligne ». Unboulonou unécrounon conforme peut immobiliser tout un lot de matériaux en zone d'attente de contrôle, voire entraîner l'arrêt de toute la ligne de production. Ce qui allonge réellement les délais n'est souvent pas la fabrication elle-même, mais les étapes d'« attente invisible » : confirmation de la sélection, vérification des normes, complétion des documents qualité, contrôle à réception et reprises en cas d'anomalie.
L'idée centrale en découle : établir un système de conformité ISO/DIN permet de faire passer la communication achats d'une confirmation répétée à un appel standardisé, créant ainsi les conditions d'une réduction de 30 % des délais de livraison. Ce n'est pas un slogan, mais un mécanisme décomposable, exécutable et quantifiable.
II. Pourquoi l'approvisionnement urgent de fixations automobiles craint-il le plus « la bonne spécification, mais la mauvaise norme » ?
Dans les scénarios de fabrication automobile et d'assemblage de pièces, la correspondance dimensionnelle des fixations ne constitue que le seuil le plus élémentaire. Ce qui détermine réellement l'aptitude à la mise en ligne, c'est la confirmation simultanée de la classe de performance, de la nuance de matériau, de l'état de traitement thermique, du mode de traitement de surface, des exigences de couple et des performances anti-desserrage. Une bonne spécification avec une mauvaise norme est souvent plus problématique qu'une « rupture de stock » — car le matériel est déjà arrivé à l'usine, mais ne peut pas être utilisé.
Les objets d'achat courants comprennent les boulons hexagonaux, les boulons à embase, les goujons, les écrous freinés, les vis à six pans creux ainsi que diverses fixations spéciales sur mesure, qui correspondent chacune à des zones d'assemblage et des risques de défaillance différents. Par exemple, lesboulons à embasedestinés aux liaisons structurelles critiques exigent une très grande constance du coefficient de frottement et de la précharge ; tandis que lesgoujonsutilisés pour les systèmes de support accordent davantage d'importance à l'appariement des filets et à la conception anti-desserrage.
Les normes ISO, DIN et les plans clients sont complémentaires : les normes ISO/DIN fournissent les dimensions générales et les spécifications techniques, tandis que les plans clients peuvent ajouter des exigences particulières de matériau, de revêtement, de brouillard salin, de coefficient de frottement, de marquage et d'emballage. Les erreurs fréquentes incluent : remplacer directement des vis et boulons d'apparence similaire ; commander uniquement selon le diamètre nominal et la longueur ; ignorer les différences de tolérance de filetage, de classe de résistance ou de traitement de surface.
Il convient de souligner particulièrement que le filetage est la principale zone de reprise des charges d'une fixation. Les chocs, la corrosion, les bavures et les anomalies de revêtement du filetage affectent l'efficacité d'assemblage, la stabilité de la précharge et la fiabilité d'utilisation ultérieure. C'est pourquoi un système de conformité doit intégrer la qualité du filetage parmi les points de contrôle essentiels, et ne pas se limiter à l'aspect visuel.
III. Réduire les délais grâce au système de conformité ISO/DIN : du « questions-réponses manuelles » à la « libération standardisée »
La première étape d'un système de conformité consiste à établir des données de base standardisées pour les articles. Chaque SKU de fixation enregistre de manière unifiée le numéro de norme, la spécification, le pas de vis, la classe de performance, le matériau, le traitement de surface, la dureté, la zone d'application et les limites de substitution. Ainsi, les achats, l'ingénierie et la qualité utilisent le même langage, au lieu d'interprétations approximatives propres à chacun.
La deuxième étape consiste à établir une correspondance entre plans, normes et procédés. Par exemple, faire correspondre les boulons hexagonaux, boulons à embase, écrous et autres produits aux normes ISO/DIN applicables et aux exigences techniques internes de l'entreprise, afin que chaque demande de prix puisse citer directement les clauses normatives, sans descriptions répétées par courriel.
La troisième étape consiste à intégrer les exigences de conformité en amont, dès la phase de demande de prix. La RFQ d'achat précise en une seule fois la norme, la quantité, le délai, les points de contrôle, les exigences de certificats, le mode d'emballage et les règles de traçabilité des étiquettes. Avec lesboulons hexagonauxPar exemple, si le RFQ précise déjà le niveau de performance, la tolérance de filetage et les exigences de revêtement, le fournisseur peut fournir une offre et une confirmation technique en une seule fois.
La quatrième étape consiste à mettre en œuvre le mécanisme « libération rapide des pièces standard, évaluation spéciale des pièces spéciales ». Les pièces conformes figurant au catalogue peuvent être bloquées rapidement ; les projets impliquant l'usinage de fixations non standard, la personnalisation de fixations de forme spéciale ou la sous-traitance OEM de fixations entrent dans le processus d'évaluation technique. Ce mécanisme de tri évite que tous les matériaux passent par le même canal d'approbation, ce qui permet de consacrer du temps aux projets qui nécessitent réellement une évaluation.
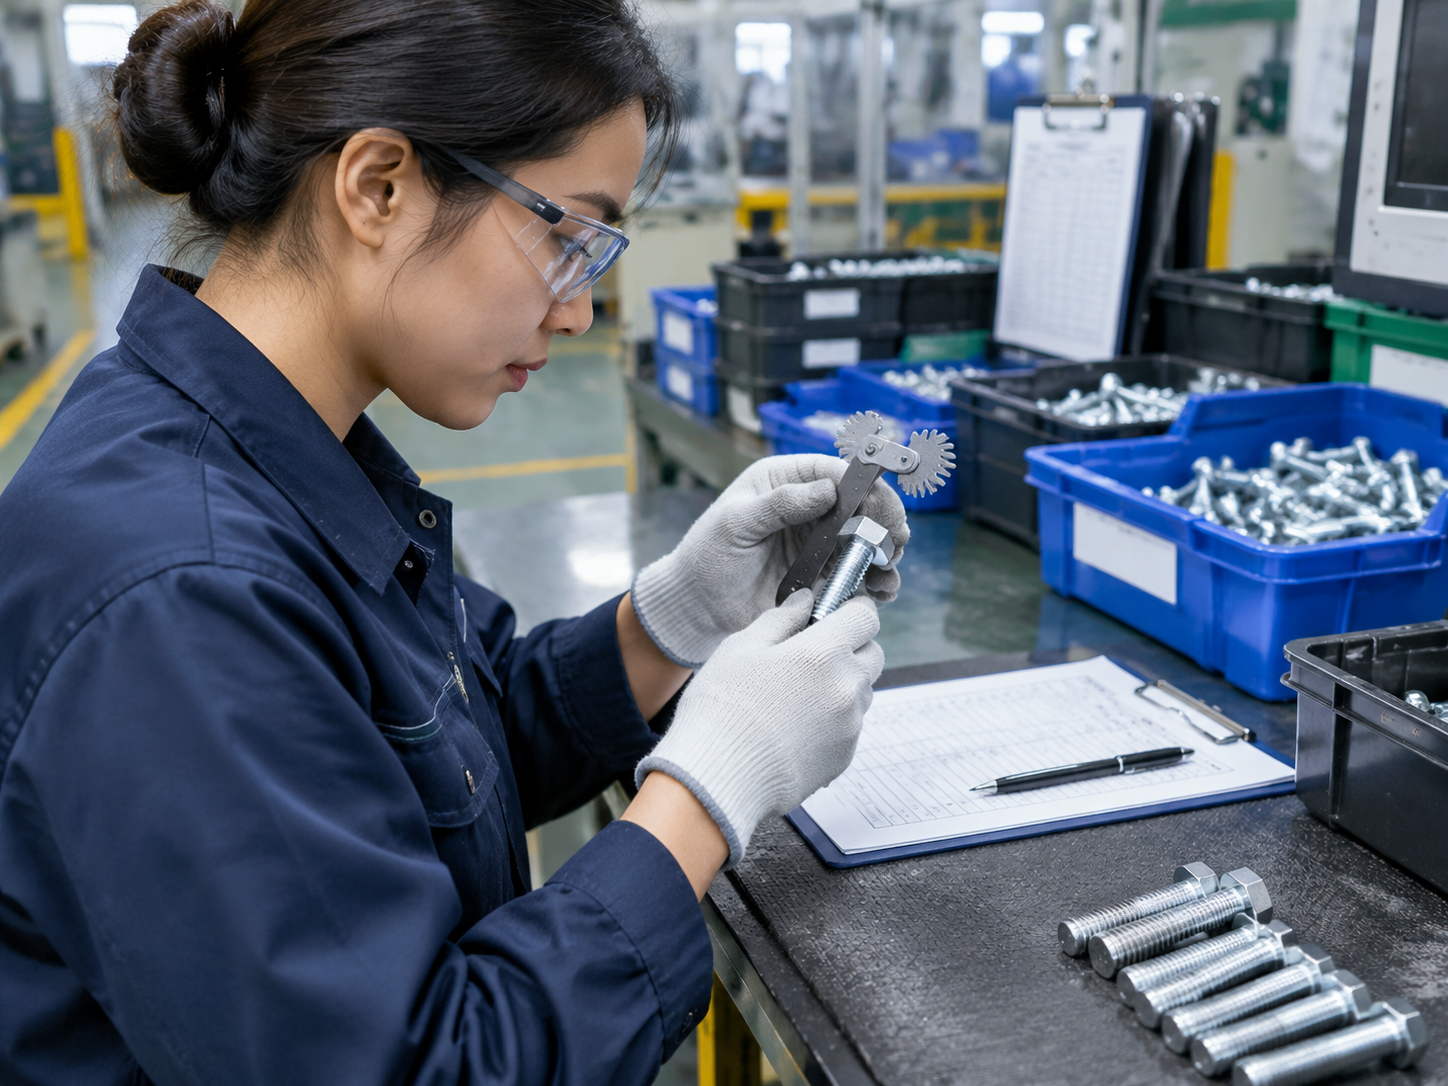
La cinquième étape consiste à raccourcir l'attente après réception grâce à des règles d'inspection prédéfinies. Les dimensions critiques, les calibres à filetage go/no-go, les performances mécaniques, les exigences de revêtement ou d'anticorrosion sont définies à l'avance, ce qui réduit les contestations temporaires lors du contrôle à réception. Lorsque les règles d'inspection sont convenues à l'avance, la libération après réception ne dépend plus de « qui a le temps aujourd'hui d'expliquer la norme ».
IV. Décomposition d'une réduction de 30 % du délai de livraison : où le temps est-il réellement gagné ?
Étape de confirmation des besoins : utiliser des codes standard et des modèles de spécifications pour réduire les clarifications multiples entre les achats, l'ingénierie, la qualité et le fournisseur. Un modèle de spécification clair permet souvent d'économiser deux à trois échanges d'e-mails.
Étape de mise en correspondance des fournisseurs : sélectionner les fabricants de fixations en fonction de leurs capacités produit, par exemple un fabricant de boulons à haute résistance, un fabricant de fixations en acier inoxydable, une usine d'écrous en acier au carbone ou un fournisseur de boulons à bride, plutôt que de classer uniquement par prix. Un mauvais fournisseur entraîne des coûts à toutes les étapes suivantes.
Étape de planification de la production : établir des stocks de sécurité, des stocks de produits semi-finis ou des canaux de production rapide pour les vis, écrous et boulons hautement standardisés. La stratégie de stock ne consiste pas à « stocker davantage », mais à « stocker les bonnes références ».
Étape des documents qualité : faire des certificats de matière, des enregistrements de traitement thermique, des rapports de revêtement, des relevés de contrôle dimensionnel et des documents de traçabilité des lots des éléments livrés avec la marchandise, afin d'éviter de compléter les documents après réception. La livraison des documents avec la marchandise est l'un des moyens les plus directs de réduire le temps d'attente.
Étape de réception et de mise en stock : libérer rapidement sur la base d'un plan d'échantillonnage et de critères d'acceptation prédéfinis, afin de réduire le temps d'attente d'inspection dû à des interprétations divergentes des normes.
Il convient de préciser que « réduire de 30 % » doit être considéré comme un objectif d'amélioration quantifiable, et non comme un chiffre garanti. Les entreprises doivent prendre leur propre cycle d'achat historique comme référence et mesurer séparément les durées de demande de prix, d'échantillonnage, de production, de transport, d'inspection et de traitement des anomalies, afin de savoir où le temps est réellement gagné.
V. Processus pratique pour les commandes urgentes : quelles informations le client doit-il fournir ?
Spécifications de base : nom du produit, numéro de norme, diamètre, longueur, pas, type de tête ou dimensions de bride, longueur de filetage et quantité. Plus ces informations sont complètes, plus la réponse du fournisseur est rapide.
Exigences de performance : classe de résistance, nuance de matériau, état de traitement thermique, exigences de dureté, exigences de couple ou de précharge, et nécessité d'une structure anti-desserrage. Pour lesécrous de blocageet produits similaires, la confirmation de la performance anti-desserrage est particulièrement critique.
Exigences de surface et d'environnement : brunissage, galvanisation, Dacromet, revêtement zinc-aluminium, galvanisation à chaud ou solutions de fixations en acier inoxydable ; préciser les exigences de résistance à la corrosion, de brouillard salin et d'aspect. Les fournisseurs de boulons galvanisés à chaud doivent, dans ce type de besoin, confirmer à l'avance l'épaisseur du revêtement et les normes d'adhérence.
Exigences de qualité et de traçabilité : nécessité de certificats de matière, d'essais par un tiers, de documents PPAP, de déclarations RoHS/REACH, d'étiquettes de lot et de listes de colisage.
Exigences de livraison : date d'arrivée cible, quantités par lot, lieu de réception, spécifications d'emballage, nécessité d'un conditionnement par poste de travail ou par kit.
Pour les projets de personnalisation de vis à six pans creux, de vente en gros de boulons sur mesure et d'usinage de fixations non standard, il est recommandé de fournir simultanément des dessins 2D, des modèles 3D, des échantillons et les tolérances des dimensions critiques. Plus les informations sont fournies en amont, plus l'évaluation est fluide.
VI. Comment évaluer un fournisseur de fixations : ne pas regarder uniquement le prix, mais surtout la « capacité de livraison d'urgence »
Évaluer la capacité du fournisseur à couvrir les normes : peut-il fournir de manière stable des pièces standard ISO/DIN, connaît-il les exigences de contrôle qualité de l'industrie automobile pour les boulons, écrous et goujons ?
Évaluer les capacités de fabrication et de coordination : le fabricant de fixations dispose-t-il de capacités coordonnées de frappe à froid, de roulage de filets, de traitement thermique, de traitement de surface, de tri, d'emballage et d'essais par des tiers. Une chaîne de processus complète signifie qu'en cas d'anomalie, l'identification et la correction sont rapides.
Évaluer la transparence des stocks et des capacités : le fournisseur peut-il fournir des informations en temps réel sur les stocks disponibles, les produits en cours de fabrication, les matières premières et la capacité disponible pour les commandes urgentes. La transparence des informations est la condition préalable à la réalisation des commandes urgentes.
Évaluer la capacité de traçabilité qualité : possibilité de tracer par coulée, lot de traitement thermique, lot de traitement de surface et lot d'emballage, et de fournir rapidement des documents qualité complets.
Évaluer le mécanisme de réponse aux anomalies : en cas de dommage de filetage, corrosion, mélange de matériaux, dépassement de tolérance dimensionnelle ou erreur d'étiquette d'emballage, existe-t-il des procédures d'isolement, de réinspection, de réapprovisionnement et d'actions correctives et préventives ?
Pour les activités transfrontalières telles que l'exportation de boulons aux normes américaines et les fournisseurs de fixations à l'exportation, il convient également de vérifier la conversion des normes, la langue des documents, les spécifications d'emballage et les exigences de conformité du pays de destination. Les risques de conformité des achats transfrontaliers sont souvent plus difficiles à détecter que ceux des achats nationaux.
VII. Cadre de retour d'expérience : comment éviter un arrêt de ligne lors d'un réapprovisionnement urgent d'un lot de boulons à bride
Définir le contexte du cas : une entreprise de pièces automobiles, en raison d'un écart de prévision de la demande, doit réapprovisionner en urgence un lot de boulons à bride et d'écrous assortis d'une classe de performance et d'un traitement de surface spécifiés.
État initial du problème : les informations d'achat d'origine ne contenaient que les spécifications et les quantités, sans norme explicite, exigence de revêtement, liste de documents qualité ni règles d'étiquetage d'emballage.
Action de résolution 1 : les services achats, ingénierie et qualité ont verrouillé les paramètres critiques conformément aux normes ISO/DIN et aux plans clients, et ont établi une fiche de confirmation technique unifiée.
Action de résolution 2 : le fournisseur évalue le chemin d'approvisionnement dans l'ordre « produits finis en stock — semi-finis modifiables — planification rapide », tout en confirmant les documents qualité du lot.
Action de résolution 3 : adopter le plan d'inspection des points critiques et de réception rapide convenu à l'avance, et réaliser directement le contrôle par échantillonnage, l'entrée en stock et la livraison au poste de travail dès l'arrivée.
Indicateurs de retour d'expérience : comparer, avant et après optimisation, le temps de confirmation de la demande, le temps de réponse du fournisseur, le temps de préparation de la production, le taux de complétude documentaire, le temps de libération des matières entrantes et le risque d'arrêt de ligne.
Conclusion du cas : l'amélioration des délais ne repose pas sur l'urgence imposée à un seul fournisseur, mais sur la synergie entre les standards d'achat, la capacité des fournisseurs et les règles de libération qualité.
VIII. Éviter que « l'urgence ne se transforme en reprise » : six contrôles de risque dans l'achat de fixations automobiles
Interdire les substitutions non confirmées par l'ingénierie : les boulons de normes, classes de résistance, revêtements ou tolérances de filetage différents ne doivent pas être remplacés uniquement en raison d'une apparence similaire.
Prévenir en priorité les mélanges : les vis et écrous d'apparence identique mais de classes de performance différentes doivent utiliser un emballage indépendant, un étiquetage clair et une isolation par lot.
Contrôler strictement la qualité du filetage : vérifier les filets croisés, les filets manquants, les écrasements, les bavures, la corrosion et les résultats au calibre passe/ne passe pas, afin d'éviter les blocages d'assemblage ou la défaillance de la précharge.
Vérifier la compatibilité du traitement de surface : éviter les reprises dues à une épaisseur de revêtement, un risque de fragilisation par l'hydrogène, un coefficient de frottement ou une résistance à la corrosion non conformes.
Définir clairement les exigences de protection de l'emballage : protection contre les chocs, l'humidité et la rouille pendant le transport, en particulier les boulons à haute résistance et les écrous de précision, dont le filetage doit être protégé de tout dommage.
Conserver une chaîne de traçabilité complète : depuis les matières premières, la fabrication, le traitement thermique, le traitement de surface jusqu'au lot expédié, tout doit être traçable afin de fournir une base de localisation rapide en cas d'anomalie qualité.
IX. Liste opérationnelle pour les responsables achats B2B : mettre en place un mécanisme de livraison rapide reproductible
Établir une liste de fixations de catégories A/B/C : catégorie A pour les pièces à risque élevé d'arrêt de ligne et sensibles aux délais ; catégorie B pour les pièces standard courantes ; catégorie C pour les pièces à faible fréquence ou personnalisées, avec des stratégies de stock et d'approbation adaptées à chaque catégorie.
Créer une bibliothèque de sélection conforme pour les vis, écrous, boulons hexagonaux et boulons à bride à haute fréquence, en unifiant les numéros de norme, les classes de performance, les traitements de surface et les informations sur les fournisseurs préférés.
Signer des SLA de livraison d'urgence avec les fournisseurs de fixations clés, en précisant les temps de réponse, les engagements de stock, les délais des documents qualité, les mécanismes de réapprovisionnement et les responsabilités de traitement des anomalies.
Faire un retour mensuel sur le cycle d'achat : identifier les points d'attente récurrents, tels que la confirmation technique, la complétion des documents, les litiges d'inspection, les retards de transport et les erreurs d'emballage.
Intégrer conjointement la performance de livraison et la performance qualité dans l'évaluation des fournisseurs, afin d'éviter de rechercher uniquement un prix bas à court terme ou une capacité d'urgence ponctuelle.
Appel à l'action final : avant la prochaine commande urgente, commencer par achever la clarification des normes ISO/DIN des fixations clés, la gouvernance des codes articles et l'inventaire des capacités des fournisseurs. La véritable capacité de livraison rapide ne s'obtient pas par des expéditions urgentes ponctuelles, mais se construit jour après jour grâce à un système de conformité.

