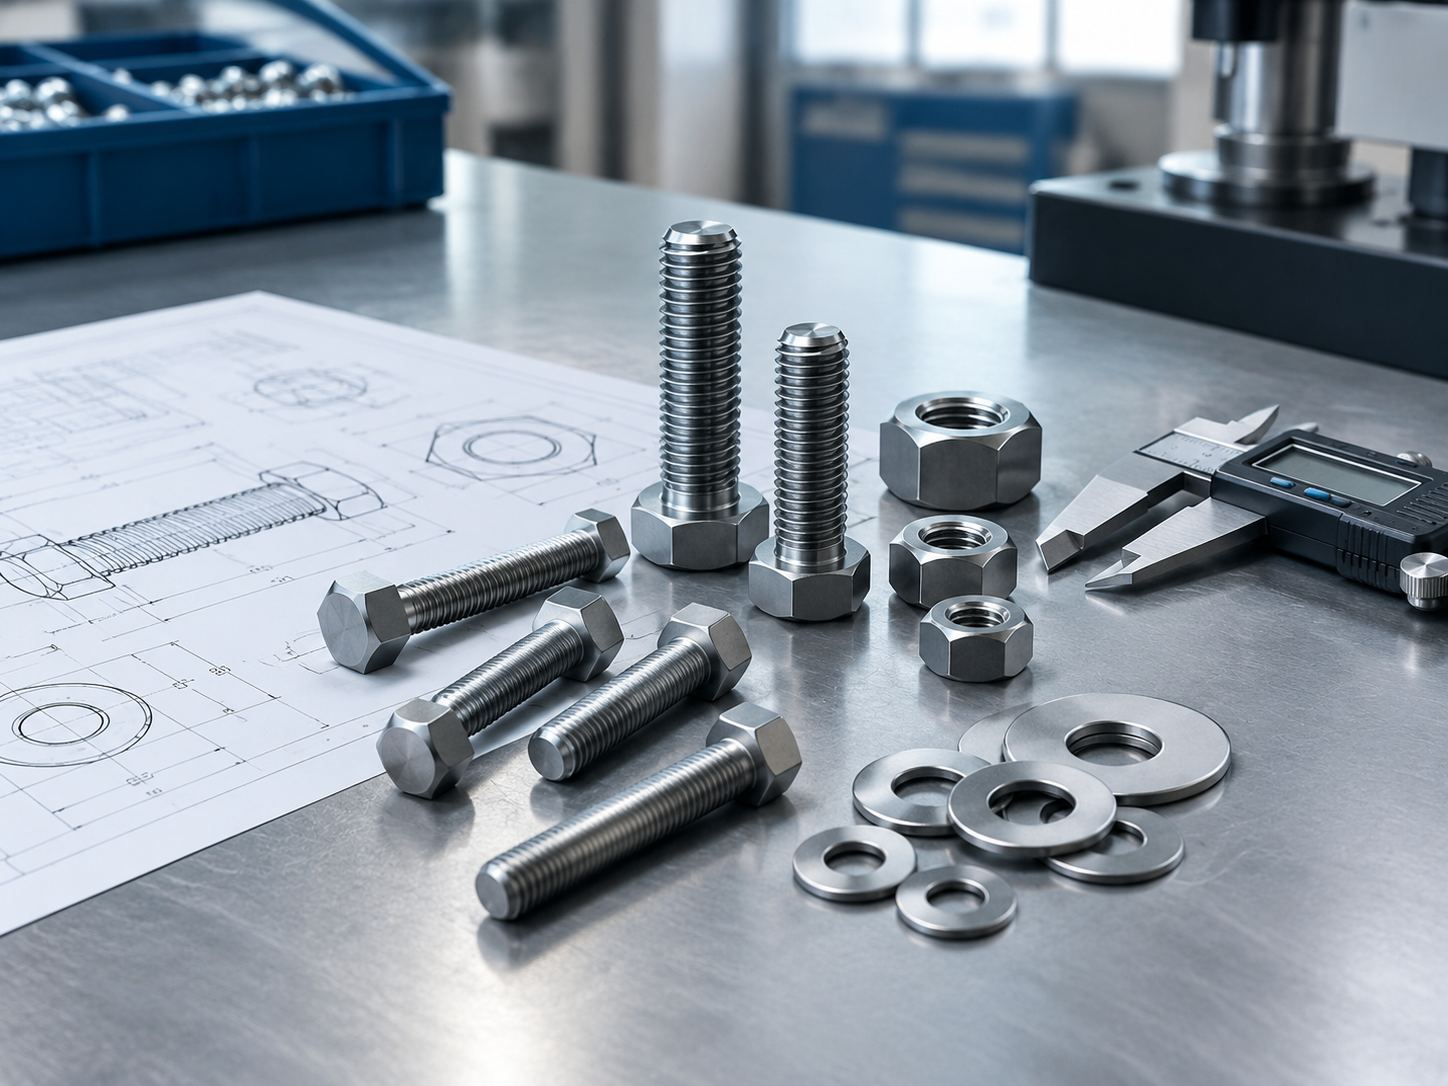
Proceso completo de fabricación OEM de sujetadores: método de evaluación de proveedores desde la cotización y el prototipado hasta la producción en serie

Daniel
Con experiencia en la fabricación y venta de exportación de sujetadores, nos especializamos en pernos, tuercas, tornillos, tornillos autoperforantes, varillas completamente roscadas y soluciones de fijación personalizadas para aplicaciones en construcción, maquinaria, automoción e industria.
De la cotización a la producción en masa: desglose completo del proceso de fabricación OEM de sujetadores y metodología de evaluación de la capacidad de los proveedores
La fabricación OEM de sujetadores parece una compraventa de productos estándar, pero en realidad es una cadena técnica completa que va desde la comprensión de los planos, la selección del proceso y la validación de muestras hasta la entrega en serie. Muchos proyectos avanzan sin problemas en la fase de cotización, pero en la fase de prueba o de producción en masa afloran problemas como variaciones dimensionales, incumplimiento de prestaciones, retrasos en los plazos de entrega e incluso cambios no autorizados de materiales. La causa fundamental no suele estar en un tornillo concreto, sino en que el comprador carece de un método de identificación de riesgos y de evaluación de la capacidad del proveedor que abarque todo el proceso. Este artículo desglosa, siguiendo el orden de avance del proyecto, los puntos clave de la fabricación OEM de sujetadores y ofrece un enfoque práctico para evaluar a los proveedores.
I. Por qué los proyectos OEM de sujetadores tienden a descontrolarse antes y después de la producción en masa
Los sujetadores tienen un precio unitario bajo, grandes volúmenes y una gran variedad de categorías, por lo que el comprador tiende a tratarlos como mercancía común, mientras que el proveedor interpreta los planos y las normas según sus propias costumbres. Los problemas habituales se concentran en cuatro aspectos: interpretación inconsistente de planos y normas, omisión en la cotización de procesos de tratamiento térmico o de superficie, muestras conformes pero variaciones dimensionales en serie, y falta de transparencia en la gestión de plazos y cambios. Estos problemas pueden quedar ocultos en la fase de muestras y estallar de forma concentrada al entrar en producción en masa.
Las uniones estructurales de alta resistencia tienen requisitos claros en cuanto a materiales, tratamiento térmico, fuerza de pretensado y comportamiento antiaflojamiento, y no se puede juzgar la sustituibilidad de un producto solo por su apariencia similar. Por ejemplo, la norma ASTM A325 se ha integrado ahora en ASTM F3125 Grade A325, y el cambio del sistema normativo afecta directamente a los requisitos de material, prestaciones e inspección. Los elementos de unión de alta resistencia utilizados en estructuras de acero, puentes y edificios industriales suelen requerir un grado de resistencia definido, un estado de tratamiento térmico y un informe de inspección trazable; los productos de grado inferior de apariencia similar no pueden sustituirlos.
Por lo tanto, la decisión de compra debe pasar de la simple comparación de precios unitarios a una evaluación de riesgos de todo el proceso, verificando especialmente la conformidad técnica, el control de procesos, la estabilidad de las entregas y la capacidad de trazabilidad de los problemas. La cotización más baja suele implicar que se han omitido algunos procesos o simplificado las inspecciones, y al final esos costes recaen sobre el comprador en forma de retrabajos, paradas de línea o reclamaciones por calidad.
II. Preparación de la solicitud de cotización: convertir las necesidades en insumos técnicos cotizables y verificables
La calidad del pliego de solicitud de cotización determina directamente la comparabilidad de las ofertas. En la fase de preparación deben proporcionarse planos en 2D, modelos en 3D, lista de productos, consumo anual objetivo, necesidades por lote, forma de embalaje, lugar de entrega y plazo de entrega objetivo. Sin información sobre el consumo anual y los lotes, el proveedor no puede ofrecer precios escalonados ni una planificación de capacidad razonables; sin requisitos de embalaje y entrega, los costes de logística e identificación se subestimarán u omitirán.
Los insumos técnicos deben especificar para tornillos, tuercas, pernos, espárragos y otros productos las especificaciones, el grado de resistencia, la norma de rosca, las tolerancias dimensionales, la designación del material y los requisitos de inspección. Para categorías como pernos hexagonales, pernos con brida y sujetadores de acero inoxidable, deben añadirse además el tipo de cabeza, las dimensiones de la brida, el material y los requisitos de resistencia a la corrosión, evitando cotizar solo con el nombre comercial. Por ejemplo, dentro de los pernos hexagonales, las versiones de acero al carbono y de acero inoxidable del sistema IS 1363 presentan diferencias evidentes en material, propiedades mecánicas y tratamiento superficial; indicar solo «perno hexagonal» no constituye una base válida para cotizar.
En los proyectos no estándar deben indicarse las dimensiones clave, las tolerancias, las condiciones de uso, las interfaces de montaje y los criterios de aceptación, y cuando sea necesario, proporcionar piezas fallidas o muestras. En los proyectos de personalización de sujetadores especiales y de mecanizado de sujetadores no estándar, la información sobre la interfaz de montaje y las condiciones de uso suele ayudar más al proveedor a determinar la ruta de proceso que las dimensiones del plano.
En el pliego de solicitud de cotización también deben distinguirse los requisitos obligatorios de los negociables, y pedir al proveedor que confirme punto por punto las desviaciones, las soluciones alternativas y la validez de la oferta. Esta acción permite detectar divergencias de interpretación ya en la fase de cotización y evita que posteriormente se excusen con un «malentendido».
III. Preselección de proveedores: de la coincidencia de producto a la verificación de la capacidad de fabricación
Al seleccionar fabricantes o proveedores de sujetadores, primero debe verificarse si sus equipos, procesos, moldes y capacidad de inspección cubren las especificaciones y materiales objetivo, y no limitarse a mirar el catálogo de productos. El catálogo puede abarcar una amplia gama de especificaciones, pero lo que realmente determina la calidad de la entrega es si el tonelaje del equipo de encabezado en frío, el tipo de horno de tratamiento térmico, la capacidad de mecanizado de roscas y los medios de inspección coinciden con el pedido.
En el caso de proveedores especializados como fabricantes de pernos hexagonales, proveedores de pernos con brida o fábricas de pernos de carro, debe verificarse especialmente el historial de producción en masa estable de los productos correspondientes y los límites de su proceso. La ventaja de un proveedor especializado radica en un proceso maduro y moldes completos, pero también debe confirmarse su límite de capacidad, por ejemplo, la especificación máxima, el grado de resistencia más alto y la capacidad de conformado de tipos de cabeza especiales.
Para fabricantes de tuercas hexagonales pesadas, proveedores de tuercas de bloqueo y fábricas de tuercas de acero al carbono, debe verificarse el mecanizado de roscas, la validación de prestaciones y el control de consistencia entre lotes. La precisión de la rosca, la carga de prueba y la distribución de dureza de las tuercas afectan directamente a la fiabilidad del montaje; una variación excesiva de dureza entre lotes suele indicar un control inestable del tratamiento térmico.
Al evaluar fabricantes de sujetadores de acero inoxidable, deben confirmarse los certificados de material, la identificación del material y las medidas para evitar mezclas; en el caso de fabricantes de pernos de alta resistencia, debe conocerse especialmente la capacidad de tratamiento térmico y de inspección de propiedades mecánicas. La mezcla de acero inoxidable y acero al carbono es un accidente de calidad frecuente, por lo que la capacidad de identificación de materiales y de gestión por zonas debe ser un punto obligatorio en la auditoría in situ.
También es importante que el proveedor coincida con el tipo de producto: la personalización de tornillos Allen, los fabricantes de tornillos autorroscantes, los proveedores de tornillos autotaladrantes, la venta al por mayor de tornillos de máquina y la venta al por mayor de pernos de expansión tienen procesos y puntos de atención de calidad distintos. Los tornillos Allen se centran en el conformado de la cabeza y la precisión del hexágono interior; los autorroscantes y autotaladrantes, en el conformado de la rosca y el tratamiento térmico de cementación; los pernos de expansión, en el material del manguito y la fiabilidad del montaje. Cubrir todas las categorías con un único proveedor generalista suele provocar carencias de capacidad en alguna de ellas.
IV. Revisión técnica y cotización: identificar la estructura de costes y los riesgos ocultos
Debe pedirse que la cotización desglose material, conformado, mecanizado, tratamiento térmico, tratamiento superficial, inspección, embalaje, transporte y costes de utillaje, e indique la cantidad mínima de pedido y los precios escalonados. El objetivo del desglose no es presionar el precio, sino identificar qué procesos se han incluido y cuáles se han omitido. Una cotización que omite el tratamiento térmico resulta más atractiva en cifras, pero es inaceptable en prestaciones.
Debe verificarse la versión de la norma, el grado de prestaciones, el rango dimensional, el estado del material y el método de aceptación en que se basa la cotización, para evitar comparar directamente precios bajo criterios técnicos distintos. Si un mismo producto se cotiza según normas o métodos de aceptación diferentes, la diferencia de precio puede deberse a los puntos de inspección y no al coste de fabricación.
Los proveedores de pernos galvanizados en caliente deben explicar los requisitos de recubrimiento, el tratamiento de ajuste de la rosca y el método de inspección; en los proyectos de exportación de pernos según norma estadounidense también deben confirmarse la norma aplicable, la documentación y los requisitos del destino. Tras el galvanizado en caliente, el ajuste de la rosca requiere un procesamiento secundario, y si este proceso se incluye o no en la cotización afecta directamente a la viabilidad del montaje. Los proyectos de exportación también implican certificados de material, informes de prestaciones, identificación del embalaje y coordinación documental, todo lo cual debe incorporarse al coste integral.
En los proyectos de venta al por mayor de pernos personalizados y de personalización de sujetadores especiales, deben especificarse la titularidad del utillaje, su vida útil, los costes de modificación, la propiedad intelectual y las condiciones de custodia del utillaje tras el cese de la producción. El utillaje es un activo oculto de la colaboración a largo plazo, y una titularidad poco clara se convierte en un obstáculo al cambiar de proveedor.
Incorporar a la evaluación del precio integral la experiencia exportadora del proveedor de sujetadores, la identificación del embalaje, la coordinación documental y los requisitos del mercado de destino permite evitar que los problemas de documentación incompleta o de embalaje no conforme a los requisitos del destino se descubran solo en la fase de entrega.
V. Muestras y validación: cerrar los problemas técnicos antes de invertir en la producción en masa
Deben confirmarse el plan de muestras, la cantidad de muestras, las dimensiones clave, los certificados de material, las pruebas de prestaciones y el plazo de envío de muestras, y utilizarse la versión del plano confirmada por ambas partes. La gestión de versiones del plano es el eslabón más fácil de pasar por alto en la fase de muestras; una versión inconsistente hará que las muestras sean conformes pero la producción en masa no.
Deben validarse en pernos y tuercas las dimensiones, el ajuste de la rosca, las propiedades mecánicas y el estado superficial; según la aplicación, evaluar el par de montaje, el comportamiento de pretensado o el efecto antiaflojamiento. La conformidad dimensional es solo la base; el comportamiento en el montaje es el criterio final de aceptación.
En las piezas estructurales de alta resistencia puede verificarse, según la aplicación y la norma aplicable, el grado de resistencia, el estado de tratamiento térmico y el informe de inspección, evitando tomar la inspección visual como validación de prestaciones. La ausencia de defectos visuales no significa que se cumplan las propiedades mecánicas; la dureza y el ensayo de tracción son la base del juicio.
Tras la confirmación de la muestra se generan el registro de muestra firmada, la base de inspección y los requisitos de muestra sellada; cualquier cambio de diseño o material debe reevaluarse y obtener aprobación. La muestra sellada es la base objetiva ante disputas en producción masiva, debe conservarse adecuadamente y definir su período de validez.
Establecer una lista de problemas de muestras, registrando la parte responsable, las acciones correctivas y el tiempo de cierre, para proporcionar base al plan de control de producción masiva posterior. Los problemas no cerrados no deben trasladarse a la producción masiva, de lo contrario se amplificarán en la etapa de lote.
VI. Prueba de producción y producción masiva: establecer un circuito cerrado trazable de calidad y entrega
Antes de la prueba de producción, confirmar el proceso tecnológico, el plan de inspección, las características críticas de calidad, el estado de equipos y moldes, así como el modo de control de materias primas y procesos subcontratados. El tratamiento térmico y el tratamiento superficial subcontratados son eslabones de alta incidencia de fluctuaciones de calidad, y su modo de control debe definirse antes de la prueba de producción.
Durante la producción masiva, prestar atención a la inspección de la primera pieza, la ronda de inspección del proceso, la confirmación de la última pieza, la identificación de lotes y el aislamiento de anomalías, asegurando la trazabilidad desde la materia prima hasta el producto terminado. La no trazabilidad del lote significa que, ante un problema de calidad, no se puede delimitar el alcance de afectación.
Establecer mecanismos de programación de pedidos, reserva de capacidad, alerta de plazos de entrega e inventario de seguridad; fijar un margen razonable de entrega para tornillos, tuercas o pernos de alta resistencia críticos. Los sujetadores tienen muchas categorías y cambios frecuentes de molde, por lo que la reserva de capacidad es más confiable que las promesas verbales.
Ante desviaciones dimensionales, incumplimiento de prestaciones o retrasos en la entrega, exigir al proveedor el análisis de causas, las acciones correctivas y preventivas y los resultados de reinspección. La calidad de la respuesta es en sí misma un reflejo de la capacidad del proveedor.
Revisar periódicamente la tasa de defectos, la tasa de entrega a tiempo, el tiempo de respuesta a quejas, la ejecución de cambios y las fluctuaciones de costos, evitando que la gestión de proveedores tras la producción masiva se vuelva formalista. Los datos de desempeño deben servir como base fáctica para la asignación posterior de pedidos y la clasificación de proveedores.
VII. Puntuación de capacidad del proveedor: apoyar la decisión de adjudicación con métodos cuantitativos
Se recomienda establecer seis dimensiones de puntuación: adecuación técnica y de producto, sistema de calidad y control de procesos, capacidad y entrega, transparencia de costos, colaboración en ingeniería y servicio de exportación. Bajo cada dimensión deben establecerse ítems de verificación comprobables, en lugar de limitarse a puntuaciones por impresión.
Los pesos pueden ajustarse según el riesgo del proyecto: para piezas de alta resistencia o críticas para la seguridad, aumentar el peso de calidad y técnica; para proyectos de múltiples variedades y lotes pequeños, aumentar el peso de respuesta de ingeniería y producción flexible. La fijación de pesos debe determinarse antes de la evaluación, evitando ajustar los criterios a posteriori por preferencias.
Verificar de forma cruzada las declaraciones del proveedor mediante auditorías in situ, validación de muestras, pedidos de prueba y revisión de desempeño, evitando decidir la adjudicación basándose solo en certificados o cotizaciones. Los certificados demuestran la existencia del sistema, las muestras demuestran la capacidad puntual, y solo los pedidos de prueba y el desempeño demuestran la capacidad sostenida.
Establecer ítems de línea roja, por ejemplo, incumplimiento de normas críticas, lotes no trazables, cambios no autorizados de materiales o procesos, sin que el bajo precio compense riesgos graves. Los ítems de línea roja deben implicar veto absoluto, no descuento de puntos.
Realizar actualizaciones periódicas de capacidad de los proveedores alternativos, evaluando cambios en sus equipos, personal, recursos subcontratados y continuidad del negocio. La capacidad del proveedor es dinámica; la revisión anual se ajusta más a la realidad que una auditoría única.
VIII. Tendencias del sector y estrategia de compras: pasar de la compra de productos individuales a la fabricación colaborativa
Los cambios en la demanda de infraestructura y manufactura pueden impulsar ajustes en el mercado de sujetadores y en la estructura de productos; el comprador debe prestar atención a los precios de materias primas, los ciclos de capacidad y los riesgos de suministro regionales. Las fluctuaciones de precios de materias primas se transmiten rápidamente a las cotizaciones, por lo que el mecanismo de ajuste de precios en los acuerdos a largo plazo debe pactarse con antelación.
Los datos de crecimiento que aparecen en materiales de mercado deben verificarse en cuanto a criterio estadístico, región, alcance de producto e intervalo temporal antes de citarse, evitando tomar directamente diferentes clasificaciones o valores de pronóstico como conclusiones de todo el sector. La citación inadecuada de datos puede inducir a error en la planificación de capacidad y las decisiones de inventario.
Impulsar la revisión conjunta temprana de diseño, compras, calidad y proveedores puede reducir el retrabajo de moldes, la selección errónea de especificaciones y los costos de cambios en producción masiva. El valor de la intervención temprana es especialmente evidente en proyectos no estándar.
Para piezas estándar maduras, adoptar suministro estable y colaboración de inventario; para proyectos de mecanizado de sujetadores no estándar, reforzar la gestión de versiones de planos, la validación de prototipos y la aprobación de cambios. La lógica de gestión de ambos tipos de proyectos es diferente, y no conviene aplicar el mismo conjunto de procesos.
IX. Lista de implementación: puntos de verificación antes de la adjudicación de proyectos de fabricación OEM de sujetadores
- Si la documentación técnica está completa y si están unificados las normas, los materiales, los grados de prestación, las tolerancias y los criterios de aceptación.
- Si la cotización cubre todos los procesos y requisitos de inspección, y si están claros los costos de moldes, embalaje, logística y cambios.
- Si el proveedor posee la capacidad correspondiente de fabricación, inspección, trazabilidad y tratamiento de anomalías para el producto.
- Si las muestras se validaron según la versión confirmada, y si los problemas no cerrados tienen responsable y plazo de finalización.
- Si el plan de control de producción masiva, el mecanismo de plazos de entrega, el acuerdo de calidad, la propiedad intelectual y el plan de salida han sido confirmados por escrito.
- El resultado final de la adjudicación debe considerar el costo total de propiedad, el riesgo de calidad, la resiliencia del suministro y la eficiencia de colaboración, en lugar de buscar únicamente el precio unitario de compra más bajo.
El núcleo de la fabricación OEM de sujetadores no es encontrar la cotización más barata, sino encontrar un proveedor cuya capacidad coincida con el riesgo del proyecto, y contener el riesgo antes de la producción masiva mediante entradas técnicas claras, un proceso de muestras verificable y un control de producción masiva trazable. Al implementar la lista anterior en cada hito del proyecto, la probabilidad de descontrol antes y después de la producción masiva disminuirá significativamente.

