Fijaciones personalizadas e ingeniería OEM/ODM

Fabricación de precisión de sujetadores a partir de planos: prototipado rápido, utillaje personalizado y encabezado en frío flexible multiestación. Diseñado directamente en la principal planta de fabricación de Yongnian, China.

FLUJO DE TRABAJO DE EXTREMO A EXTREMO OEM/ODM DE PLANO A PIEZA

Protocolo de ingeniería de precisión de sujetadores de 6 pasos

Del análisis de planos 2D/3D a la entrega de contenedores a granel. La fabricación directa de herramientas en la propia planta, el recalcado multigolpe de alta velocidad, la metalurgia controlada y la clasificación automatizada con doble láser garantizan un suministro industrial sin defectos.

IATF 16949 e ISO 9001 DIRECT MILL
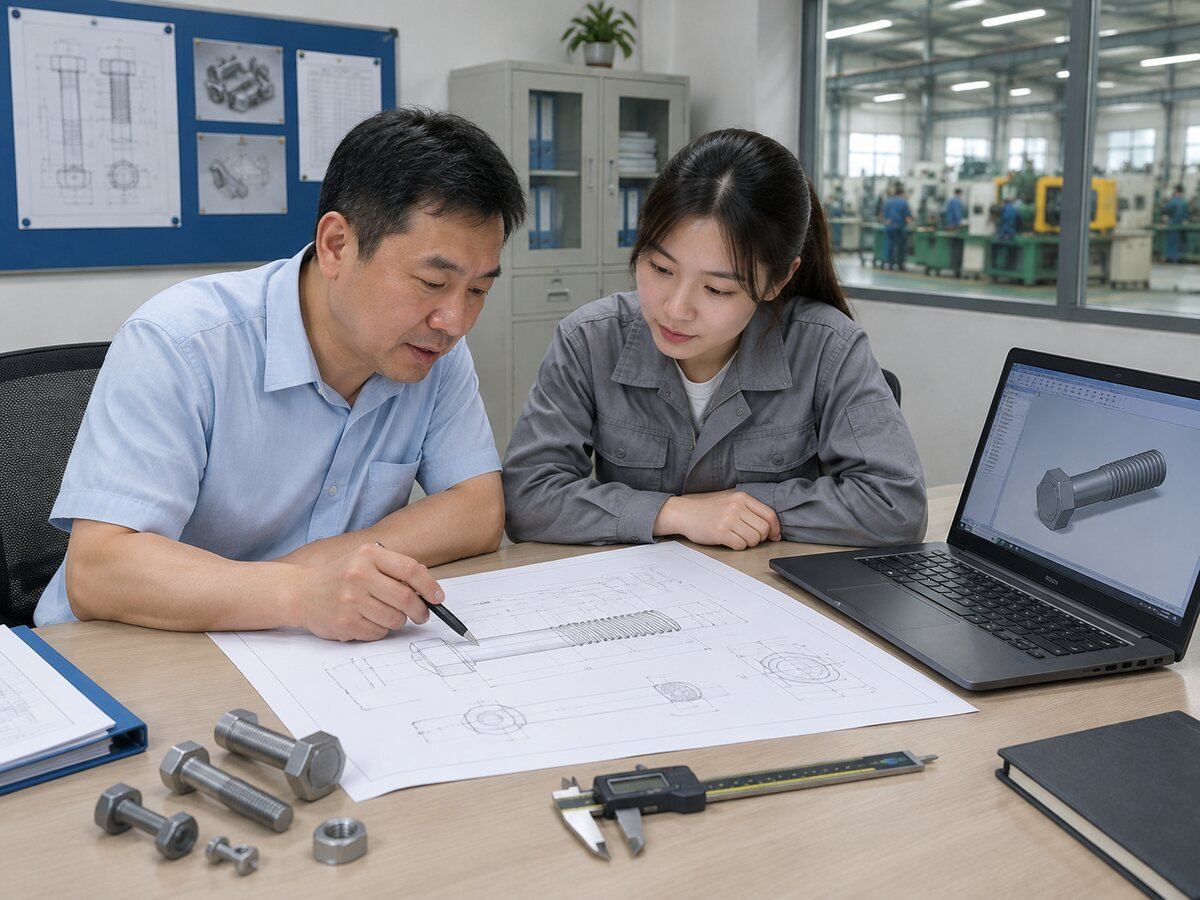
Especificación del cliente y revisión DFM de CAD 2D/3D
MESA TÉCNICA DFM
Ventana de respuesta≤ 2 horas
Archivos compatiblesSTEP / DWG / PDF
Protección mediante NDA100% confidencial
STEP 01REVISIÓN DE ESPECIFICACIÓN Y DFM

Especificación del cliente y revisión de ingeniería DFM de CAD 2D/3D

Dentro de las 2 horas posteriores a la recepción de los planos CAD/PDF, nuestros ingenieros sénior de utillaje revisan la viabilidad del conformado en frío, los ángulos de desmoldeo, las salidas de rosca y la orientación de la estructura del grano para reducir los costos de fabricación y, al mismo tiempo, eliminar la concentración de tensiones.

Entrega rápida de DFM

Análisis integral de viabilidad de utillaje, análisis de grado metalúrgico e informes de desglose de costes de materias primas en ≤ 2 h.

Protección mutua mediante NDA

Protocolos de cifrado de planos patentados que garantizan la confidencialidad total de la propiedad intelectual y comercial.
STEP 02FABRICACIÓN DE UTILLAJE Y MOLDES

Utillaje de carburo de precisión interno y electroerosión por penetración con hilo

Talleres de utillaje autosuficientes equipados con máquinas de electroerosión por hilo CNC de avance lento y rectificadoras ópticas de perfiles. La fabricación in situ de punzones de carburo de tungsteno submicrométricos, matrices segmentadas y dedos de transferencia elimina los retrasos de proveedores externos.

PRECISIÓN DEL TROQUEL±0,005 mm
MATERIAL DEL TROQUELTungsteno G55
FABRICACIÓN DE UTILLAJE100 % interno
Utillaje de carburo de precisión interno y electroerosión por penetración con hilo
TALLER DE ELECTROEROSIÓN DE HILO LENTO
Tolerancia de mecanizado±0,005 mm
Utillaje principalTroqueles multisegmento
Plazo en plantaConfiguración en 3-5 días
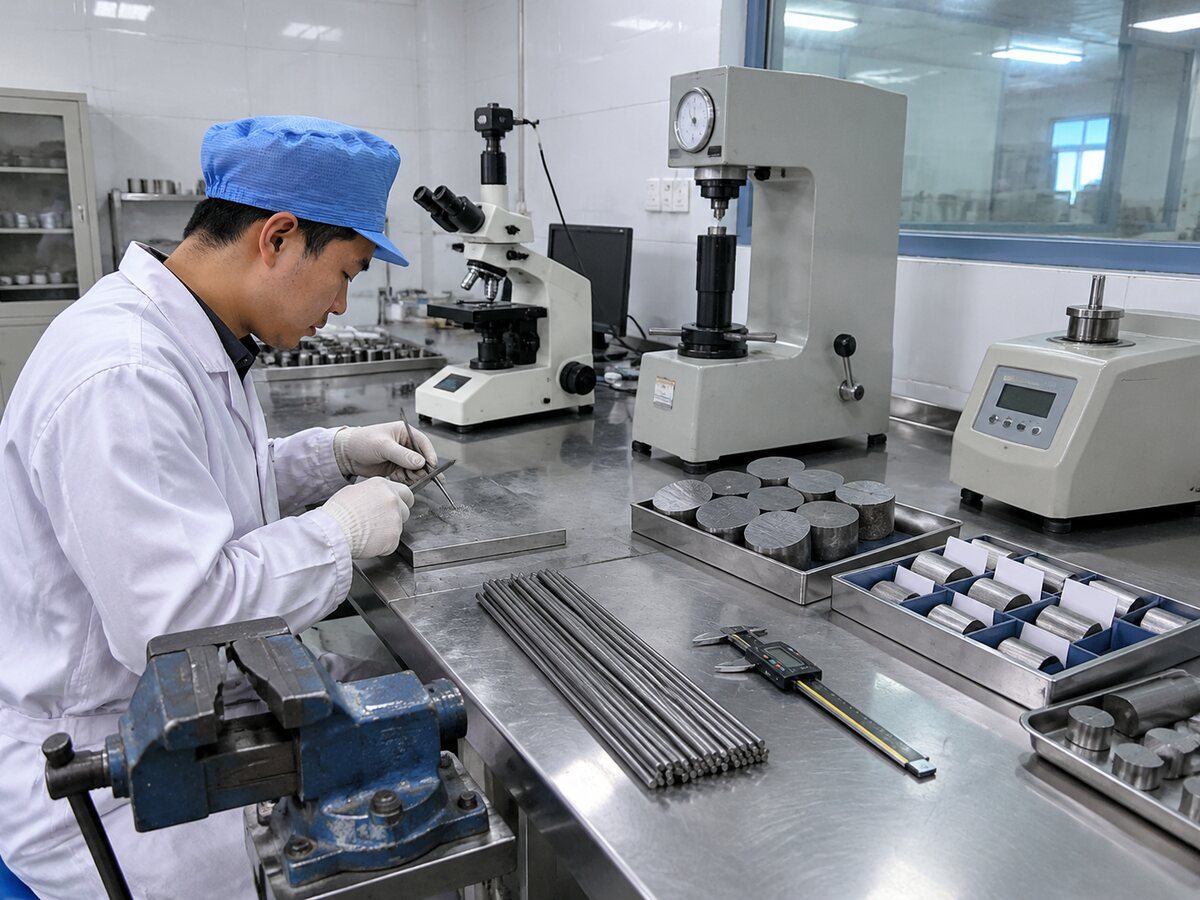
Prototipado físico rápido e inspección CMM de primera pieza
LABORATORIO DE METROLOGÍA CMM
Entrega de FAI3–5 días hábiles
Especificación de verificación100% inspeccionado con CMM
DocumentaciónFAI / PPAP L3 completo
STEP 03PROTOTIPADO Y VALIDACIÓN FAI

Prototipado físico rápido e inspección CMM de primera pieza

Producción piloto de preserie de vía rápida realizada en 3–5 días. Totalmente verificada mediante máquinas de medición por coordenadas (CMM) 3D Zeiss, proyectores de perfiles y secciones transversales metalúrgicas del flujo del grano antes de la liberación del cliente y la aprobación del conformado en frío en serie.

Envío aéreo exprés

Cupones de prueba físicos de la pieza inicial enviados mediante DHL/FedEx con hojas de datos de inspección completas.

Expediente PPAP nivel 3

Plan de control completo, estudios de capacidad del proceso (Cpk ≥ 1,67) y diseño dimensional.

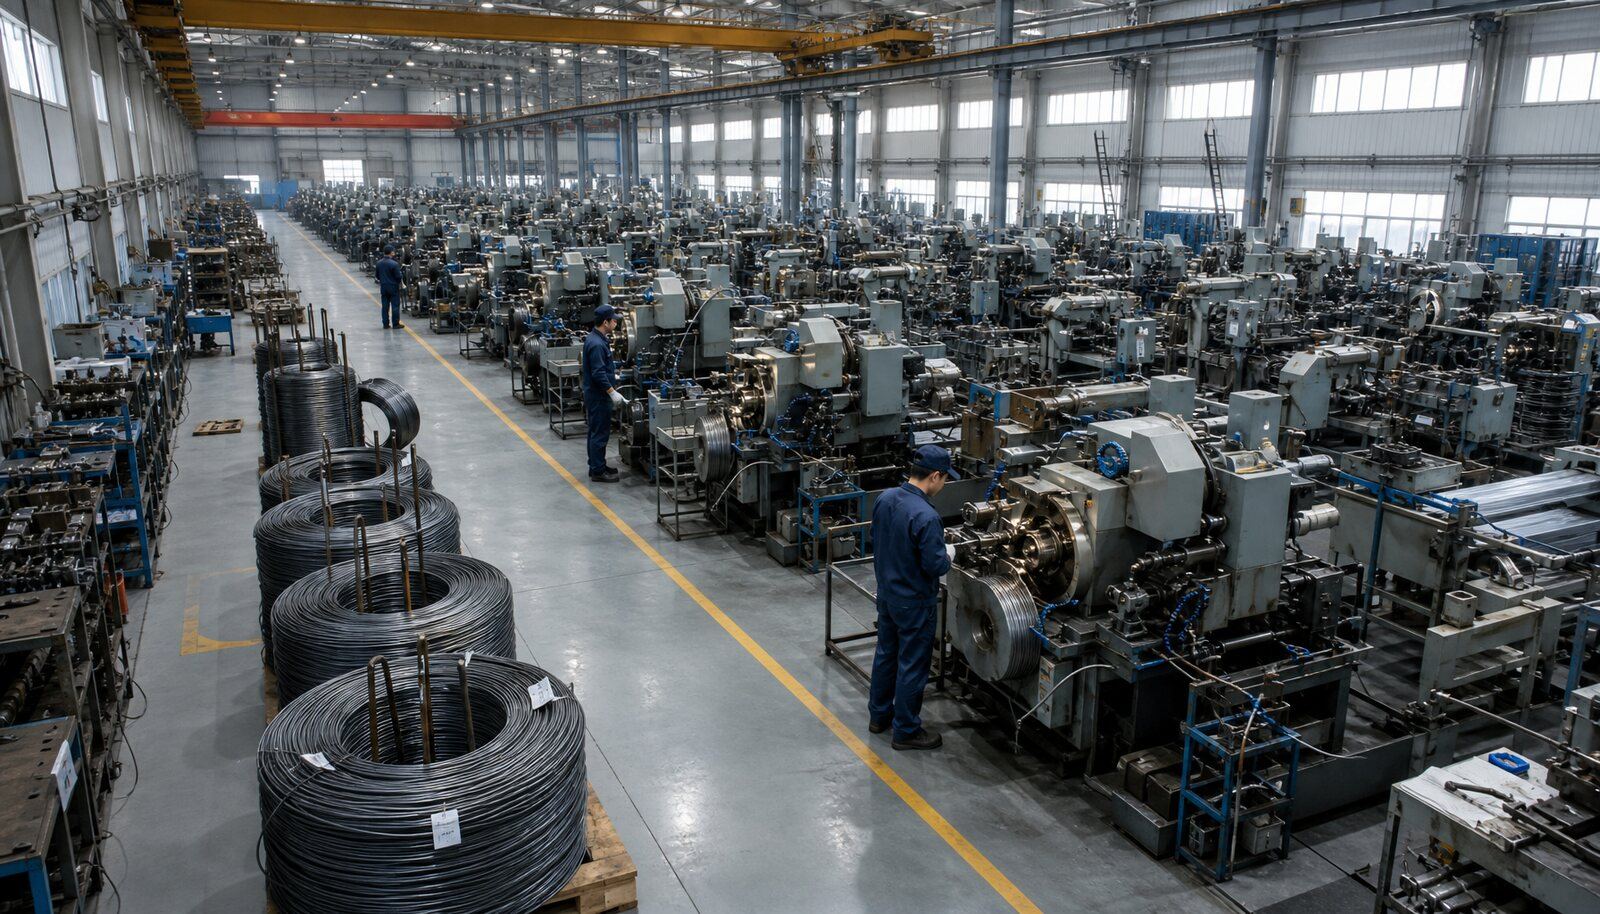
Nave de conformado en frío multietapa y mecanizado CNC de precisión de 5 ejes
LÍNEAS DE ENCABEZADO DE 6 ESTACIONES
Conformado continuoEncabezado en frío multigolpe
Fresado secundarioCNC de precisión de 5 ejes
Límite elástico a tracción+25 % de resistencia del grano
STEP 04PRODUCCIÓN EN SERIE Y FRESADO CNC

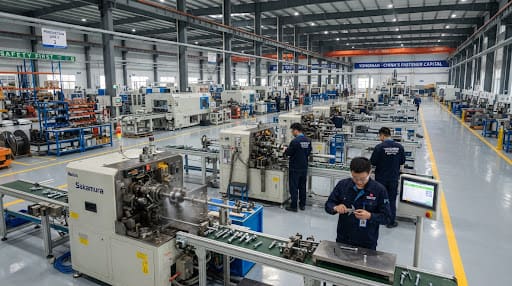
Conformado en frío de alta velocidad multietapa y mecanizado CNC de 5 ejes

Equipado con formadoras multigolpe de 4, 5 y 6 estaciones para producir en masa sujetadores escalonados complejos con líneas de grano continuas, complementadas con centros de mecanizado CNC de 5 ejes para taladrado transversal secundario, fresado de ranuras y chaflanes de altísima precisión.

RANGO DE CONFORMADOM2 – M36 (máx. 350 mm)
TOLERANCIA DE MECANIZADO±0,01 mm
CAPACIDAD DIARIA3,5 M de piezas/día
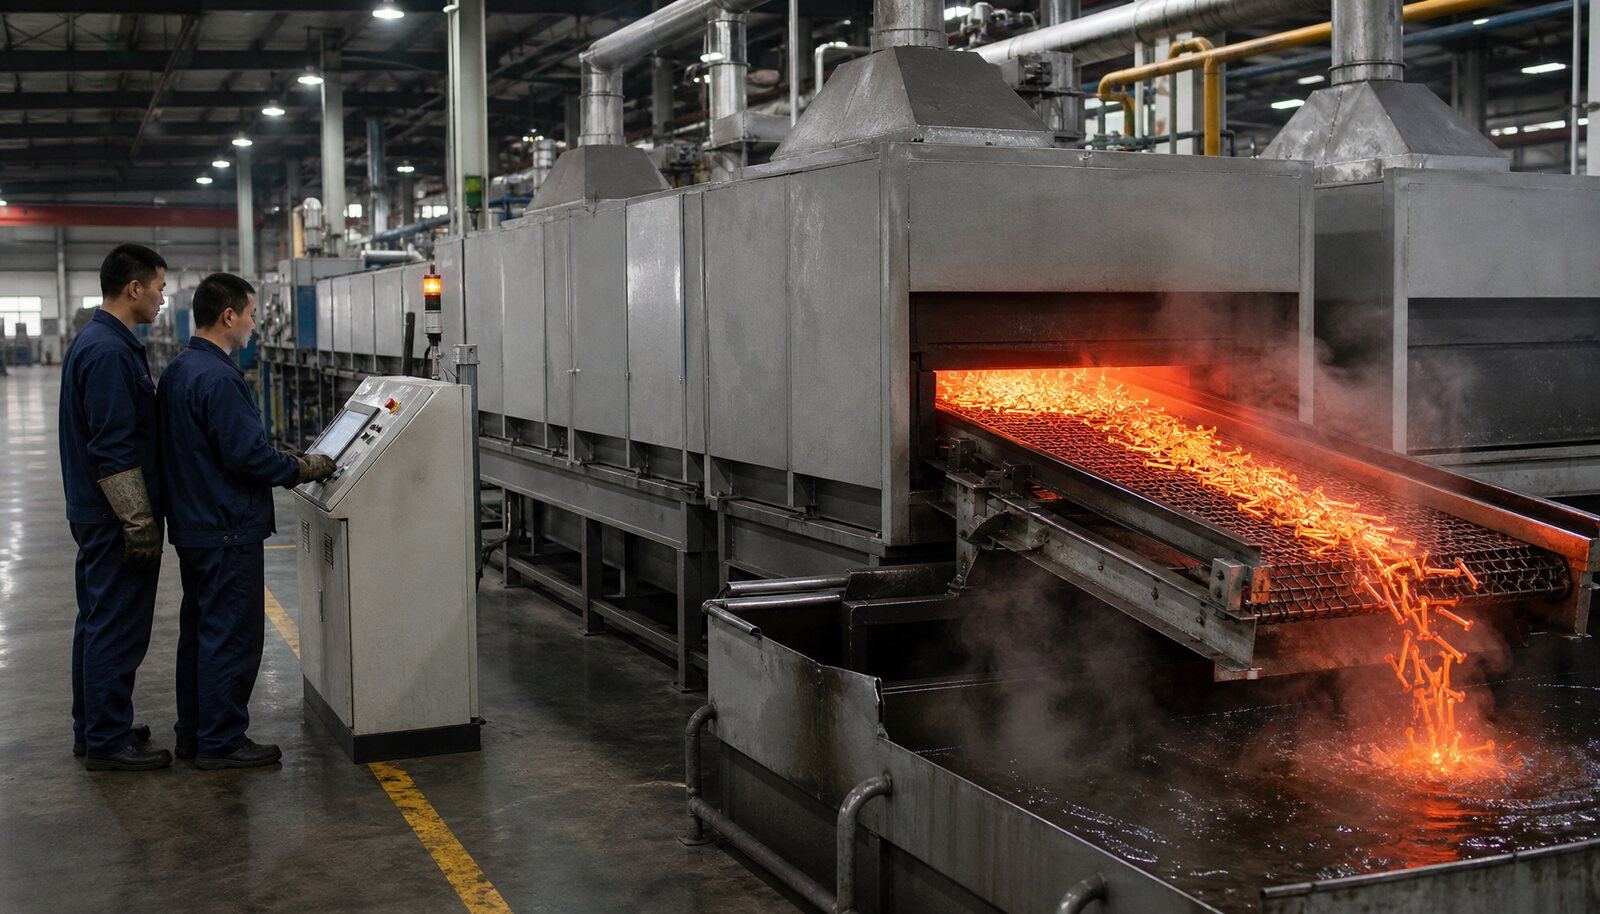
Horno de tratamiento térmico en atmósfera continua y acabado superficial
TRATAMIENTO TÉRMICO | HORNO DE MALLA A 880 °C
Dureza del núcleo32–39 HRC (Gr 10.9)
Atmósfera protectoraMetanol + gas nitrógeno
Vida en niebla salinaHasta 3.000 h NSS
STEP 05METALURGIA Y ACABADO DE BARRERA

Tratamiento térmico en atmósfera continua y acabado metalúrgico avanzado

Las líneas de horno de banda de malla continua con potencial de carbono controlado por computadora garantizan una dureza del núcleo uniforme de 32–39 HRC con 0 % de descarburización. Los recubrimientos de barrera anticorrosión multicapa incluyen Dacromet, Geomet 500B, galvanizado por inmersión en caliente y zinc-níquel Cr3+.

DUREZA DEL NÚCLEO32-39 HRC
NIEBLA SALINA1.500 h - 3.000 h NSS
TIPO DE RECUBRIMIENTOEco Cr3+ / Geomet
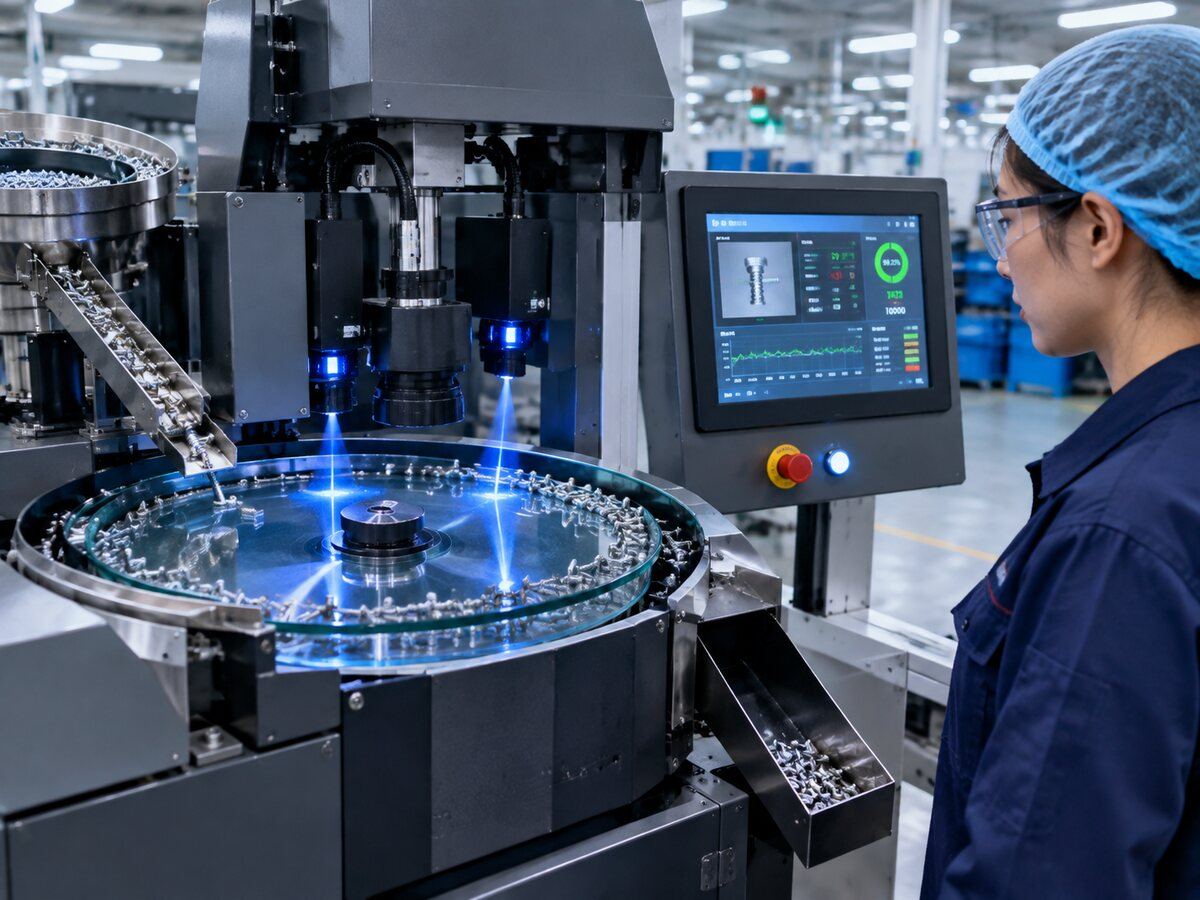
Clasificación óptica dual por láser al 100 % y envío en contenedores
METROLOGÍA Y VIDRIO ÓPTICO 360°
Objetivo de defectos< 15 PPM
Velocidad de clasificación800 pzs/min rotativo
CertificaciónEN 10204 3.1 y PPAP
STEP 06CLASIFICACIÓN ÓPTICA Y ENVÍO EN CONTENEDORES

Clasificación óptica dual por láser al 100 % y despacho certificado en contenedores

La clasificación láser de disco de vidrio giratorio de 360° de alta velocidad inspecciona el 100 % del paso de la rosca, la excentricidad de la cabeza y la integridad de la rosca de los sujetadores para lograr una confiabilidad automotriz de <15 PPM con cero atascos. Embalado con barrera pesada contra la humedad VCI en cajas marítimas fumigadas con certificados de acería MTR EN 10204 3.1.

TASA DE DEFECTOS< 15 PPM Cero defectos
CUMPLIMIENTOEN 10204 3.1 y PPAP L3
EMBALAJEPalé anticorrosión VCI
SOPORTE RÁPIDO PARA FRESADORA DIRECTA

Cuéntanos qué necesitas. Nuestro equipo responderá en un plazo de 24 horas.

Ya sea que necesite impresiones OEM personalizadas, precios por volumen de contenedor o cupones de prueba EN 10204 3.1, nuestros ingenieros están listos para ayudarle.

Llamar al equipo de exportación