Estandarización del proceso de compra de sujetadores: desde la definición de requisitos hasta la revisión posterior a la producción en serie

Daniel
Con experiencia en la fabricación y venta de exportación de sujetadores, nos especializamos en pernos, tuercas, tornillos, tornillos autoperforantes, varillas completamente roscadas y soluciones de fijación personalizadas para aplicaciones en construcción, maquinaria, automoción e industria.
Introducción: por qué la compra de sujetadores requiere estandarización de procesos
En las compras diarias de las empresas manufactureras, los tornillos, tuercas y otros sujetadores suelen considerarse "piezas pequeñas", pero son precisamente estas piezas pequeñas las que más fácilmente generan brechas de información en las etapas de cotización, muestreo y producción en serie. La descripción incompleta de especificaciones, los criterios de cotización inconsistentes y la falta de coincidencia entre muestras y productos de lote son problemas típicos que casi todo comprador ha encontrado. Una mala interpretación de una especificación de rosca o la omisión de un tratamiento superficial pueden provocar comunicaciones repetidas, retrasos en la entrega e incluso disputas de calidad.
Integrar la cotización, la evaluación de proveedores, la validación de muestras, la producción de pedidos y la aceptación en un proceso unificado puede mejorar significativamente la eficiencia de la colaboración interdepartamental y reducir los riesgos de compra. El departamento de ingeniería proporciona condiciones técnicas precisas, el departamento de compras unifica los criterios comerciales, el departamento de calidad establece puntos de inspección previos y el departamento de producción retroalimenta el desempeño real de montaje; solo cuando todas estas etapas utilizan el mismo conjunto de documentos, la misma versión de planos y el mismo estándar de aceptación, la compra de sujetadores es realmente controlable.
Este artículo organiza los métodos de gestión según el orden de avance del proyecto, desde la definición de requisitos hasta la revisión posterior a la producción en serie, para ayudar a los equipos de compras, ingeniería, calidad y producción a establecer procedimientos operativos estándar ejecutables.
I. Definición de requisitos: primero aclarar las condiciones técnicas de compra
El primer paso de la estandarización del proceso no es buscar proveedores, sino redactar claramente los requisitos. Se recomienda establecer una lista unificada de requisitos que cubra al menos los siguientes elementos: nombre del producto, uso, planos o normas aplicables, dimensiones de especificación, material, grado de resistencia, tratamiento superficial, cantidad, plazo de entrega y requisitos de embalaje. Cuanto más completa sea la lista, mayor será la comparabilidad de las cotizaciones y la comparación de precios posteriores.
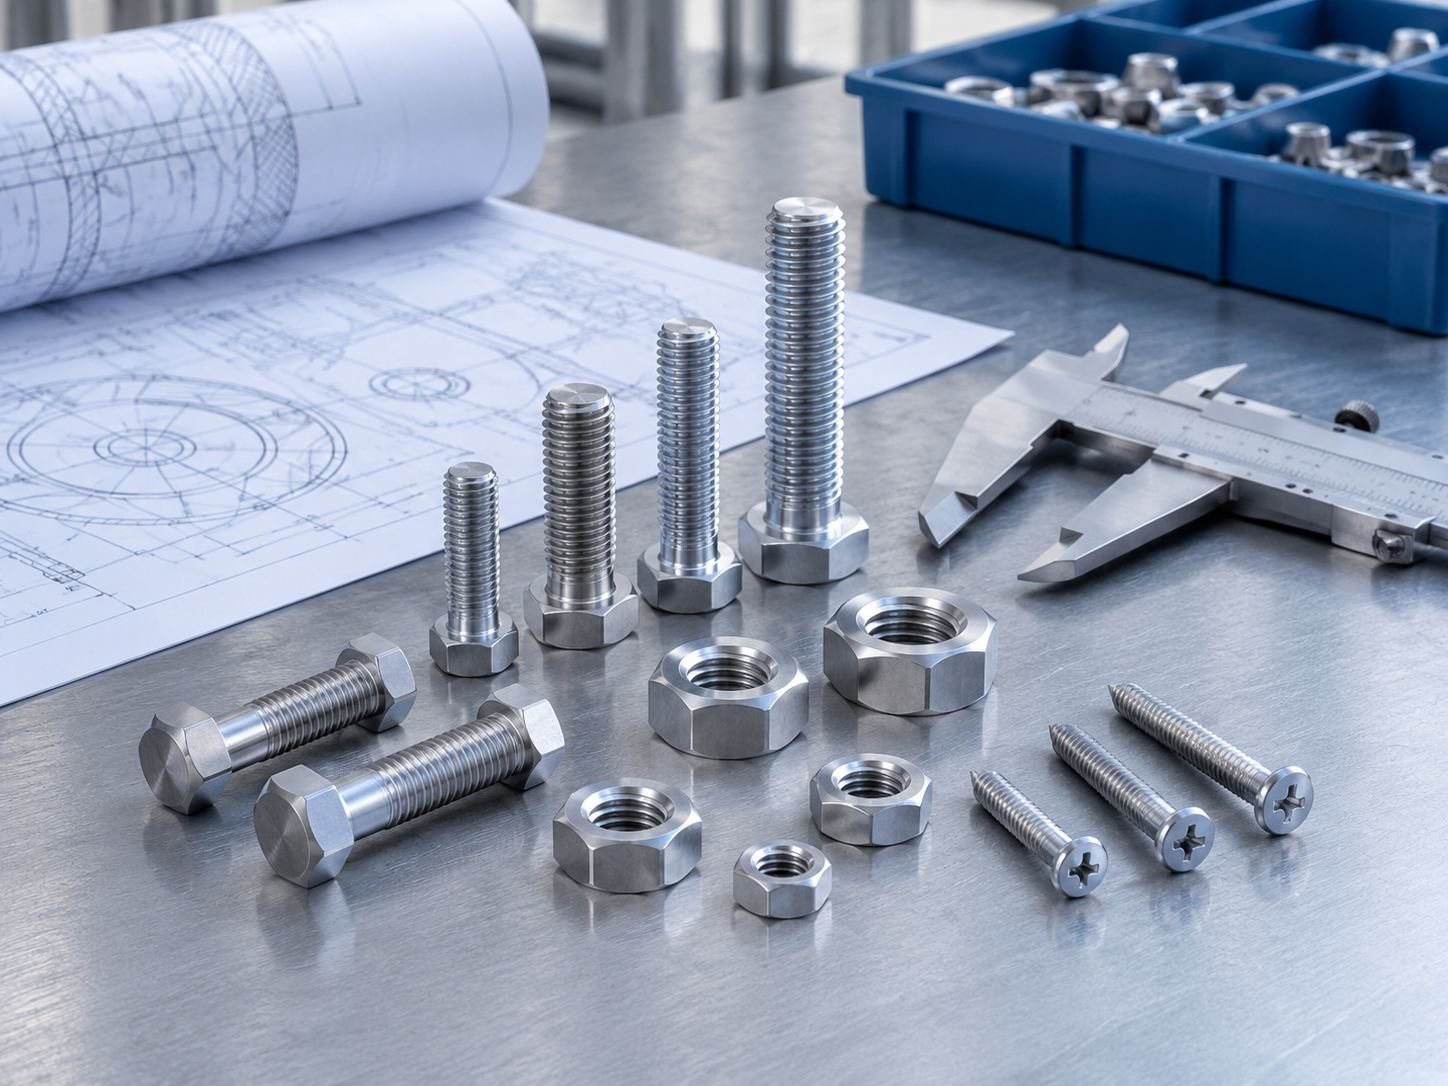
Para productos como pernos, tuercas y espárragos, deben especificarse las dimensiones clave y la relación de compatibilidad. Cuando se trate de categorías como pernos hexagonales y pernos de brida, deben indicarse las normas aplicables y las tolerancias clave para evitar casos en los que "la forma de la cabeza sea correcta pero la precisión de la rosca no coincida". Para productos de tornillos de máquina, también debe indicarse el tipo de ranura de accionamiento y la forma de la cabeza; por ejemplo, las diferencias entre cabeza avellanada con ranura en cruz y cabeza avellanada con ranura recta son evidentes en escenarios de montaje, por lo que la selección debe especificarse directamente en el documento de requisitos.
Tomando como ejemplo el tornillo de máquina de cabeza avellanada con ranura en cruz DIN 965, este tipo de producto pertenece a los sujetadores de rosca métrica y es adecuado para equipos eléctricos, muebles y montaje de paneles; el diseño avellanado permite que la cabeza quede a ras de la superficie de montaje tras el apriete. El tornillo de máquina de cabeza avellanada con ranura recta DIN 963, de la misma familia, utiliza accionamiento de ranura recta y estructura de cabeza avellanada, y se usa comúnmente en paneles de equipos, herrajes para muebles y aplicaciones de montaje general. Ambos pueden ofrecerse en versiones de acero, acero inoxidable y latón; al comprar, debe especificarse en la lista de requisitos el material, el tipo de ranura y el número de norma, en lugar de escribir solo "tornillo avellanado".
Al mismo tiempo, deben distinguirse las piezas estándar, las piezas no estándar y las piezas especiales. Para productos con requisitos especiales, como sujetadores de acero inoxidable y pernos galvanizados en caliente, deben indicarse la designación del material, la ruta de proceso y la base de inspección. Por último, establecer un mecanismo de registro de cambios de requisitos para garantizar que ingeniería, compras y proveedores utilicen siempre la misma versión de planos y documentos técnicos, dejando trazabilidad de cualquier modificación.
II. Cotización y comparación de precios: hacer que las cotizaciones sean comparables
La ineficiencia más común en la etapa de cotización es que cada proveedor cotiza según sus propias costumbres, lo que impide comparar precios horizontalmente. La solución es enviar a los proveedores de sujetadores candidatos una plantilla de cotización unificada, exigiendo cotizar por partidas según especificación, material, tratamiento superficial, cantidad, costo de molde, embalaje, plazo de entrega y condiciones comerciales; la omisión de una partida se considerará cotización inválida.
También deben confirmarse los límites de la cotización: si incluye impuestos, flete, gastos de inspección y embalaje especial, e indicar la validez de la cotización y el mecanismo de ajuste del precio de las materias primas. El costo de los sujetadores está altamente correlacionado con el precio del acero, y las cotizaciones sin cláusulas de ajuste de precios tienden a generar disputas en pedidos de ciclo largo.
Al comparar precios debe compararse el costo total de compra y no el precio unitario, considerando de forma integral el riesgo de calidad, la estabilidad de la entrega, la capacidad de inventario y la respuesta posventa. Un fabricante de sujetadores con un precio unitario ligeramente superior pero buena consistencia entre lotes suele ser más rentable que un proveedor de bajo precio pero con retrabajos frecuentes.
Para compras transfronterizas como la exportación de pernos según normas estadounidenses, también deben confirmarse la versión de la norma, los requisitos documentales, las etiquetas, el embalaje y las condiciones de entrega para exportación. En este caso debe darse prioridad a proveedores exportadores de sujetadores con experiencia en exportación, y aclarar desde la etapa de cotización la división de responsabilidades sobre marcas de envío, listas de empaque y documentos de origen.
III. Admisión de proveedores: de la revisión de cualificaciones a la evaluación de capacidades
La admisión de proveedores no es una recopilación única de documentos, sino la creación de un perfil de capacidad por categoría. Primero deben verificarse las cualificaciones básicas del fabricante o proveedor de sujetadores, el alcance de producción, los procesos de gestión de calidad, los equipos y la capacidad de inspección, confirmando que el alcance de su licencia comercial coincida con el contenido real de producción.
En segundo lugar, evaluar la adecuación por categoría y proceso. Al seleccionar fabricantes de pernos hexagonales, proveedores de pernos de brida o fabricantes de tuercas hexagonales pesadas, debe verificarse especialmente la experiencia real de fabricación de los productos correspondientes y no solo consultar el material promocional de la empresa; para proveedores especializados como fabricantes de tornillos autorroscantes y proveedores de tornillos autoperforantes, debe verificarse la capacidad de conformado, tratamiento térmico, tratamiento superficial y trazabilidad por lote. Las fábricas de tuercas de acero al carbono y los fabricantes de sujetadores de acero inoxidable tienen procesos muy diferentes, por lo que no conviene aplicarles simplemente el mismo conjunto de criterios.
Se recomienda establecer una tabla de puntuación de proveedores que cubra seis dimensiones: calidad, costo, entrega, servicio, cumplimiento normativo y mejora continua, y fijar la frecuencia de auditoría según el nivel de riesgo. Para categorías de alto riesgo como pernos de alta resistencia y pernos galvanizados en caliente, debe aumentarse la proporción de auditorías in situ; para piezas estándar convencionales puede simplificarse adecuadamente, concentrando los recursos de gestión en los proveedores clave.
IV. Muestras y confirmación técnica: adelantar los riesgos de la producción en serie
La etapa de muestras es la ventana de menor costo para controlar los riesgos de la producción en serie. Antes de confirmar la muestra debe definirse el plan de inspección, incluyendo dimensiones, rosca, propiedades mecánicas, material, tratamiento superficial y compatibilidad de montaje, y acordar el tamaño de muestreo y las reglas de aceptación.
Para proyectos de personalización de tornillos hexagonales internos, personalización de sujetadores especiales y mecanizado de sujetadores no estándar, debe confirmarse especialmente la coherencia entre planos, muestras, estándares de inspección y registros de aprobación. El riesgo de las piezas personalizadas no suele estar en la dimensión de una sola pieza, sino en la estabilidad del proceso durante el mecanizado por lotes; por ello, en la revisión de muestras deben participar conjuntamente el personal de ingeniería y de montaje en producción.
Debe exigirse al proveedor certificados de material, informes de inspección o la documentación de verificación por terceros necesaria, y definir de antemano el tratamiento de los productos no conformes, incluyendo retrabajo, reelaboración y asunción de costos. Tras la aprobación de la muestra, deben congelarse los documentos técnicos y las muestras límite, y no podrán modificarse sin confirmación por escrito el material, el proceso ni las dimensiones clave; esta cláusula es la base del control de cambios posterior.
V. Contrato y pedido: plasmar los requisitos técnicos y comerciales en documentos
El pedido es el vehículo final de los requisitos técnicos y comerciales. El pedido debe vincularse a los planos aprobados, las especificaciones técnicas, los registros de muestras y los números de versión, evitando realizar pedidos basados solo en descripciones verbales o registros de chat. En la práctica, una proporción considerable de las disputas en la compra de sujetadores se origina en que "el pedido no estaba bien especificado".
El contrato debe especificar la cantidad y los lotes de entrega, el plazo de entrega, los estándares de aceptación, la identificación del embalaje, los requisitos de trazabilidad, el control de cambios y las cláusulas de incumplimiento. Para cooperaciones profundas como la fabricación OEM de sujetadores y la venta mayorista de pernos personalizados, deben añadirse requisitos sobre propiedad de los moldes, responsabilidad de confidencialidad, propiedad intelectual y gestión de repuestos, para evitar disputas sobre moldes tras la finalización de la cooperación.
Se recomienda establecer un punto de confirmación del pedido: el pedido entra en vigor solo después de que el proveedor firme y confirme las cláusulas clave, asegurando que compras, ingeniería, calidad y el proveedor tengan una comprensión totalmente coincidente de los requisitos técnicos, el plazo de entrega y el método de aceptación.
VI. Seguimiento de la producción y control de cambios: garantizar la coherencia entre muestra y lote
Una vez emitido el pedido, debe hacerse seguimiento por hitos de la llegada de materias primas, la programación de la producción, las operaciones clave, el tratamiento superficial y el estado de la inspección del producto terminado, identificando con antelación los riesgos de plazo. Para pedidos sensibles al plazo, puede solicitarse al proveedor un informe semanal de avance.
El proveedor tiene la obligación de informar proactivamente de cualquier anomalía que afecte a la calidad o a la entrega, y el comprador debe registrar la causa, las acciones correctivas, el responsable y el plazo de finalización, formando un registro trazable de anomalías. Cualquier cambio de material, proceso, equipo, instalación o subcontratación debe evaluarse primero en cuanto a su impacto y obtener aprobación por escrito; este es el mecanismo central para garantizar la "coherencia entre muestra y lote".
Para proveedores de alto riesgo, como fabricantes de pernos de alta resistencia y proveedores de pernos galvanizados en caliente, se puede añadir la confirmación de la primera pieza, auditorías de proceso o inspección en planta. La confirmación de la primera pieza debe cubrir dimensiones clave e ítems de desempeño, mientras que la auditoría de proceso se centra en la estabilidad de los parámetros del tratamiento térmico y del proceso de recubrimiento.
Siete. Aceptación de material entrante y cierre de calidad: de la inspección a la corrección y prevención
La aceptación de material entrante debe establecer un plan de muestreo y aceptación conforme a la especificación de compra, verificando cantidad, apariencia, dimensiones, marcado, documentos de material e información del lote. Los registros de inspección deben corresponder uno a uno con el número de pedido y el lote del proveedor, para facilitar la trazabilidad posterior.
Las distintas categorías de producto deben establecer los ítems de verificación correspondientes según su uso. Por ejemplo, en los productos de venta al por mayor de pernos de expansión se debe prestar atención al ajuste del casquillo de expansión y al rendimiento de carga; en los productos suministrados por proveedores de tuercas de bloqueo se debe verificar la resistencia al aflojamiento; en los productos de tornillos de cabeza avellanada se debe revisar con especial atención el ángulo de la cabeza y el ajuste con el avellanado, para garantizar que tras el montaje la cabeza quede a ras con el panel. Cuando se detecte un producto no conforme, se debe aislar de inmediato y poner en marcha la revisión, definiendo claramente los procesos de devolución, retrabajo, aceptación con concesión o reposición, para evitar que productos no conformes entren en la línea de producción.
La clave del cierre de calidad está en los datos. Mediante la tasa de no conformidad, la tasa de entrega puntual, la tasa de reclamaciones de clientes y la tasa de cierre de acciones correctivas, se evalúa de forma continua el desempeño del proveedor, y los resultados se retroalimentan en la siguiente ronda de evaluación de admisión y asignación de pedidos, formando así una verdadera gestión de ciclo cerrado.
Ocho. Revisión posterior a la producción en serie y optimización continua: establecer un mecanismo de compra replicable
Una vez completada la primera producción en serie, se debe organizar una revisión para comparar la cotización, la entrega real, el desempeño de calidad y los comentarios de uso en producción, e identificar los puntos débiles del proceso. Las conclusiones de la revisión deben transformarse en actualizaciones documentales, y no quedarse solo en actas de reunión.
Sobre esta base, se debe establecer un catálogo de piezas estándar preferentes y una lista de proveedores calificados, impulsando la normalización de especificaciones de tornillos, tuercas y sujetadores de uso común, para reducir personalizaciones innecesarias y desarrollos duplicados. Para categorías con múltiples fuentes, como la venta al por mayor de tornillos mecánicos y las fábricas de pernos de carruaje, se deben evaluar estrategias de suministro alternativo y de inventario de seguridad, para reducir el riesgo de desabastecimiento por fuente única.
Por último, mediante plantillas unificadas, registros digitales de pedidos y registros de cierre de incidencias, se logra que el proceso de compra sea trazable, auditable y susceptible de mejora continua. El valor de las plantillas y los registros radica en convertir la experiencia individual en capacidad organizativa, de modo que los cambios de personal no afecten la estabilidad del proceso.
Conclusión: conectar toda la cadena, desde la solicitud de cotización hasta la producción en serie, mediante la estandarización
El núcleo de la estandarización de la compra de sujetadores es plasmar los requisitos de demanda, técnicos, comerciales, de calidad y de entrega en un mismo conjunto de documentos y en la gestión de hitos. El proceso en sí no es complejo; lo difícil es que los distintos departamentos insistan en usar la misma versión, el mismo estándar y la misma forma de registro.
Las empresas pueden iniciar un piloto con las categorías de compra de alta frecuencia y los proveedores clave, y luego ampliarlo gradualmente a piezas personalizadas, piezas de exportación y proyectos OEM. Este artículo no cita estadísticas del sector ni datos de casos no verificados; los beneficios reales deben evaluarse en función del ciclo de compra, el costo de calidad y el desempeño de entrega de cada empresa.

