De la devolución al circuito cerrado: cómo reducir la tasa de defectos en la compra de sujetadores a 0,3 ‰

Daniel
Con experiencia en la fabricación y venta de exportación de sujetadores, nos especializamos en pernos, tuercas, tornillos, tornillos autoperforantes, varillas completamente roscadas y soluciones de fijación personalizadas para aplicaciones en construcción, maquinaria, automoción e industria.
Un lote de devoluciones expone algo más que el problema de unos pocos tornillos
Un proveedor Tier 1 de autopartes recibió un lote de devoluciones tras una auditoría de cliente. El problema no parecía complejo: la estación de ensamblaje reportó roscas defectuosas, algunas desviaciones dimensionales y aflojamiento tras el apriete en ciertas posiciones. Pero lo que realmente desorganizó el plan de producción fueron el retrabajo, las reinspecciones y la presión sobre los plazos de entrega que siguieron: unos pocostornillosse convirtieron en una fluctuación del ritmo de toda la línea de ensamblaje.
Tras el análisis se descubrió que la no conformidad de compra no provenía de un único eslabón. Errores en la identificación de normas provocaron que las especificaciones del pedido no coincidieran con los planos; la mezcla de distintos lotes dificultó la confirmación del grado de rendimiento; las variaciones en el tratamiento térmico o superficial afectaron la dureza y la resistencia a la corrosión; los registros de inspección de recepción no coincidían con los certificados de material y documentos de inspección proporcionados por el proveedor. Los sujetadores suelen representar una proporción muy pequeña del costo en la BOM, pero lospernos,tuercas,espárragosuna vez que fallan, afectan la eficiencia de ensamblaje, la fiabilidad del producto y las conclusiones de la auditoría del cliente.
El riesgo de calidad de las piezas pequeñas suele amplificarse solo en la línea de ensamblaje; y su raíz normalmente está enterrada en la fase de decisión de compra e identificación de normas.
Primero aclarar el problema: cómo se define la tasa de defectos y cómo se rastrean los lotes devueltos
Antes de iniciar la corrección, el proveedor unificó primero el criterio estadístico: la tasa de defectos de compra se calcula como la proporción de materiales no conformes recibidos sobre la cantidad inspeccionada en el mismo período, con ciclo mensual y alcance que cubre todos los números de pieza de sujetadores del proyecto. Sin un criterio claro, todos los datos de mejora posteriores carecen de comparabilidad.
Posteriormente se desglosaron los datos de devoluciones por número de pieza, especificación, lote, proveedor y tipo de defecto, clasificando los defectos en cinco categorías: desviación dimensional, rosca defectuosa, dureza insuficiente, defectos de apariencia y documentos no conformes. El resultado del desglose apuntó a dos fuentes principales: primero, inconsistencias en la expresión de la versión de norma, grado, material y requisitos de tratamiento superficial entre los planos y las órdenes de compra; segundo, falta de registros de inspección trazables en algunos lotes.
- Verificar si los números y versiones de norma citados en los planos, las órdenes de compra y las especificaciones de inspección son coherentes entre sí.
- Confirmar si el grado de rendimiento, la designación del material y los requisitos de recubrimiento fueron sustituidos "sin querer" por especificaciones alternativas.
- Crear un expediente de lote para cada devolución, registrando el proveedor, la fecha de producción y los documentos de inspección correspondientes.
Del plano a la aceptación: establecer requisitos de compra de sujetadores conformes a ISO/DIN
La acción central de la corrección es plasmar los requisitos en el acuerdo técnico de compra, en lugar de dejarlos en la comunicación verbal. Se enumeran punto por punto las normas ISO o DIN aplicables, las tolerancias dimensionales, el grado de rendimiento, el material, el recubrimiento y los requisitos de inspección, tomando como referencia los planos del cliente y los requisitos del proyecto para el número y versión de norma. Para las distintas categorías comopernos hexagonales,pernos de brida, espárragos y tuercas, se verifican por separado las dimensiones estructurales, el ajuste de rosca y los requisitos de propiedades mecánicas, evitando cubrir todas las categorías con un conjunto de cláusulas genéricas.
Tomando como ejemplo un producto concreto: la serie Hex Bolt IS 1363Los pernos hexagonalesofrecen opciones de acero al carbono y acero inoxidable, adecuados para ensamblaje mecánico y escenarios industriales generales; al comprar debe especificarse el material, la especificación de rosca y el grado de rendimiento, en lugar de hacer el pedido basándose únicamente en un número de norma como "IS 1363". Otro ejemplo son los pernos estructurales de alta resistencia A325 de cabeza hexagonal grande para aplicaciones de estructuras de acero pesadas, fabricados en acero al carbono de alta resistencia, destinados a uniones en estructuras de acero, puentes y edificaciones industriales, cuyos grados de rendimiento, identificación de lote y requisitos de tuercas asociadas deben acordarse simultáneamente en el acuerdo técnico.
Cabe destacar que la conformidad con las normas es solo el umbral básico. La capacidad de control de procesos del proveedor, la consistencia entre lotes y la integridad de los certificados de material y registros de inspección son los factores clave que determinan la estabilidad del material recibido. Este es también el criterio de evaluación con mayor peso al seleccionar posteriormentefabricantes de sujetadores.
Mejora del proveedor: aplicar el control de procesos a cada lote
Este proveedor exige a los fabricantes de sujetadores establecer registros de trazabilidad por lote de todo el proceso, desde la recepción de materias primas, la conformación, el tratamiento térmico y el tratamiento superficial hasta la inspección final. Cada lote enviado debe poder corresponderse con el número de hornada de la materia prima, la curva de tratamiento térmico y los datos de inspección, de modo que, ante una anomalía, se pueda aislar y reinspeccionar rápidamente en lugar de limitarse a devolver el lote completo.
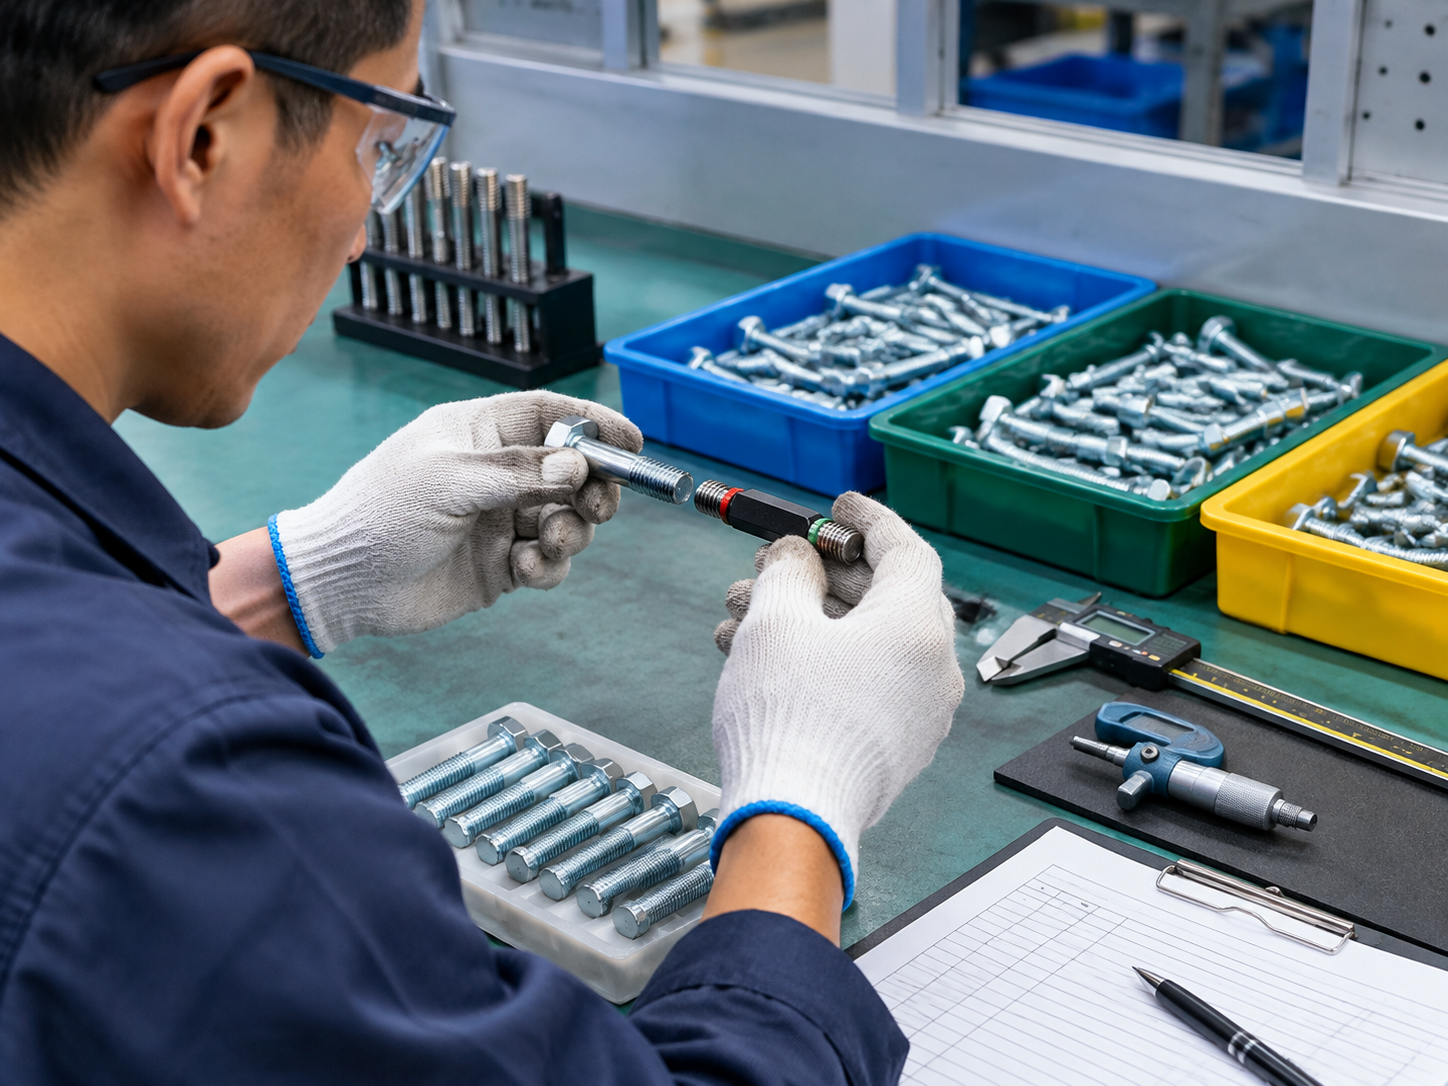
Los ítems de inspección de materiales entrantes y el plan de muestreo se establecen según una clasificación por riesgo: se verifican de forma específica las dimensiones críticas, los calibres pasa/no pasa de rosca, la dureza y el espesor del recubrimiento; para los números de referencia de alto riesgo se aumenta la proporción de muestreo. Además, mediante la confirmación de la primera pieza, la notificación de cambios, las acciones correctivas y preventivas y las auditorías periódicas, se reduce la recurrencia de defectos similares. Al seleccionarproveedores de sujetadores, el certificado del sistema de calidad es solo el requisito de entrada; la velocidad de respuesta ante problemas y la capacidad de implementar acciones correctivas merecen mayor consideración.
- Exigir al proveedor que notifique por escrito de forma proactiva antes de que se produzcan cambios en el proceso, los materiales o el lugar de origen.
- Iniciar una auditoría in situ a los proveedores que presenten el mismo tipo de defecto en dos lotes consecutivos.
- Incorporar la integridad de los registros de trazabilidad por lote en la puntuación de desempeño trimestral.
Cómo verificar el resultado: la tasa de defectos de compra se redujo a tres por mil
Tras la implementación de la mejora, comparando con el mismo criterio y el mismo periodo, la tasa de defectos de compra de este proyecto se redujo a 0,3‰. Este resultado no es una fluctuación casual de los datos de un solo lote, sino una conclusión obtenida tras observar de forma sincronizada indicadores como el número de lotes devueltos, la tasa de rechazo de materiales entrantes, el número de paradas de línea de producción y las horas de retrabajo.
Cabe señalar que estos datos son un resultado específico de este caso y no significan que todos los proyectos puedan alcanzar el mismo nivel. La efectividad real depende del nivel de riesgo del producto, del diseño del plan de inspección y de la base de capacidad de proceso del proveedor. Para el equipo de compras, más importante que la cifra en sí es el método de verificación: criterio coherente, periodo comparable e indicadores interrelacionados.
Lista de gestión de sujetadores reutilizable por el equipo de compras
Consolidar la experiencia anterior en una lista permite reutilizarla en proyectos posteriores:
- Antes de la solicitud de cotización, proporcionar los planos completos y los requisitos de la norma, y confirmar el material, el grado de propiedad, las tolerancias dimensionales, el tratamiento superficial y la identificación del embalaje.
- Antes de la producción en serie, completar la verificación de muestras, la revisión de documentos y la confirmación de la trazabilidad por lote; durante la producción en serie, revisar periódicamente los indicadores clave de calidad.
- Evaluar según las condiciones reales de trabajo lossujetadores de acero inoxidable, las tuercas de bloqueo y las piezas no estándar, evitando seleccionar únicamente por bajo precio o por catálogos genéricos; cuando se trate depersonalización de sujetadores especialeso defabricación OEM de sujetadores, añadir la confirmación de muestras y el control de cambios de proceso.
- Al abarcar distintas categorías de compra, verificar por separadofabricantes de pernos hexagonales,proveedores de pernos de brida,fábricas de pernos de carruaje,fabricantes de tuercas hexagonales pesadas、Fábrica de tuercas de acero al carbonoyproveedores de tuercas de bloqueola capacidad correspondiente, en lugar de cubrir todas las categorías con un solo proveedor.
- Personalización de tornillos Allen、Fabricante de tornillos autorroscantes、Proveedor de tornillos autoperforantes、Venta al por mayor de tornillos de máquina、Venta al por mayor de pernos de expansión、Proveedor de pernos galvanizados en calienteyFabricante de pernos de alta resistenciaetc., también deben seleccionarse con base en estándares específicos, condiciones de aplicación y documentos de inspección.
- Paraexportación de pernos según norma estadounidense、proveedor exportador de sujetadoresoventa al por mayor de pernos personalizadosproyectos, verifique de antemano los estándares del mercado objetivo, los requisitos documentales y el marcado del embalaje;mecanizado de sujetadores no estándarse debe reforzar la gestión de versiones de los planos para evitar la mezcla de versiones antiguas y nuevas.
- Las necesidades de acero inoxidable pueden evaluarse por separadofabricante de sujetadores de acero inoxidableMaterial certification and corrosion resistance verification capabilities.
Conclusion: Move fastener quality control from incoming inspection to procurement decisions
The lesson from this case is that reducing the procurement defect rate depends not only on tightening incoming inspection, but on forming a closed loop among drawings, standards, supplier process control, and batch traceability. Inspection is the last line of defense, while standard identification and supplier selection are the first.
It is recommended that procurement, quality, and engineering teams jointly maintain the fastener list and supplier performance records, and turn every return into a verifiable process improvement—so that problems are stopped at the drawing and agreement stage rather than being discovered only on the assembly line.

