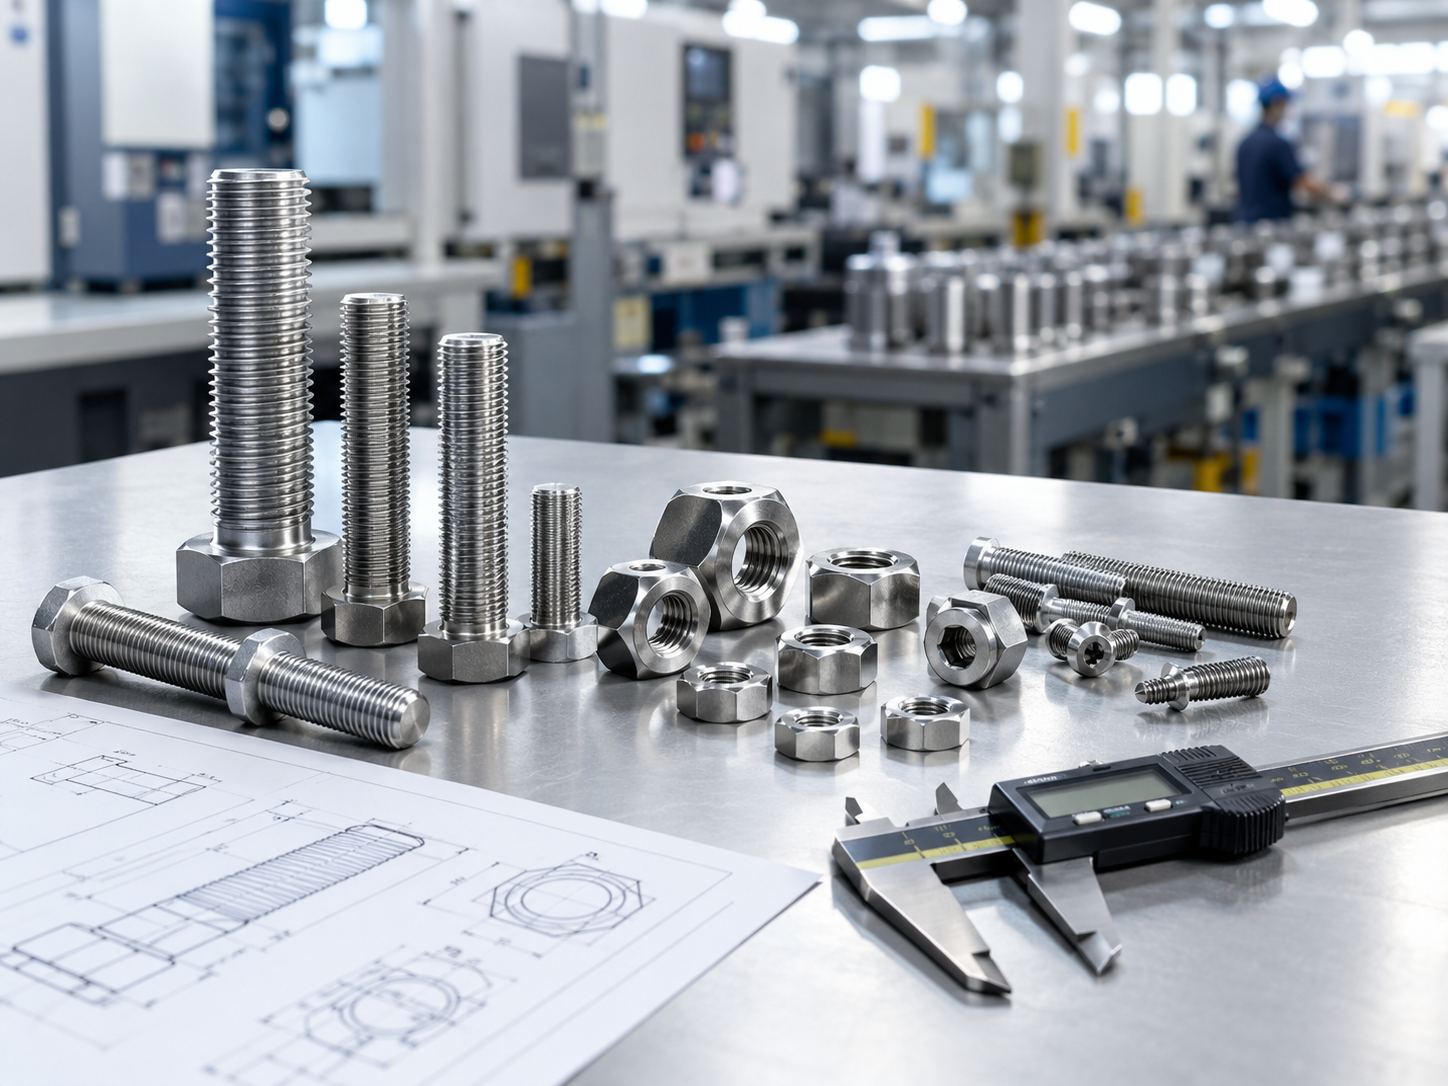
Proceso completo de fabricación OEM de sujetadores: desde la consulta inicial y la validación de muestras hasta la producción en serie y la evaluación de proveedores

Daniel
Con experiencia en la fabricación y venta de exportación de sujetadores, nos especializamos en pernos, tuercas, tornillos, tornillos autoperforantes, varillas completamente roscadas y soluciones de fijación personalizadas para aplicaciones en construcción, maquinaria, automoción e industria.
Del RFQ a la producción en serie: desglose completo del proceso de fabricación OEM de sujetadores y metodología de evaluación de la capacidad del proveedor
La fabricación OEM de sujetadores parece solo "mecanizado según plano", pero en realidad es una cadena completa que va desde la clarificación de requisitos, la revisión técnica y la validación de muestras hasta la entrega en serie. Muchos proyectos funcionan bien en la fase de muestras, pero al entrar en producción en serie aparecen problemas como variaciones dimensionales, falta de consistencia entre lotes, retrasos en la entrega e incluso fallos de unión. Este artículo desglosa el proceso completo según el orden de avance del proyecto y ofrece un método práctico de evaluación de la capacidad del proveedor, para ayudar a los equipos de compras e ingeniería a controlar los riesgos antes de escalar la producción.
I. Por qué los proyectos OEM de sujetadores tienden a presentar problemas antes y después de la producción en serie
Desde el punto de vista de los puntos críticos de compra, los problemas suelen gestarse ya en la fase de consulta. Planos que no coinciden con las condiciones reales de trabajo, confirmación incompleta de especificaciones de tornillos o tuercas y descripciones ambiguas de materiales y tratamientos superficiales hacen que el proveedor cotice y planifique la producción según su propia interpretación. Solo después de que las muestras sean aprobadas y se realice el pedido en serie se descubre la falta de consistencia entre lotes, o que es difícil conciliar plazo de entrega, coste y calidad.
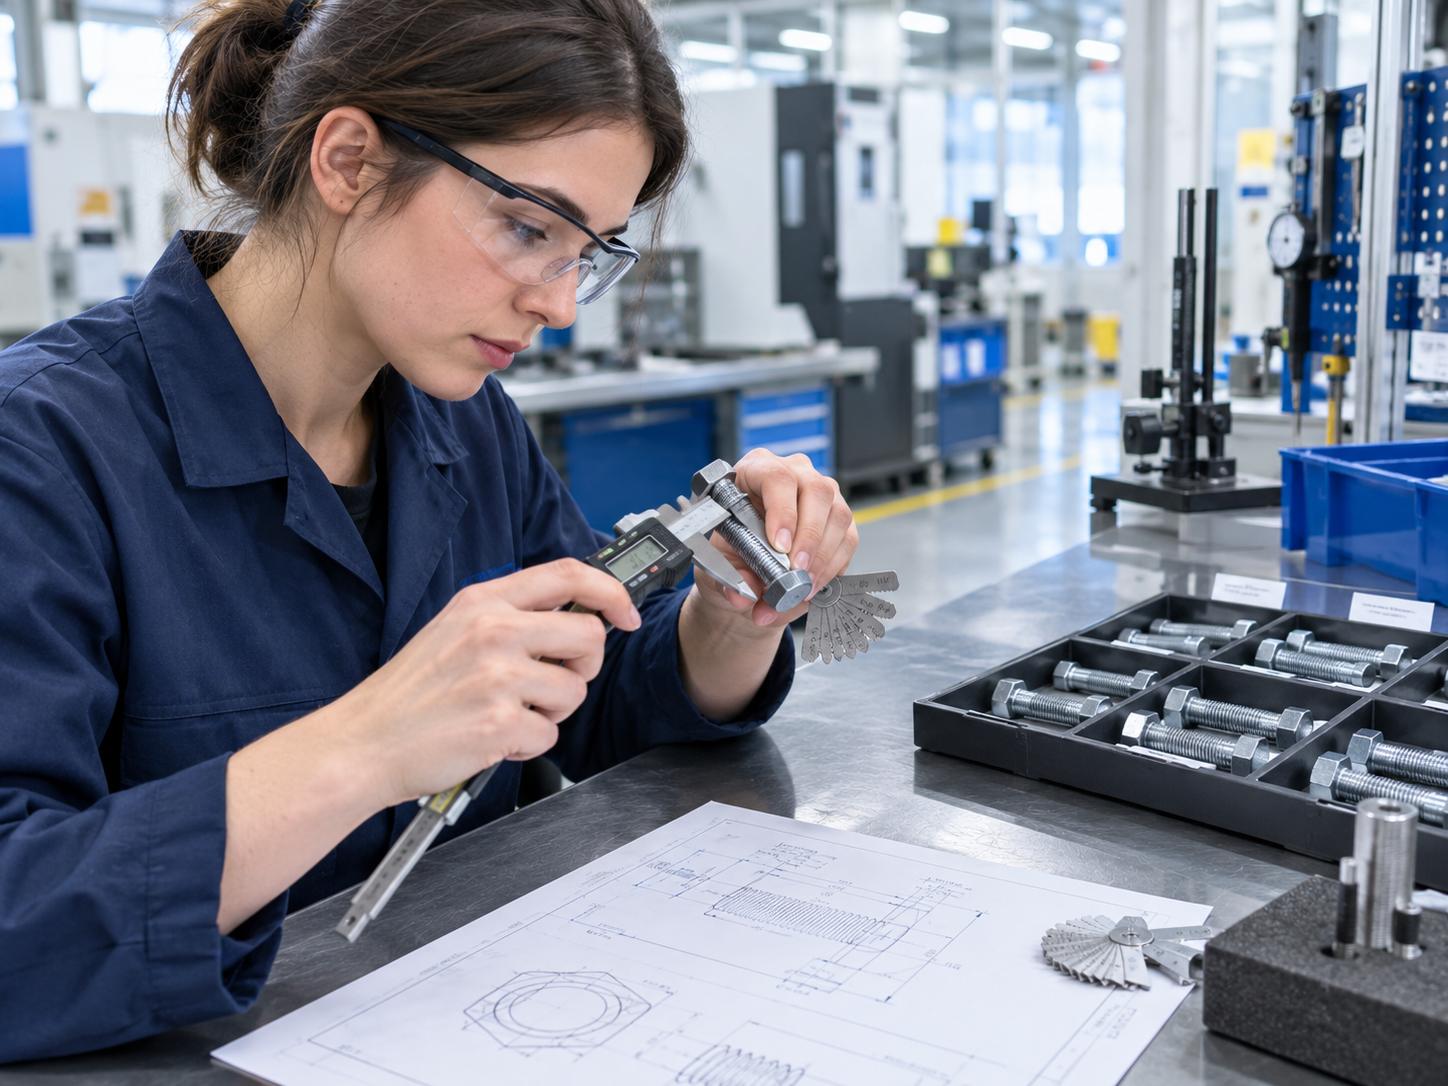
La unión de componentes estructurales no puede evaluarse solo por un sujetador individual. Tomemos como ejemplo los pernos estructurales de alta resistencia: la designación del material, el proceso de tratamiento térmico, las dimensiones de la cabeza, el método de pretensado y la solución antiaflojamiento influyen en el comportamiento global de la unión. Tomemos como ejemplo elperno estructural hexagonal pesado ASTM A325. Este tipo de sujetador de acero al carbono de alta resistencia se utiliza ampliamente en estructuras de acero, puentes y naves industriales, y su rendimiento depende del control coordinado de material, tratamiento térmico y precisión de rosca; cualquier fluctuación en uno de estos eslabones puede afectar la seguridad del nudo. Del mismo modo, para elperno hexagonal IS 1363utilizado en montaje mecánico e industria general, que ofrece opciones de acero al carbono y acero inoxidable, aunque parezca convencional, la consistencia de las dimensiones de la cabeza, el ajuste de la rosca y el tratamiento superficial determina directamente la eficiencia de montaje y la fiabilidad a largo plazo.
Por lo tanto, el núcleo de la evaluación del proveedor no es solo confirmar si "puede fabricar", sino también verificar su capacidad de comprensión técnica, su nivel de control de procesos, su sistema de inspección y trazabilidad y su capacidad de garantía de entrega. Los sectores de infraestructuras y fabricación de equipos generan una demanda continua de sujetadores, y la compra de proyectos debería centrarse en la adaptación a normas, el suministro estable y el coste del ciclo de vida completo, en lugar de comparar únicamente el precio unitario.
II. Fase de consulta: convertir los requisitos en especificaciones cotizables y fabricables
Una documentación de consulta de alta calidad es la base de todo el trabajo posterior. Se recomienda preparar lo siguiente: planos del producto o muestras físicas, normas y grados aplicables, dimensiones y tolerancias clave, requisitos de material, método de tratamiento superficial, condiciones de aplicación, volumen estimado, requisitos de embalaje y mercado de destino. Cuanto más completa sea la información, menor será la desviación de la cotización.
Es necesario distinguir las categorías de producto y los escenarios de uso. Los pernos, espárragos, tuercas y distintos tipos de tornillos presentan diferencias evidentes en el modo de solicitación y los requisitos de montaje; cuando sea necesario, deben añadirse indicaciones sobre cargas, vibraciones, temperatura y entorno corrosivo. Por ejemplo, en proyectos de estructura de acero deben especificarse los requisitos de pretensado y la solución antiaflojamiento, mientras que en proyectos de montaje mecánico debe indicarse la herramienta de montaje y el rango de par de apriete.
Las normas y versiones deben indicarse con claridad. En proyectos de exportación deben verificarse las normas ASTM, ISO, DIN o del cliente aplicables; para grados estructurales como A325 debe confirmarse la referencia a la norma vigente y los requisitos específicos de la especificación del proyecto, para evitar disputas de aceptación por diferencias de versión. Asimismo, debe exigirse al proveedor que incluya en la cotización lossupuestos de cotización y partidas no confirmadas, para exponer de antemano las desviaciones de interpretación en material, grado, tratamiento superficial o alcance de inspección.
En la preselección de fabricantes y proveedores de sujetadores, deben examinarse especialmente la experiencia con productos similares, el alcance de equipos y procesos, la documentación de certificación, la experiencia exportadora y la rapidez de respuesta técnica. Un proveedor capaz de plantear proactivamente cuestiones de proceso suele merecer más pasar a la siguiente ronda que uno que solo ofrece precios bajos.
III. Revisión técnica y cotización: comparar el coste total, no solo el precio unitario
La revisión técnica debe comenzar verificando la fabricabilidad: si las especificaciones de rosca, el diámetro del vástago, la longitud, el tipo de cabeza, el grado, la relación de ajuste y las dimensiones especiales son adecuados para los procesos y moldes existentes. A continuación debe evaluarse la ruta de material y proceso: acero al carbono o inoxidable, estampación en frío o mecanizado, tratamiento térmico, galvanoplastia o galvanizado en caliente, etc., deben coincidir con los requisitos de rendimiento y el entorno de uso.
Los productos especiales requieren una evaluación independiente. En proyectos de sujetadores de forma especial personalizados, mecanizado de sujetadores no estándar, tornillos Allen personalizados y pernos de alta resistencia, deben confirmarse la inversión en moldes, el ciclo de prueba y el plan de inspección, para evitar disputas posteriores por la propiedad de los moldes o los costes de prueba. En proyectos de venta al por mayor de pernos personalizados también deben definirse los escalones de volumen y los tramos de precio.
La cotización debe desglosarse en material, mecanizado, tratamiento térmico, tratamiento superficial, inspección, embalaje, moldes y transporte, y confirmarse el MOQ, el plazo de entrega, las condiciones de pago y la validez de la cotización. Al comparar el coste integral deben tenerse en cuenta los reprocesos por no conformidad, las fluctuaciones entre lotes, los daños de embalaje, los retrasos y los costes de cumplimiento transfronterizo. Un precio bajo suele implicar que se ha omitido alguna inspección, y ese coste acaba repercutiendo en el comprador de otra forma durante la producción en serie.
IV. Muestras y validación: establecer la referencia de calidad antes de la producción en serie
En la fase de muestras debe confirmarse primero el alcance: aspecto, dimensiones clave, rosca, material, propiedades mecánicas, tratamiento superficial e identificación del embalaje. Debe exigirse que las muestras utilicen materiales y procesos consistentes o trazables respecto a la producción en serie y, cuando sea necesario, realizar una inspección de primera pieza o una prueba de producción en pequeño lote.
Los elementos de validación deben definirse según el riesgo del producto. Habitualmente incluyen la verificación dimensional con calibres pasa/no pasa, dureza, ensayos de tracción o par, así como espesor de recubrimiento y verificación de resistencia a la corrosión. Para productos como pernos hexagonales, pernos de brida y tuercas autoblocantes, debe verificarse especialmente la dimensión de la cabeza o brida, la precisión de ajuste, el comportamiento de bloqueo y la conformidad con la norma aplicable.
La aprobación de muestras debe quedar registrada por escrito: versión del plano anotada, lote de material, resultados de inspección, tratamiento de desviaciones y persona aprobadora. Este registro será la base de la aceptación en producción en serie y el documento de referencia para la gestión de cambios posterior.
V. Prueba de producción y producción en serie: control de procesos y consistencia entre lotes
Antes de la producción en serie debe confirmarse el plan de control, que incluya las características críticas de calidad, la frecuencia de inspección, el estado de equipos y moldes, los parámetros de proceso y el mecanismo de escalado de anomalías. La conexión entre procesos es igualmente importante: conformado, corte, laminado de rosca, tratamiento térmico, tratamiento superficial y embalaje deben tener responsables y registros claros en cada etapa.
La capacidad de inspección y trazabilidad es el núcleo de la fase de producción en serie. Los certificados de material, los números de lote, la inspección en proceso, la inspección final y el aislamiento de productos no conformes deben poder asociarse a un pedido concreto. Para sujetadores de acero inoxidable, pernos galvanizados en caliente y productos de alta resistencia, también debe confirmarse que la designación del material, los requisitos de rendimiento y el tratamiento superficial no entren en conflicto, por ejemplo, el control del riesgo de fragilización por hidrógeno en piezas de alta resistencia durante el galvanizado en caliente.
Tras la prueba de producción debe revisarse la tasa de conformidad, el ritmo, la estabilidad dimensional y el comportamiento de entrega y, una vez superada, escalar la producción según el proceso y los criterios de aceptación aprobados. La prueba de producción no es un trámite, sino la última ventana para detectar problemas sistémicos.
VI. Evaluación de la capacidad del proveedor: establecer una tabla de puntuación desde siete dimensiones
Se recomienda establecer una tabla de puntuación estructurada a partir de las siguientes siete dimensiones y asignar ponderaciones según la importancia del proyecto:
- Capacidad de ingeniería:Capacidad para interpretar planos, identificar riesgos, ofrecer recomendaciones de proceso y atender requisitos no estándar.
- Capacidad de fabricación:Verificar equipos, moldes, capacidad de producción, gestión de subcontratación y experiencia real en las categorías objetivo, como tornillos, tuercas y pernos.
- Capacidad de calidad:Revisar el sistema de calidad, los equipos de inspección, los registros de calibración, la trazabilidad de materiales, la corrección de anomalías y los mecanismos de gestión de reclamaciones de clientes.
- Capacidad de entrega:Evaluar la carga de capacidad, la transparencia de la programación, la estrategia de preparación de materiales, el historial de cumplimiento de plazos y la capacidad de respuesta ante pedidos urgentes.
- Cumplimiento y capacidad de exportación:Confirmar los requisitos del mercado objetivo, la documentación del producto, el etiquetado del embalaje, la coordinación documental y la experiencia exportadora; en los proyectos de exportación de pernos según norma estadounidense también debe verificarse la coherencia entre la versión de la norma y las especificaciones del cliente.
- Aspectos comerciales y gestión de riesgos:Comparar la transparencia de las cotizaciones, los acuerdos de pago y confidencialidad, la titularidad de los moldes, la protección de la propiedad intelectual y los planes de contingencia ante interrupciones de suministro.
- Verificación integral:Puntuar combinando la revisión documental, las auditorías presenciales o remotas, la validación de muestras y los resultados de pedidos de prueba, evitando tomar decisiones basándose únicamente en material promocional o cotizaciones.
El valor de la tabla de puntuación radica en convertir las impresiones subjetivas en datos comparables y actualizarlos de forma continua durante la colaboración.
Siete. Del pedido de prueba en pequeñas cantidades a la cooperación a largo plazo: emparejar proveedores según la categoría
Se recomienda validar primero con pedidos de prueba la eficiencia de comunicación, la estabilidad de la calidad, el nivel de embalaje y el cumplimiento de plazos, y después ampliar los pedidos gradualmente, revisando periódicamente los indicadores clave. Cada categoría debe emparejarse con proveedores de especialización distinta: los fabricantes de pernos hexagonales, los proveedores de pernos de brida, las fábricas de pernos de carro, los fabricantes de tuercas hexagonales pesadas y las fábricas de tuercas de acero al carbono deben ser verificados respectivamente en cuanto a sus equipos y experiencia de proceso correspondientes, en lugar de cubrir todas las necesidades con una única fábrica genérica.
Para los proyectos de proveedores de tuercas de bloqueo, fabricantes de tornillos autorroscantes, proveedores de tornillos autoperforantes, venta mayorista de tornillos de máquina y venta mayorista de pernos de expansión, deben especificarse las normas del producto, las condiciones de instalación y los métodos de aceptación, ya que estas categorías suelen estar estrechamente vinculadas a escenarios de construcción concretos. En el caso de fabricantes de sujetadores de acero inoxidable, fabricantes de pernos de alta resistencia, proveedores de pernos con galvanizado en caliente y proyectos de personalización de sujetadores especiales, debe darse prioridad a comprobar si el control de materiales, la ruta de proceso y el ciclo cerrado de inspección están completos.
La elección final debe ser un socio de fabricación OEM de sujetadores capaz de cubrir simultáneamente calidad, costo, entrega y soporte técnico. Mediante la gestión de versiones de planos, la revisión del desempeño de proveedores y los mecanismos de aprobación de cambios, se convierte un proyecto exitoso en una relación de suministro estable a largo plazo. Para los compradores con necesidades de exportación, también debe darse prioridad a colaboradores con experiencia como proveedores de exportación de sujetadores y familiarizados con las normas del mercado de destino y los procesos documentales, reduciendo así los riesgos ocultos en las entregas transfronterizas.

