Auditoría de proveedores de sujetadores: lista de 8 pasos para verificar la capacidad de cumplimiento de las normas ISO/DIN

Daniel
Con experiencia en la fabricación y venta de exportación de sujetadores, nos especializamos en pernos, tuercas, tornillos, tornillos autoperforantes, varillas completamente roscadas y soluciones de fijación personalizadas para aplicaciones en construcción, maquinaria, automoción e industria.
Introducción: tener todos los certificados no significa que cada lote de productos cumpla la norma
En la compra de elementos de fijación, el error de juicio más común es "tener todos los certificados equivale a una calidad fiable". En realidad, entre el certificado ISO 9001, los informes de ensayo o la mención "norma DIN" en los folletos que ofrece el proveedor y el hecho de que cada lote de tornillos y tuercas cumpla realmente la norma suele haber una diferencia evidente. Los riesgos que encuentran a menudo los compradores incluyen: que el alcance de la certificación no coincide con la producción real, que se utilizan versiones erróneas de los planos en la producción, que faltan registros de trazabilidad por lote y que las dimensiones o las propiedades mecánicas de tornillos y tuercas fluctúan entre lotes.
Estos problemas en un montaje normal pueden suponer solo un retrabajo, pero en equipos sometidos a cargas cíclicas, variaciones de temperatura o condiciones de presión pueden provocar fallos de la unión, fugas e incluso accidentes de seguridad, además de retrasos en la entrega y reclamaciones de los clientes. Por lo tanto, el núcleo de la auditoría de fábrica no es "ver certificados", sino verificar si el proveedor tiene la capacidad de producir de forma continua y estable productos conformes a la norma.
Este artículo ofrece una lista de verificación de fábrica de 8 pasos ejecutable in situ para ayudar a los compradores a comprobar punto por punto la capacidad de cumplimiento de normas de los proveedores de elementos de fijación. Cabe señalar especialmente que ISO y DIN pertenecen a sistemas de normas diferentes, y que una misma categoría de producto bajo distintos sistemas no se corresponde por completo en dimensiones, tolerancias, clases de propiedad y requisitos de marcado. La verificación debe basarse en el contrato de compra, los planos controlados, las normas de producto y las versiones aplicables, y no debe aceptarse sin más una formulación vaga como "conforme a ISO/DIN".
Paso 1: Verificar las normas, los planos y los requisitos del pedido
La primera parada de la auditoría de fábrica deben ser los documentos, no el taller. Se debe pedir al proveedor que confirme punto por punto el nombre del producto, la especificación, el material, la clase de propiedad, el tratamiento superficial, las tolerancias y los requisitos de inspección, y que registre por escrito las normas ISO, DIN o del cliente aplicables y sus números de versión. Por ejemplo, para un tornillo de cabeza cilíndrica con hexágono interior, la ISO 4762 y la antigua DIN 912 presentan diferencias en algunos detalles y no pueden intercambiarse por defecto.
Al mismo tiempo, comprobar si el proveedor distingue con claridad productos de normas similares pero no sustituibles libremente, como tornillos hexagonales, tornillos con brida y tuercas de distintos tipos. Tomemos como ejemplo el tornillo de cabeza avellanada con ranura en cruz: la DIN 965 especifica el ángulo de avellanado, el tipo de ranura y la especificación de rosca, y se usa a menudo en equipos eléctricos, muebles y montaje de paneles; si el proveedor mezcla especificaciones similares o las sustituye por experiencia, en el montaje aparecerán problemas como el desajuste del avellanado o la incompatibilidad de la punta del destornillador con el tipo de ranura. Para proyectos de personalización de tornillos con hexágono interior, también debe confirmarse si el proveedor puede convertir con precisión los planos del cliente en lugar de aplicar moldes ya existentes.
Se debe pedir al proveedor que proporcione planos controlados, la lista de normas y los registros de revisión técnica de los pedidos; en productos personalizados debe confirmarse el número de versión del plano y el proceso de aprobación de cambios. In situ puede plantearse una pregunta directa: ¿son completamente coherentes las normas y versiones citadas en la cotización, la muestra, la orden de producción y los documentos de inspección? Cualquier incoherencia es un riesgo latente de desviación en la producción en serie posterior.
Paso 2: Confirmar que los certificados son auténticos y cubren la actividad real
Al verificar el certificado del sistema de gestión de la calidad, deben comprobarse la validez, el organismo de certificación y el alcance de la certificación, y verificarse su autenticidad a través de los canales oficiales del organismo de certificación. Muchas disputas de compra se originan en que la dirección del certificado, la entidad jurídica y el lugar de producción real no coinciden: tomar el certificado que posee una empresa comercial como prueba de la capacidad de producción de la fábrica es una trampa habitual en la compra de elementos de fijación.
Más importante aún es confirmar si los documentos del sistema se aplican realmente en las etapas de recepción de materiales, proceso, inspección y expedición de productos concretos como tornillos y tuercas. Puede extraerse al azar un pedido reciente y pedir al proveedor que muestre los registros correspondientes a ese pedido en los documentos del sistema. Para los proveedores de exportación de elementos de fijación que operan tanto en el mercado interno como en la exportación de tornillos según norma estadounidense, también debe confirmarse si su sistema documental puede satisfacer los requisitos de documentos y declaraciones de conformidad de los pedidos de exportación.
Debe advertirse que: la certificación del sistema no puede sustituir los ensayos de producto, los certificados de material ni los documentos de conformidad por lote. La ISO 9001 certifica el proceso de gestión de la calidad, no la conformidad dimensional y de propiedades de un lote concreto de tornillos.
Paso 3: Trazar las materias primas y su origen en los proveedores
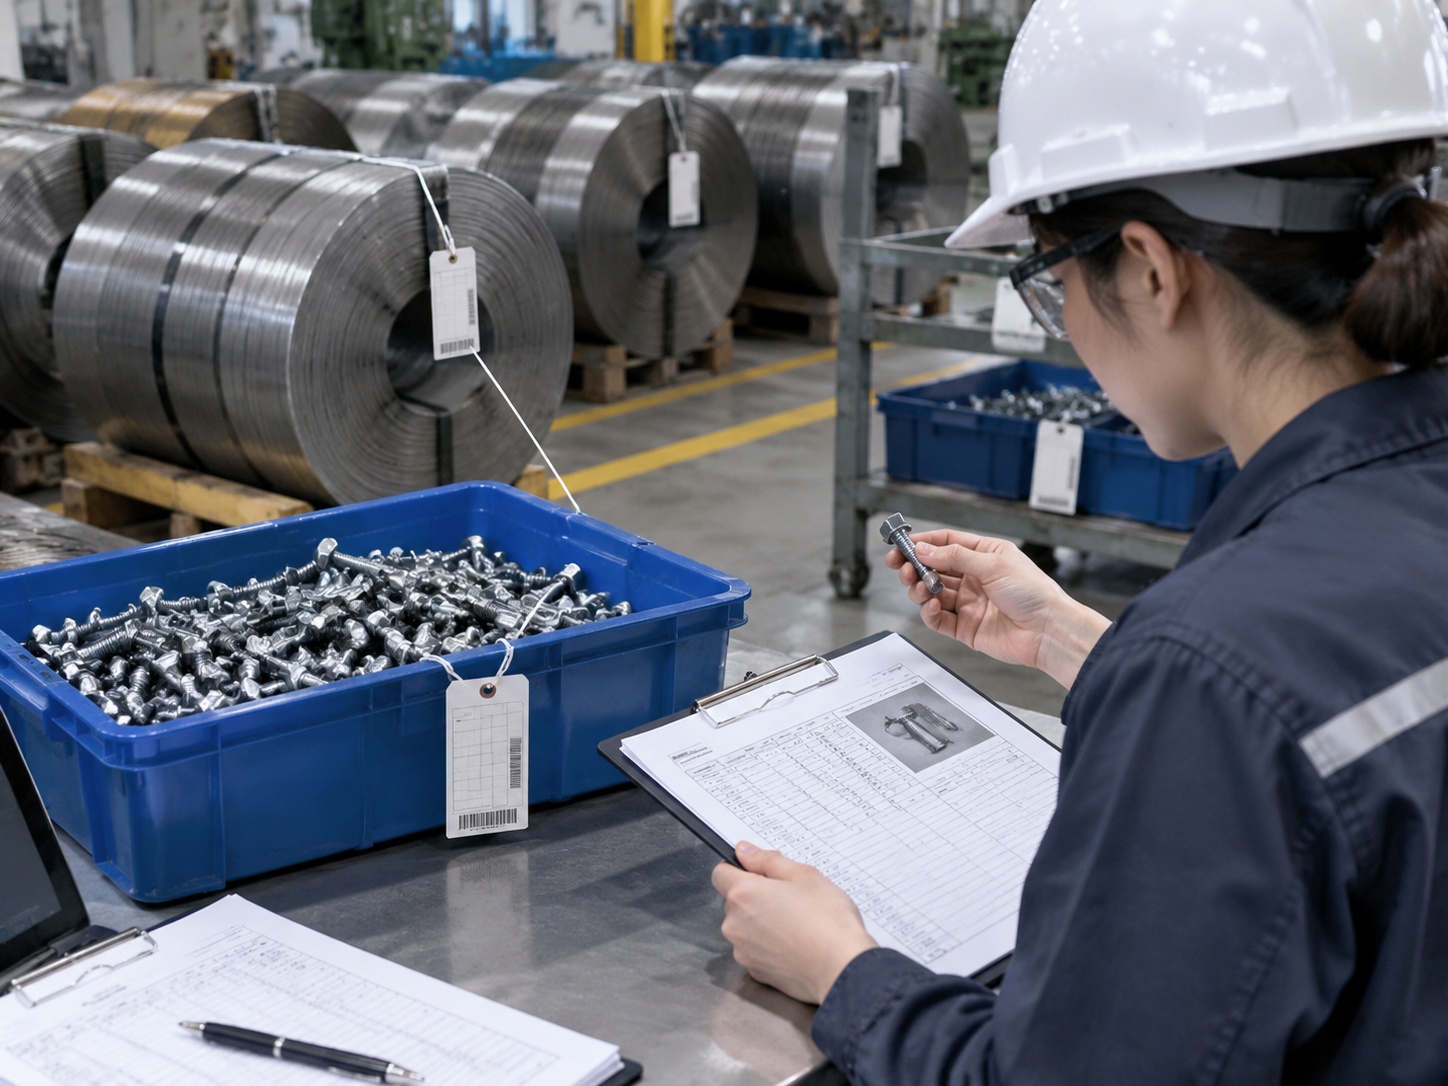
La trazabilidad de las materias primas es un eslabón clave para juzgar el nivel de gestión de un fabricante de elementos de fijación. Se deben muestrear los registros de compra de materias primas, los certificados de material y los números de colada o de lote, y comprobar su correspondencia con las órdenes de producción y las etiquetas del producto acabado. La designación del material, la composición química y los requisitos de propiedades mecánicas deben coincidir con el pedido; en los elementos de fijación de acero inoxidable debe prestarse especial atención a la designación del material (como las series 304 y 316) y a la gestión para evitar mezclas, ya que distintas designaciones tienen aspecto similar y, tras la mezcla, la diferencia en resistencia a la corrosión es notable.
Comprobar si productos como tuercas de acero al carbono y tornillos de acero aleado cuentan con una gestión clara de proveedores homologados y criterios de aceptación de materias primas. Para un fabricante de tornillos de alta resistencia, la estabilidad del origen del material determina directamente si la clase de propiedad puede alcanzar de forma estable 8.8, 10.9 o superiores; para un proveedor de tornillos galvanizados en caliente, también deben confirmarse los registros de control de materias primas y de proceso relacionados con el recubrimiento de zinc.
In situ puede plantearse una pregunta de verificación: ¿puede trazarse una pieza acabada a la inversa hasta el lote de materia prima, el proveedor y los registros de inspección? Si la trazabilidad se interrumpe en algún eslabón, significa que la gestión de lotes de ese proveedor aún no basta para respaldar una declaración de conformidad con la norma.
Paso 4: Verificar in situ los equipos, el proceso y el control del proceso
A lo largo del flujo de producción, inspeccionar proceso por proceso las etapas de conformado, mecanizado, laminado de roscas, tratamiento térmico y tratamiento superficial, y confirmar que el proceso real coincide con los requisitos del pedido. Revisar los registros de inspección puntual de los equipos clave, la gestión de moldes, los registros de parámetros de proceso y los registros de tratamiento de anomalías, y evaluar si la producción es estable en lugar de fiarse de promesas verbales. La etapa de tratamiento térmico es especialmente crítica: la clase de propiedad de tornillos y espárragos de alta resistencia depende casi por completo del nivel de control del temple y el revenido, por lo que debe verificarse si las medidas de aislamiento por lote y los registros de parámetros son trazables.
Para proyectos de fabricación OEM de elementos de fijación, mecanizado de elementos de fijación no estándar y personalización de elementos de fijación especiales, debe confirmarse con especial atención el proceso de conversión de planos, la confirmación de la primera pieza y el control de cambios. Tomemos como ejemplo el tornillo de cabeza plana redondeada con hexágono interior ISO 7380-1: su cabeza redondeada baja y su accionamiento hexagonal interior exigen un alto control del conformado de la cabeza y de la profundidad de la ranura, y se usa a menudo en maquinaria, muebles y montaje de paneles de equipos; si la gestión del desgaste de los moldes no es adecuada, es fácil que la altura de la cabeza quede fuera de tolerancia o que la punta del destornillador resbale. Del mismo modo, en el caso de fabricantes de tornillos autorroscantes y proveedores de tornillos autotaladrantes, también debe verificarse in situ si los registros de parámetros de los procesos de conformado de rosca y tratamiento térmico están completos.
Paso 5: Evaluar los equipos de medición y la capacidad de inspección
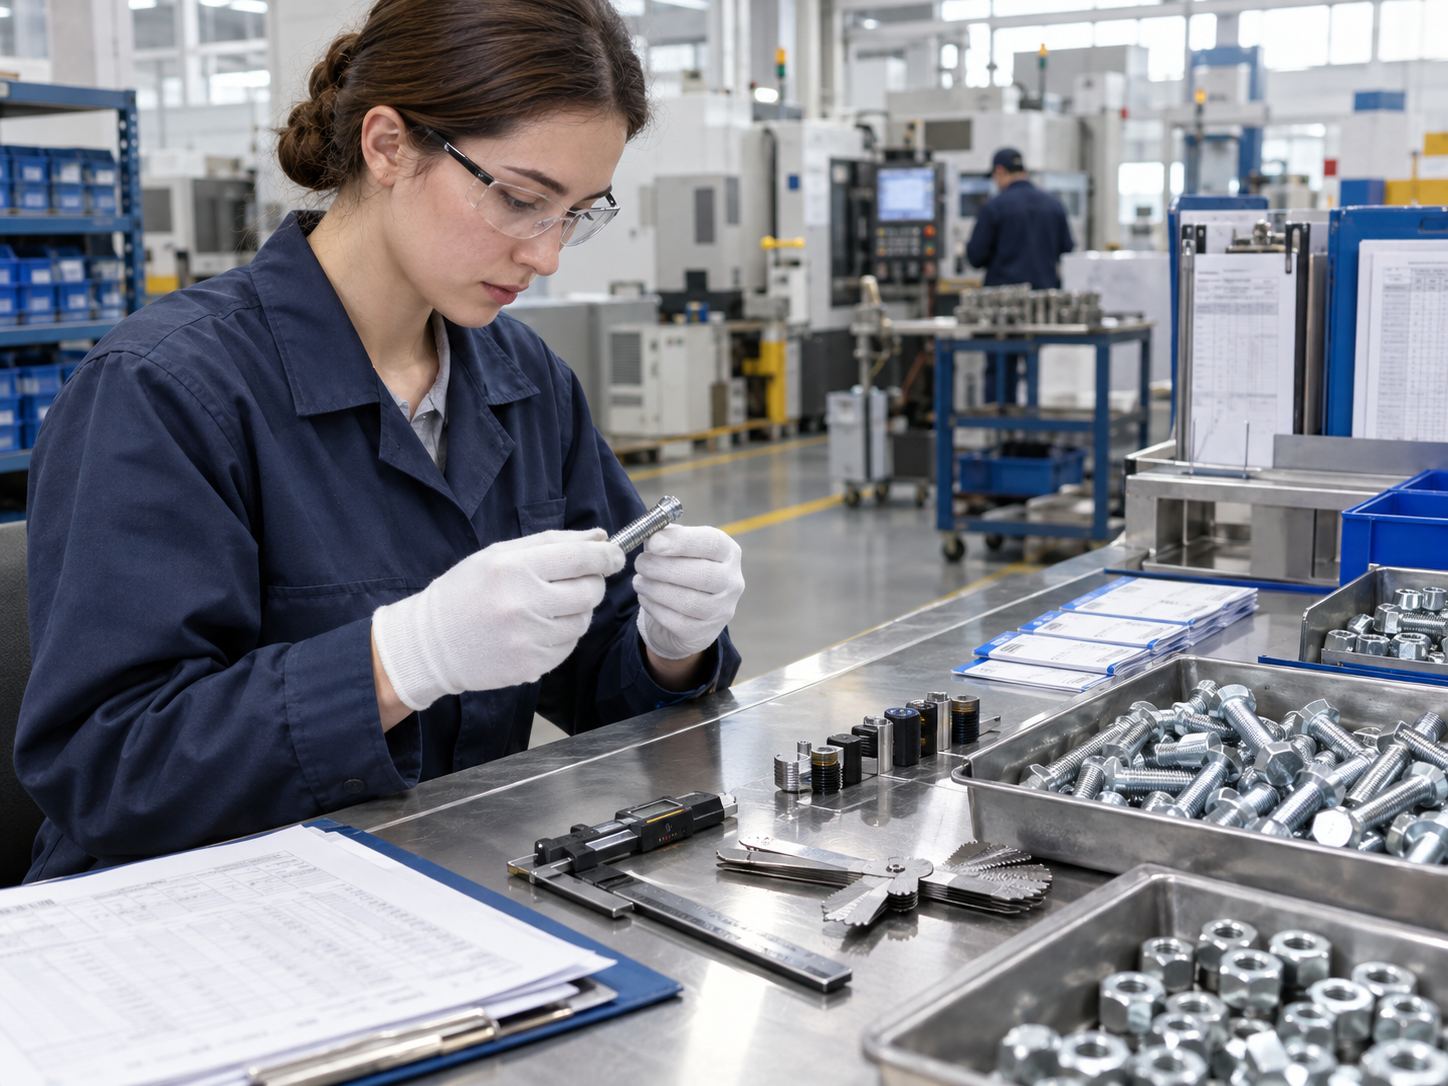
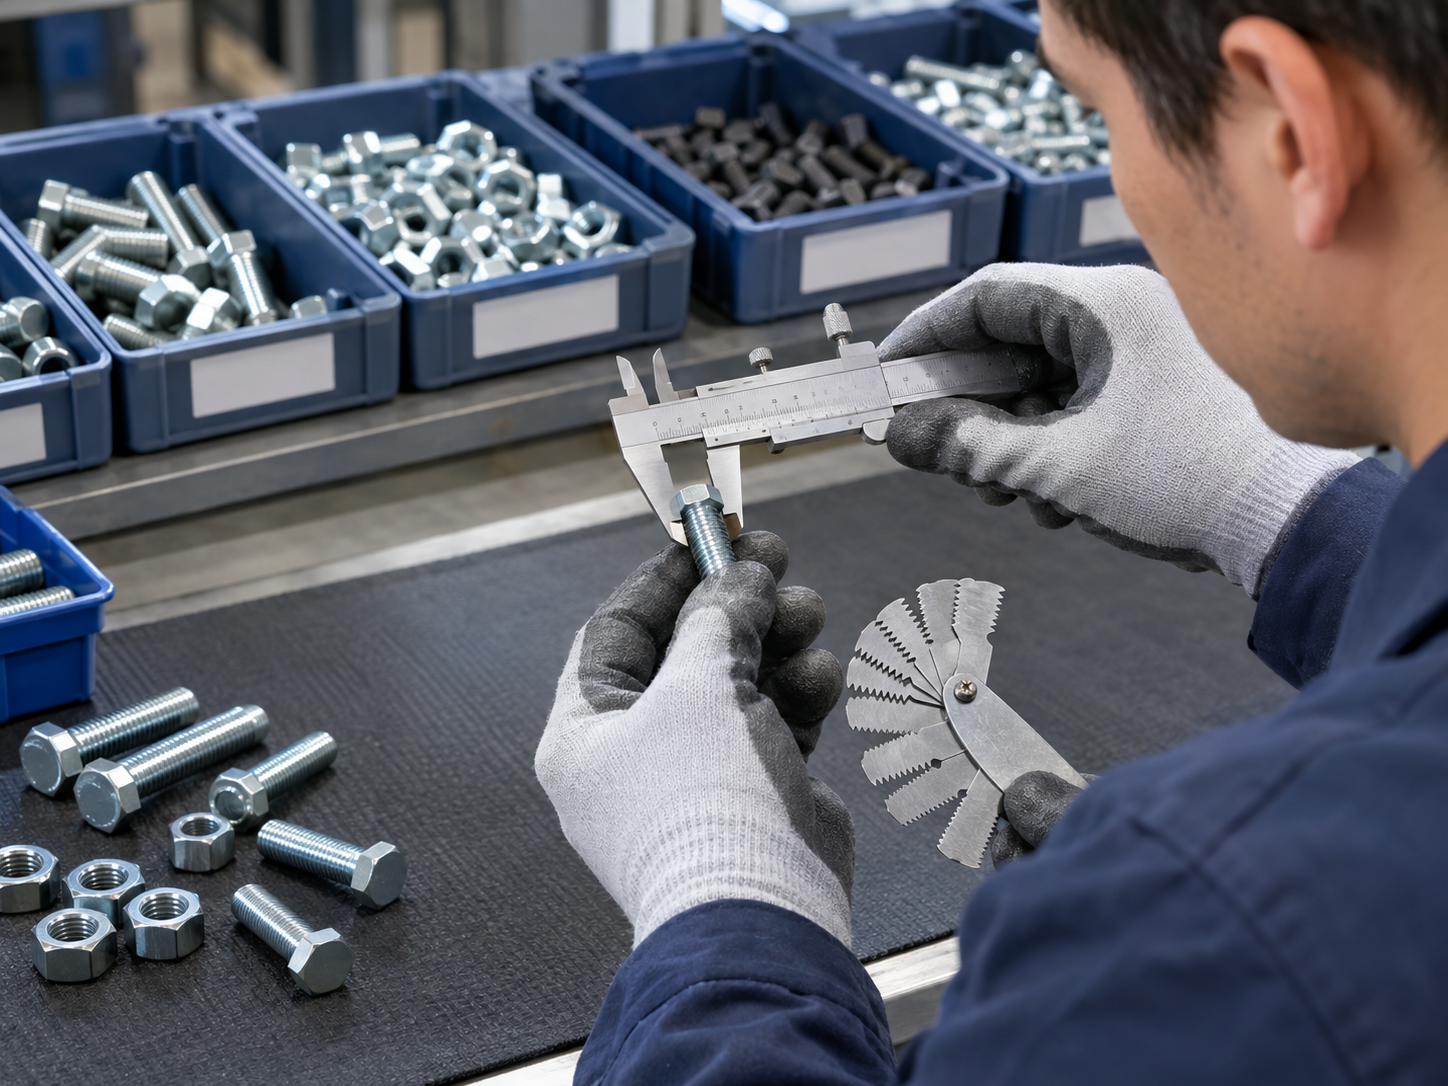
Comprobar el estado de calibración, el alcance de medición y la idoneidad de los instrumentos y equipos de ensayo, y muestrear los certificados de calibración y los registros de inspección diaria. Realizar mediciones por muestreo in situ de dimensiones clave, roscas, forma de la cabeza y características relacionadas con el montaje; para tornillos y tuercas deben utilizarse calibres y métodos de inspección adecuados, como calibres pasa/no pasa para roscas, instrumentos de medición del ángulo de avellanado y herramientas de medición del diámetro y la altura de la cabeza.
Confirmar que el proveedor puede realizar, según los requisitos del pedido, ensayos de propiedades mecánicas, dureza, material o tratamiento superficial; en proyectos especiales debe indicarse el nombre del laboratorio externo y la forma de gestión de los informes. Solicitar la consulta del plan de inspección, las reglas de muestreo, los registros de tratamiento de productos no conformes y las acciones correctivas y preventivas. Para pedidos de venta al por mayor de tornillos de máquina con múltiples especificaciones, también debe confirmarse si los recursos de inspección pueden cubrir todas las especificaciones y no solo la inspección al 100 % de los productos principales.
Paso 6: Verificar la identificación de lotes, el embalaje y la documentación
Muestrear la identificación del estado de productos acabados, semielaborados y productos pendientes de inspección, y confirmar que no se mezclan lotes de distintas especificaciones, materiales, clases de resistencia y tratamientos superficiales. Comprobar si el nombre del producto, la especificación, la cantidad, el número de lote y el número de pedido de la etiqueta del embalaje coinciden con el producto físico y los documentos de expedición. El sector de los elementos de fijación tiene una gran densidad de especificaciones; si M6 y M8, la clase 8.8 y la 10.9, o el zincado y el acero inoxidable no están claramente identificados, el riesgo de mezcla de lotes es muy alto.
Confirmar que cada lote de pedido puede aportar, según lo acordado, informes de inspección, certificados de material, declaraciones de conformidad y demás documentos necesarios. Para pedidos de exportación, verificar los requisitos de etiquetado, embalaje y documentación; en proyectos de exportación de tornillos según norma estadounidense debe confirmarse punto por punto según la norma y los documentos acordados en el contrato, y no puede sustituirse por "el mismo modelo del mercado interno". Para productos que se expiden principalmente en cajas completas, como la venta al por mayor de anclajes de expansión y las fábricas de tornillos de carro, la exactitud de la identificación de las cajas exteriores y de la cantidad envasada también debe incluirse en la verificación.
Paso 7: Auditar la gestión de productos no conformes, reclamaciones y cambios
Revise los registros recientes de productos no conformes, quejas de clientes y devoluciones para determinar si los problemas cuentan con análisis de causa, acciones correctivas y verificación de eficacia. Compruebe el aislamiento de productos no conformes, la aprobación de retrabajo/reparación y el proceso de desecho, para evitar sustituciones o liberaciones no autorizadas; por ejemplo, sustituir material de alta resistencia exigido en el pedido por material de menor grado de resistencia es uno de los riesgos más graves en la compra de sujetadores.
Confirme si los cambios de material, proceso, equipo, subcontratista o planos han sido aprobados por el cliente y si existe un registro trazable. Para productos con funciones especiales, como proveedores de tuercas de bloqueo o fabricantes de tuercas hexagonales pesadas, los cambios de proceso (por ejemplo, cambios en el material del anillo de nailon o en los parámetros de soldadura por puntos) deben notificarse al cliente con antelación.
En la visita se pueden plantear preguntas de verificación: cuando se produce una desviación dimensional o un incumplimiento de rendimiento, ¿puede el proveedor localizar rápidamente los lotes afectados y proponer un plan de tratamiento verificable?
Paso 8: Evaluar la capacidad de entrega, producción y cooperación continua
Verifique la revisión de pedidos, la programación de la producción, el seguimiento de plazos y la planificación de capacidad, y confirme que los compromisos de la cotización coinciden con la capacidad real de equipos, personal y subcontratación. Evalúe la preparación de materiales en temporada alta, la gestión de inventario, el tratamiento de pedidos urgentes y la organización logística, prestando especial atención a la capacidad de coordinación documental y de entrega de los proveedores exportadores.
Establezca preguntas específicas según la categoría de compra: por ejemplo, la capacidad de procesos e inspección especializados para tuercas de bloqueo, pernos galvanizados en caliente, pernos de expansión o pernos personalizados; el control de conformación de cabeza y planitud en proveedores de pernos de brida; la gestión de moldes y plazos en proyectos personalizados de tornillos hexagonales internos. Verifique la calidad, la integridad documental y el desempeño de entrega mediante pedidos de prueba; no sustituya la auditoría in situ y la validación de muestras solo con ferias, contenido en redes sociales o casos de clientes.
Cómo determinar el resultado de la auditoría de fábrica: establecer una puntuación y un ciclo cerrado de rectificación
Se recomienda establecer criterios de puntuación según normas y documentos, trazabilidad de materiales, control de procesos, capacidad de inspección, gestión de lotes, tratamiento de anomalías y capacidad de entrega, formando una tabla de puntuación de auditoría comparable. Clasifique como elementos de alto riesgo la autenticidad de certificados, la ruptura de la trazabilidad de lotes y la falta de inspecciones clave, y defina claramente las condiciones para suspender la incorporación o exigir rectificación dentro de un plazo.
Para las deficiencias generales, establezca responsables, plazos de rectificación, evidencias requeridas y métodos de revisión; decida si se ingresa en la lista de proveedores calificados solo después de cerrar la rectificación. Establezca mecanismos de revisión anual, revisión por cambios importantes y revisión activada por anomalías de calidad, para que la auditoría de fábrica no sea una acción puntual, sino una herramienta de gestión continua.
Conclusión: llevar los requisitos normativos a cada lote de producto
La verdadera capacidad de cumplir con los requisitos ISO/DIN debe reflejarse en documentos controlados, procesos in situ, datos de inspección, trazabilidad de lotes y mejora continua, no en unas pocas líneas de un folleto. Se recomienda que el personal de compras lleve esta lista para verificar mediante muestreo in situ, e incluya en el contrato de compra la versión de la norma, los indicadores de aceptación y los requisitos de documentos que acompañan al envío, para que cada aceptación tenga base documental.
La misma lógica de verificación de evidencias se aplica a todo tipo de necesidades de compra: ya sea buscar fabricantes de sujetadores, fabricantes de pernos hexagonales, proveedores de pernos de brida, o fabricantes de sujetadores de acero inoxidable, fabricantes de tornillos autorroscantes y proveedores de tornillos autoperforantes, todos deben someterse a la misma verificación documental, in situ y de datos. El objetivo final de la auditoría de fábrica es que los requisitos normativos se materialicen en cada lote de tornillos, tuercas y pernos, y no que se queden en el nivel de los certificados.

