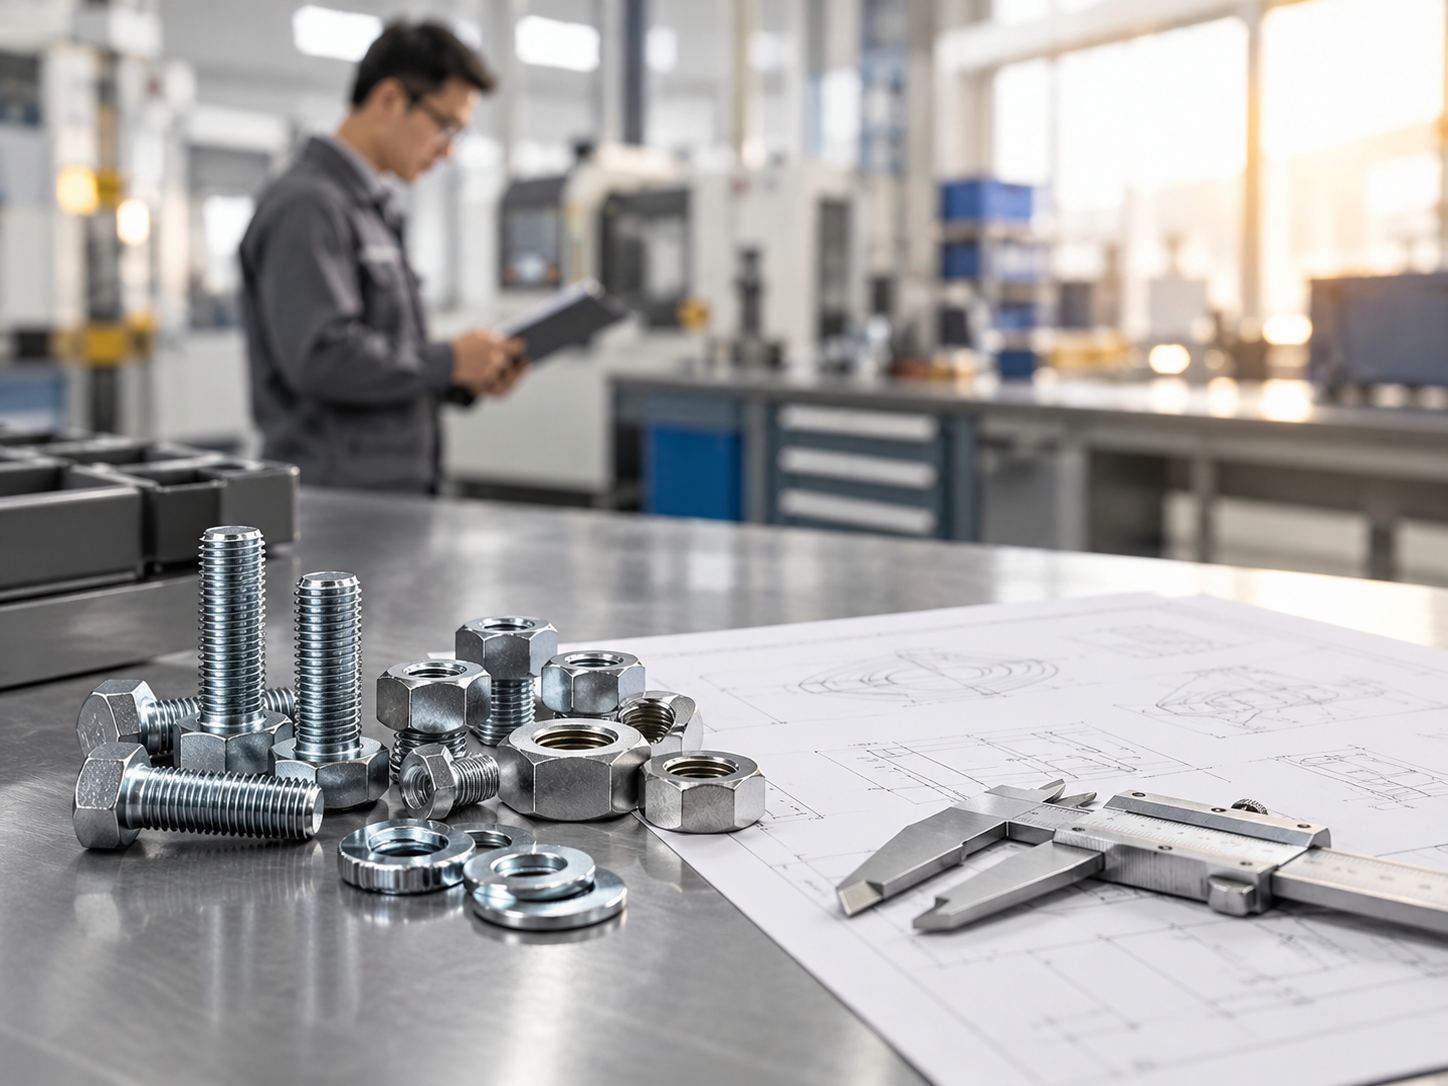
Estandarización de compras de sujetadores: proceso cerrado desde la definición de requisitos hasta el desempeño de proveedores

Daniel
Con experiencia en la fabricación y venta de exportación de sujetadores, nos especializamos en pernos, tuercas, tornillos, tornillos autoperforantes, varillas completamente roscadas y soluciones de fijación personalizadas para aplicaciones en construcción, maquinaria, automoción e industria.
Introducción: convertir las compras de "comunicación repetitiva" en un proceso replicable
Comprar tornillos, tuercas, pernos y otras piezas básicas parece sencillo, pero en la práctica suele caer en un ciclo de comunicación repetitiva: descripciones de especificaciones incompletas, proveedores que cotizan según su propia interpretación; criterios de cotización inconsistentes, con costos de moldes, embalaje o flete ocultos tras el precio unitario; diferencias entre muestras y producción en serie, con problemas que solo se descubren al recibir el primer lote; plazos de entrega y requisitos de calidad difíciles de rastrear, de modo que ante un problema solo se puede repasar de memoria. La raíz de estos problemas no suele ser la falta de capacidad del proveedor, sino la ausencia de estandarización en el propio proceso de compras.
Los proyectos de componentes estructurales exigen mayores requisitos de resistencia, dimensiones y comportamiento de montaje en los sujetadores. Tomando como ejemplo los pernos estructurales según norma estadounidense, la ASTM A325 se ha integrado ahora en ASTM F3125 Grade A325; si al cotizar se sigue consultando la versión antigua de la norma, pueden surgir conflictos normativos e inconsistencias en los ensayos. Por ello, verificar la versión de la norma, el grado y los requisitos de aplicación debe ser una acción fija en la fase de definición de requisitos.
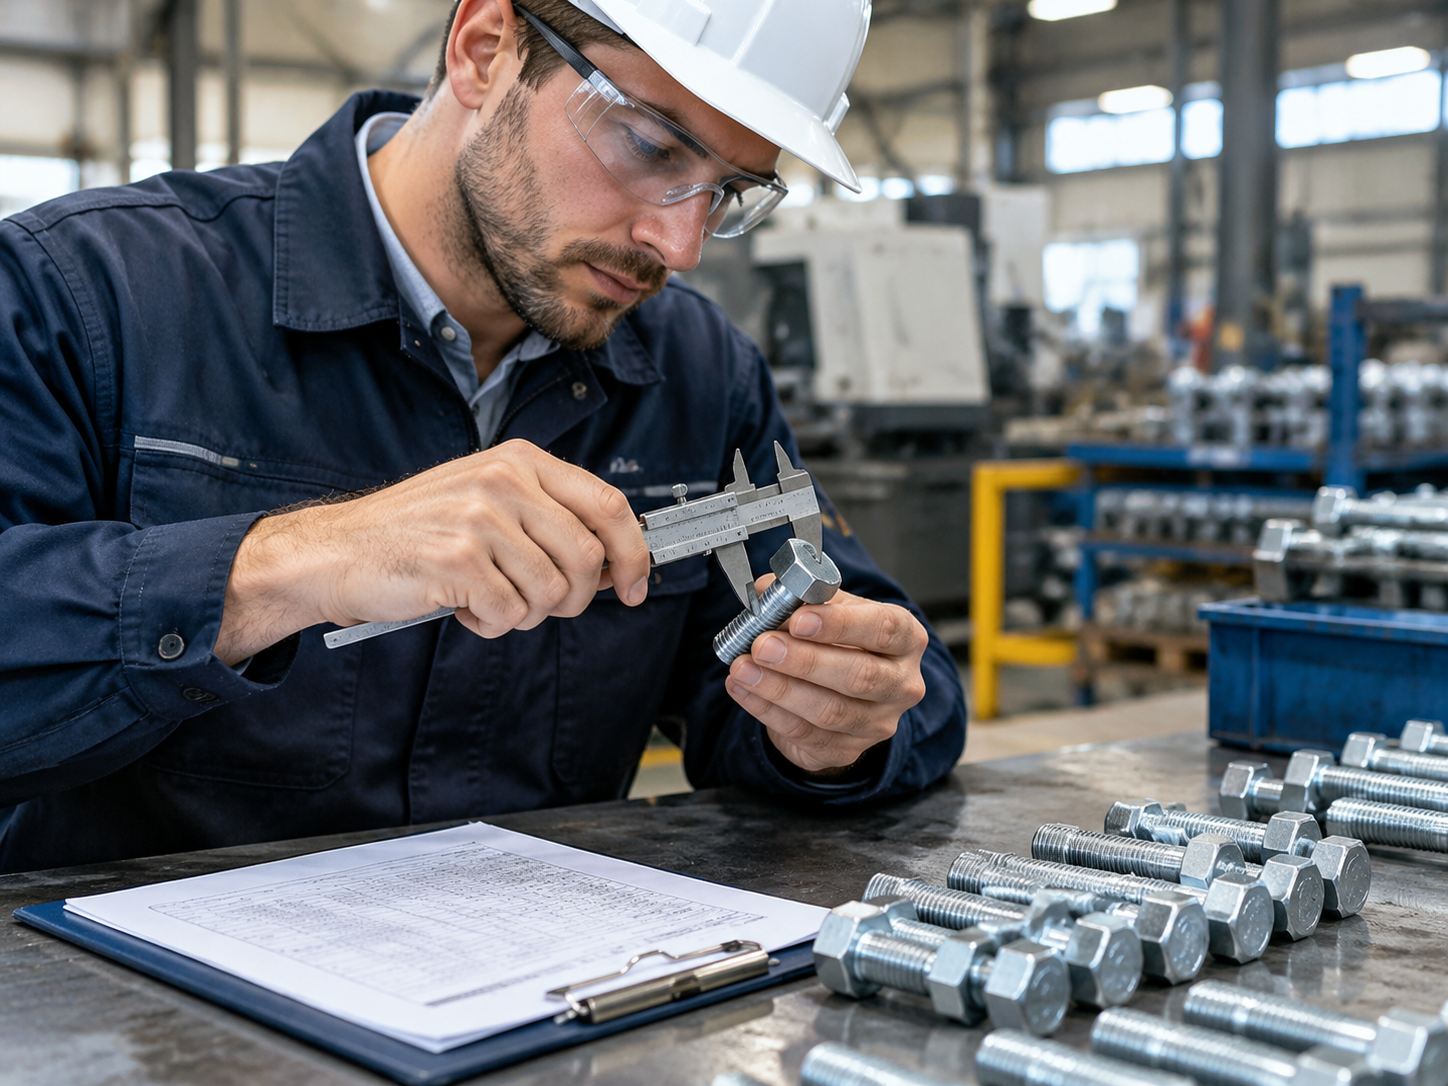
Este artículo gira en torno a seis etapas —definición de requisitos, solicitud de cotización, evaluación de proveedores, validación de muestras, producción en serie y mejora continua— para construir un ciclo cerrado de compras aplicable tanto a piezas estándar como no estándar, ayudando a los equipos de compras a convertir la experiencia en un proceso replicable.
I. Unificar primero las entradas de requisitos: hacer que la información de cotización sea comparable y ejecutable
La falta de uniformidad en la información de cotización es el punto de partida de todos los problemas posteriores. Se recomienda crear una plantilla de requisitos de compra que incluya al menos: nombre del producto, plano o norma aplicable, dimensiones, material, grado de resistencia, tratamiento superficial, cantidad, forma de embalaje, lugar de entrega y plazo objetivo. La función de la plantilla no es aumentar la carga de trabajo, sino permitir que distintos proveedores coticen bajo el mismo criterio y que el personal de compras pueda comparar horizontalmente.
Para tornillos, tuercas, pernos y espárragos, es necesario añadir información clave como especificación de rosca, tolerancias, tipo de cabeza, definición de longitud, relación de conjunto y entorno de uso. Por ejemplo, dentro de los pernos hexagonales, la rosca total frente a la parcial, la rosca gruesa frente a la fina y los distintos grados de resistencia implican diferencias evidentes de precio y de aplicación. Para sujetadores de acero inoxidable, pernos de alta resistencia, productos galvanizados en caliente, etc., deben especificarse la designación del material, los requisitos de prestaciones y la base de inspección, evitando descripciones coloquiales como "tornillo de acero inoxidable" o "perno de alta resistencia", que llevan al proveedor a cotizar la solución de menor costo.
Para el mecanizado de sujetadores no estándar o la fabricación de sujetadores especiales, deben proporcionarse planos en versión controlada, dimensiones clave, tolerancias, requisitos de muestras y registro de cambios. El número de versión del plano, la fecha de emisión y el contenido de los cambios deben ser rastreables; de lo contrario, es casi inevitable el conflicto entre un proveedor que produce según el plano antiguo y unas compras que inspeccionan según el plano nuevo.
Además, deben distinguirse la demanda prevista, el pedido de prueba y la demanda formal en serie, indicando el consumo anual, la cantidad por pedido y el rango de fluctuación de la demanda. La planificación de capacidad y el aprovisionamiento de materias primas del proveedor dependen de esta información; una descripción vaga de la demanda acabará convirtiéndose en riesgo de plazo de entrega.
II. Normalizar la solicitud y la cotización: reducir costos ocultos con un criterio uniforme
Enviar a los proveedores candidatos de sujetadores la misma versión de la documentación de cotización y fijar una fecha límite y un formato de respuesta uniformes es un requisito básico de esta etapa. "La misma versión" significa el mismo plano, la misma lista de normas y la misma tabla de cantidades, evitando que distintos proveedores reciban información diferente.
En la cotización debe exigirse el desglose de precio unitario, costos de moldes o ingeniería, embalaje, transporte, impuestos, condiciones de pago, cantidad mínima de pedido, plazo de entrega y validez de la oferta. Un método de compra que solo compara precios unitarios tiende a ignorar la amortización de moldes, las mejoras de embalaje, los costos de inspección y el costo financiero derivado de las condiciones de pago. Para compras transfronterizas como la exportación de pernos según norma estadounidense, también deben confirmarse la norma aplicable, los incoterms, los documentos de origen, el marcado del embalaje y la documentación exigida para la exportación; la omisión de estos aspectos puede generar costos adicionales en el despacho aduanero o en el despacho en el puerto de destino.
Al comparar debe atenderse al costo total de propiedad, no solo al precio unitario. Materiales, inspección, retrabajo, inventario y retrasos en la entrega pueden generar costos; especialmente en pernos de alta resistencia para uniones estructurales, la pérdida por paralización causada por un lote no conforme suele superar con creces la diferencia de precio unitario.
Se recomienda establecer una lista de aclaraciones de cotización para confirmar por escrito, punto por punto, los conflictos normativos, las dimensiones faltantes, los materiales alternativos y las condiciones de aceptación no especificadas. Los registros de aclaración deben archivarse junto con la documentación de cotización como base para pedidos y aceptaciones posteriores.
III. Evaluar y homologar proveedores: pasar de las credenciales a la capacidad de proceso
La evaluación de proveedores no debe quedarse en la licencia de actividad y los certificados de sistema, sino orientarse a la capacidad de proceso. Filtrar fabricantes de sujetadores según la categoría de producto y el riesgo del proyecto, verificando el alcance productivo, la gestión de calidad, la capacidad de inspección, la capacidad de producción, el historial de entregas y el mecanismo de trazabilidad, es el contenido central de la evaluación de homologación.
Para necesidades específicas, el enfoque de la evaluación debe diferenciarse. Por ejemplo, en fabricantes de pernos hexagonales, proveedores de pernos de brida o fábricas de pernos de carruaje, debe confirmarse si su proceso, equipos y capacidad de inspección correspondiente son adecuados; en productos como fabricantes de tuercas hexagonales pesadas o proveedores de tuercas de bloqueo, debe confirmarse especialmente el control dimensional, la validación de prestaciones y los requisitos de uso conjunto. Para necesidades como venta mayorista de anclajes de expansión, fabricantes de tornillos autorroscantes, proveedores de tornillos autotaladrantes o venta mayorista de tornillos de máquina, deben incorporarse a un directorio de proveedores por categoría, evitando evaluar solo por categoría genérica y que proveedores que "hacen de todo y nada con precisión" entren en categorías clave.
En proyectos de uniones estructurales puede prestarse especial atención a fabricantes de pernos de alta resistencia con control de proceso estable, confirmando si pueden producir según normas como ASTM F3125 Grade A325 y proporcionar certificados por lote. Estos sujetadores de acero al carbono de alta resistencia Heavy Hex Structural Bolt ASTM A325 se emplean ampliamente en estructuras de acero, puentes y naves industriales, y exigen una alta consistencia de material, tratamiento térmico y propiedades mecánicas; la capacidad de control de proceso del proveedor es más importante que el precio.
Para el montaje de maquinaria general y aplicaciones industriales comunes, el Hex Bolt IS 1363 (perno hexagonal) ofrece opciones de acero al carbono y acero inoxidable, y es adecuado para montaje mecánico y uso industrial general. Estos productos tienen alta frecuencia de compra y muchas especificaciones, por lo que es más apropiado gestionarlos mediante un directorio de proveedores por categoría y revisar periódicamente su consistencia dimensional y la calidad del tratamiento superficial.
Se recomienda establecer una tabla de puntuación con pesos según calidad, respuesta técnica, entrega, costo, riesgo y capacidad de mejora continua, conservando registros de auditoría y de acciones correctivas. Los resultados de la puntuación deben actualizarse periódicamente, en lugar de homologar una vez y reutilizar indefinidamente.
IV. Validación de muestras y prueba de producción: fijar los criterios clave antes de la producción en serie
En la etapa de muestras deben definirse la cantidad de muestras, el lote de muestras, los puntos de inspección, los criterios de aceptación y el plazo de respuesta. Cabe destacar especialmente que la aprobación de una muestra no debe equivaler automáticamente a la aprobación para producción en serie. La muestra puede ser el resultado de una selección cuidadosa, mientras que la producción en serie pone a prueba la estabilidad del proceso.
La validación de muestras debe verificar el certificado de material, dimensiones, rosca, propiedades mecánicas, tratamiento superficial, aspecto y aptitud de montaje, y determinar el muestreo o los ensayos adicionales según el riesgo de aplicación. Para proyectos de personalización de tornillos de cabeza hueca, mecanizado de sujetadores no estándar y fabricación OEM de sujetadores, debe exigirse al proveedor que confirme la versión del plano, la ruta de proceso y los puntos de control clave, y realizar, si es necesario, una prueba de producción en pequeño lote para observar la consistencia entre lotes consecutivos.
El montaje o una prueba en campo es un medio eficaz para validar el ajuste. Cuando se trate de uniones estructurales de alta resistencia, deben determinarse los ensayos y el modo de aceptación según la norma del proyecto, en lugar de aplicar los hábitos de aceptación de sujetadores comunes. El resultado de la confirmación de muestras, el tratamiento de desviaciones y la versión aprobada deben quedar registrados por escrito como base para la liberación del primer lote de producción en serie.
V. Gestión de producción en serie y entregas: integrar los requisitos de calidad en la ejecución del pedido
En la etapa de producción en serie, la clave de la gestión es consolidar los requisitos de calidad en la ejecución del pedido. La orden de compra debe especificar la versión del plano, la norma técnica, los requisitos de inspección, las etiquetas de embalaje, los lotes de entrega y las reglas de aprobación de cambios. Cuanto más concretas sean las cláusulas del pedido, menores serán las disputas posteriores.
Debe exigirse al proveedor información de trazabilidad por lote y especificar los requisitos de conservación de registros de materias primas, producción, inspección y expedición. Establecer mecanismos de confirmación de primera pieza, inspección en proceso, inspección de salida y retroalimentación de anomalías, fijando la frecuencia de inspección según el riesgo en proyectos clave. Hacer seguimiento del avance del pedido, la carga de capacidad, la preparación de materias primas y los hitos logísticos para identificar anticipadamente desviaciones de plazo resulta más eficaz que reclamar cuando vence el plazo.
Los proveedores exportadores de sujetadores deben colaborar en la confirmación de las marcas de las cajas, las listas de empaque, la documentación aduanera y los requisitos del cliente en destino, a fin de evitar problemas documentales o de identificación una vez que la mercancía llegue al puerto. En las compras transfronterizas, las pérdidas causadas por problemas de identificación del embalaje y de cumplimiento documental suelen ser más difíciles de remediar que los problemas de calidad del producto.
VI. Cierre de cambios y anomalías: evitar que los problemas pequeños se conviertan en riesgos por lotes
Sin aprobación, no se podrá modificar de manera arbitraria el material, el proceso, el molde, el lugar de producción, el tratamiento superficial ni los eslabones subcontratados. La gestión de cambios es el eslabón más fácil de pasar por alto en la compra de sujetadores y también el que más fácilmente genera riesgos por lotes. Una sustitución de material no confirmada puede provocar que el rendimiento de todo el lote no cumpla con los estándares.
Se debe establecer un proceso de tratamiento de productos no conformes, registrando el lote problemático, el alcance del impacto, las medidas temporales, el análisis de causa raíz, las acciones correctivas y los resultados de la reinspección. Se debe realizar una revisión periódica del desempeño de los proveedores de sujetadores, analizando la tasa de conformidad de las materias primas recibidas, la tasa de entrega puntual, el ciclo de cierre de quejas y los problemas recurrentes. Los problemas recurrentes son la señal que más merece atención, pues indican que las acciones correctivas no se han implementado realmente.
Establecer un mecanismo de revisión de cambios interdepartamental que involucre a ingeniería, compras, calidad y producción, para garantizar que la actualización de materiales sustitutos y ajustes de diseño se realice de forma sincronizada. Las pérdidas reales por devoluciones, retrabajos, paradas de línea y desabastecimiento deben incorporarse al desempeño del proveedor y al ajuste de la estrategia de compras, vinculando la evaluación de desempeño con los costos reales.
VII. Enfoques de estandarización según los distintos escenarios de compra
Los enfoques de estandarización no son los mismos en los distintos escenarios de compra; el equipo de compras debe formular estrategias de gestión diferenciadas por categoría.
- Compra por lotes de piezas estándar: enfocarse en unificar normas, especificaciones, unidades de empaque, estrategias de inventario y ciclos de reposición, para reducir las cotizaciones repetidas y las compras de emergencia.
- Fabricantes de pernos de alta resistencia o proyectos de conexión estructural: enfocarse en especificar claramente el grado, las normas aplicables, los certificados por lote y los requisitos de aceptación del proyecto; la versión de la norma debe verificarse punto por punto.
- Compra a fabricantes de sujetadores de acero inoxidable: enfocarse en confirmar el material, el entorno de uso, el estado superficial y las medidas de trazabilidad para evitar la mezcla de materiales, previniendo la mezcla de acero al carbono y acero inoxidable.
- Venta mayorista de pernos personalizados, piezas especiales y proyectos OEM: enfocarse en gestionar las versiones de los planos, la propiedad de los moldes, la aprobación de la primera pieza, los cambios y las estipulaciones sobre propiedad intelectual.
- Compras transfronterizas: enfocarse en coordinar las diferencias normativas, la identificación del embalaje, el cumplimiento documental, el margen de plazo de entrega y los riesgos del transporte.
Además, para categorías específicas como los proveedores de pernos galvanizados en caliente y las fábricas de tuercas de acero al carbono, también se deben establecer los puntos de inspección y los criterios de admisión correspondientes, en lugar de aplicar una plantilla uniforme.
VIII. Digitalización e indicadores de desempeño: optimización continua de los procesos
La implementación de la estandarización no puede prescindir del respaldo de datos. El uso de códigos de material unificados, bases de datos de especificaciones y expedientes de proveedores puede reducir los problemas de creación duplicada de registros y de criterios inconsistentes, haciendo que las cotizaciones históricas y los registros de calidad sean realmente consultables y comparables.
Se recomienda establecer indicadores como el tiempo de respuesta a las solicitudes de cotización, la tasa de integridad de las cotizaciones, la tasa de aprobación de muestras a la primera, la tasa de conformidad de las materias primas recibidas, la tasa de entrega puntual y el ciclo de cierre de anomalías. Consolidar las cotizaciones históricas, los registros de calidad y el desempeño de entrega como base para las decisiones de compra, e identificar a los proveedores aptos para la cooperación estratégica. Revisar periódicamente el inventario de seguridad, la previsión de demanda y los lotes de compra, equilibrando el riesgo de desabastecimiento y la ocupación de inventario.
Al actualizar la estrategia de compras en función de los cambios en la demanda del sector y los planes de proyecto, los datos de tendencias del mercado deben indicar la fuente y el criterio estadístico, evitando sustituir la evaluación de proveedores con cifras no verificadas. La función de los datos es auxiliar el juicio, no reemplazar la auditoría en sitio ni la validación de muestras.
Conclusión: construir una capacidad de compra estable mediante procesos de cierre
El núcleo de la compra estandarizada no es añadir formularios, sino garantizar que la demanda, la cotización, la validación, el pedido, la inspección y la mejora utilicen el mismo conjunto de reglas trazables. El valor del proceso radica en que, cuando cambia el personal, se cambia de proyecto o se sustituye el proveedor, la capacidad de compra no se reduzca a cero.
La empresa puede comenzar con un piloto en las categorías de tornillos, tuercas y pernos clave de alta frecuencia, y luego ampliarlo a piezas personalizadas, proyectos de exportación y más proveedores. Mediante la revisión continua del desempeño de los proveedores y del costo real de calidad, se puede mejorar gradualmente la eficiencia de compras, la estabilidad de la producción en serie y la certeza de la entrega, transformando realmente la compra de sujetadores de “comunicación repetida” en una capacidad organizacional replicable.

