Compra B2B de sujetadores automotrices: acortar los plazos de entrega con un sistema de cumplimiento ISO/DIN

Daniel
Con experiencia en la fabricación y venta de exportación de sujetadores, nos especializamos en pernos, tuercas, tornillos, tornillos autoperforantes, varillas completamente roscadas y soluciones de fijación personalizadas para aplicaciones en construcción, maquinaria, automoción e industria.
Empecemos por un pedido urgente añadido: cómo la compra B2B de fijaciones para automoción reduce el plazo de entrega un 30 % mediante un sistema de cumplimiento ISO/DIN
A las cuatro de la tarde, el planificador de producción de una fábrica de componentes de automoción recibe el aviso de un pedido adicional temporal de la planta de ensamblaje; toda la línea de montaje ya está programada y el consumo de materiales en los puestos supera ampliamente lo previsto. El equipo de compras descubre entonces que un lote de pernos de alta resistencia del proveedor originalpernosy las tuercastuercascomplementarias no pueden llegar a tiempo, mientras que en el almacén esostornillosque "parecen similares" nadie se atreve a aprobar porque el número de norma no está claro, faltan certificados de material y los requisitos de tratamiento superficial no son coherentes. No es un escenario aislado, sino un dilema típico que se repite en la compra B2B de fijaciones para automoción.
I. Un pedido urgente añadido que expone la "espera oculta" en la compra de fijaciones para automoción
La presión que genera un pedido urgente añadido nunca es única. Los compradores suelen tener que resolver en pocas horas: versiones de plano poco claras, gran variedad de especificaciones, estado de inventario poco transparente, certificados de material ausentes, criterios de inspección inconsistentes y cambios temporales en requisitos de embalaje y trazabilidad. La línea de producción espera material, el departamento de calidad espera documentos, el de ingeniería espera confirmación, el proveedor espera respuesta: cada eslabón espera, pero ninguno está realmente "produciendo".
La categoría de fijaciones tiene una particularidad: hay muchísimos tipos y una variedad enorme de especificaciones; tener existencias no equivale a poder usarlas en línea. Unpernoo unatuercano conformes pueden dejar todo un lote de material retenido en la zona de inspección pendiente e incluso paralizar toda la línea. Lo que realmente alarga el plazo de entrega no suele ser la fabricación en sí, sino las "esperas ocultas": confirmación de selección, verificación de normas, completar documentos de calidad, inspección de recepción y retrabajos por anomalías.
De aquí surge la idea central: establecer un sistema de cumplimiento ISO/DIN permite pasar de la comunicación de compras basada en confirmaciones repetidas a una invocación estandarizada, creando las condiciones para reducir el plazo de entrega un 30 %. No es un eslogan, sino un mecanismo desglosable, ejecutable y cuantificable.
II. En la compra urgente de fijaciones para automoción, por qué da más miedo "acertar la especificación y fallar la norma"
En el ámbito de la fabricación de automóviles y el montaje de componentes, que las dimensiones de la fijación encajen es solo el umbral más básico. Lo que realmente determina si puede entrar en línea es confirmar de forma simultánea la clase de propiedades, la designación del material, el estado de tratamiento térmico, el tipo de tratamiento superficial, los requisitos de par y la resistencia al aflojamiento. Acertar la especificación y fallar la norma suele ser más problemático que "no tener existencias", porque el material ya está en fábrica, pero no se puede usar.
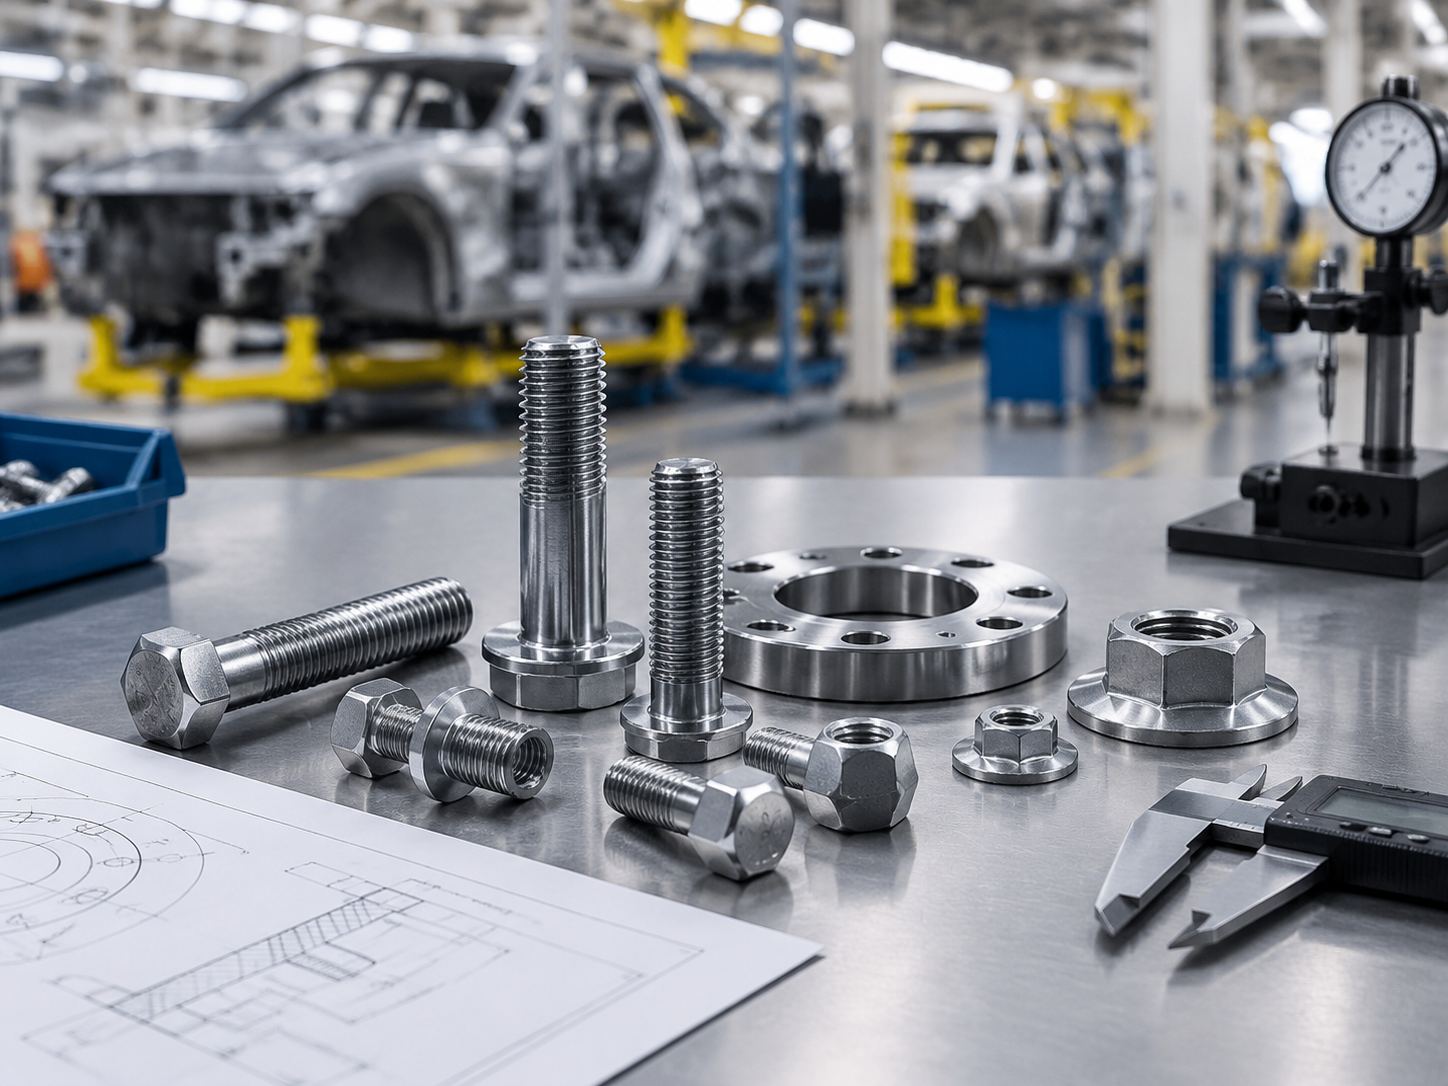
Entre los objetos de compra habituales figuran pernos hexagonales, pernos de brida, espárragos, tuercas de bloqueo, tornillos de cabeza hueca hexagonal y piezas especiales de fijación a medida, cada uno asociado a distintas uniones y riesgos de fallo. Por ejemplo, lospernos de bridaque soportan uniones estructurales críticas exigen una altísima consistencia del coeficiente de fricción y de la fuerza de pretensado; mientras que losespárragosempleados en sistemas de soporte prestan más atención al ajuste de rosca y al diseño antiaflojamiento.
Las normas ISO, DIN y los planos del cliente son complementarios: ISO/DIN aportan dimensiones y especificaciones técnicas generales, mientras que los planos del cliente pueden añadir requisitos especiales de material, recubrimiento, niebla salina, coeficiente de fricción, marcado y embalaje. Entre los errores frecuentes están: sustituir directamente tornillos y pernos de aspecto similar; pedir solo por diámetro nominal y longitud; ignorar diferencias de tolerancia de rosca, clase de resistencia o tratamiento superficial.
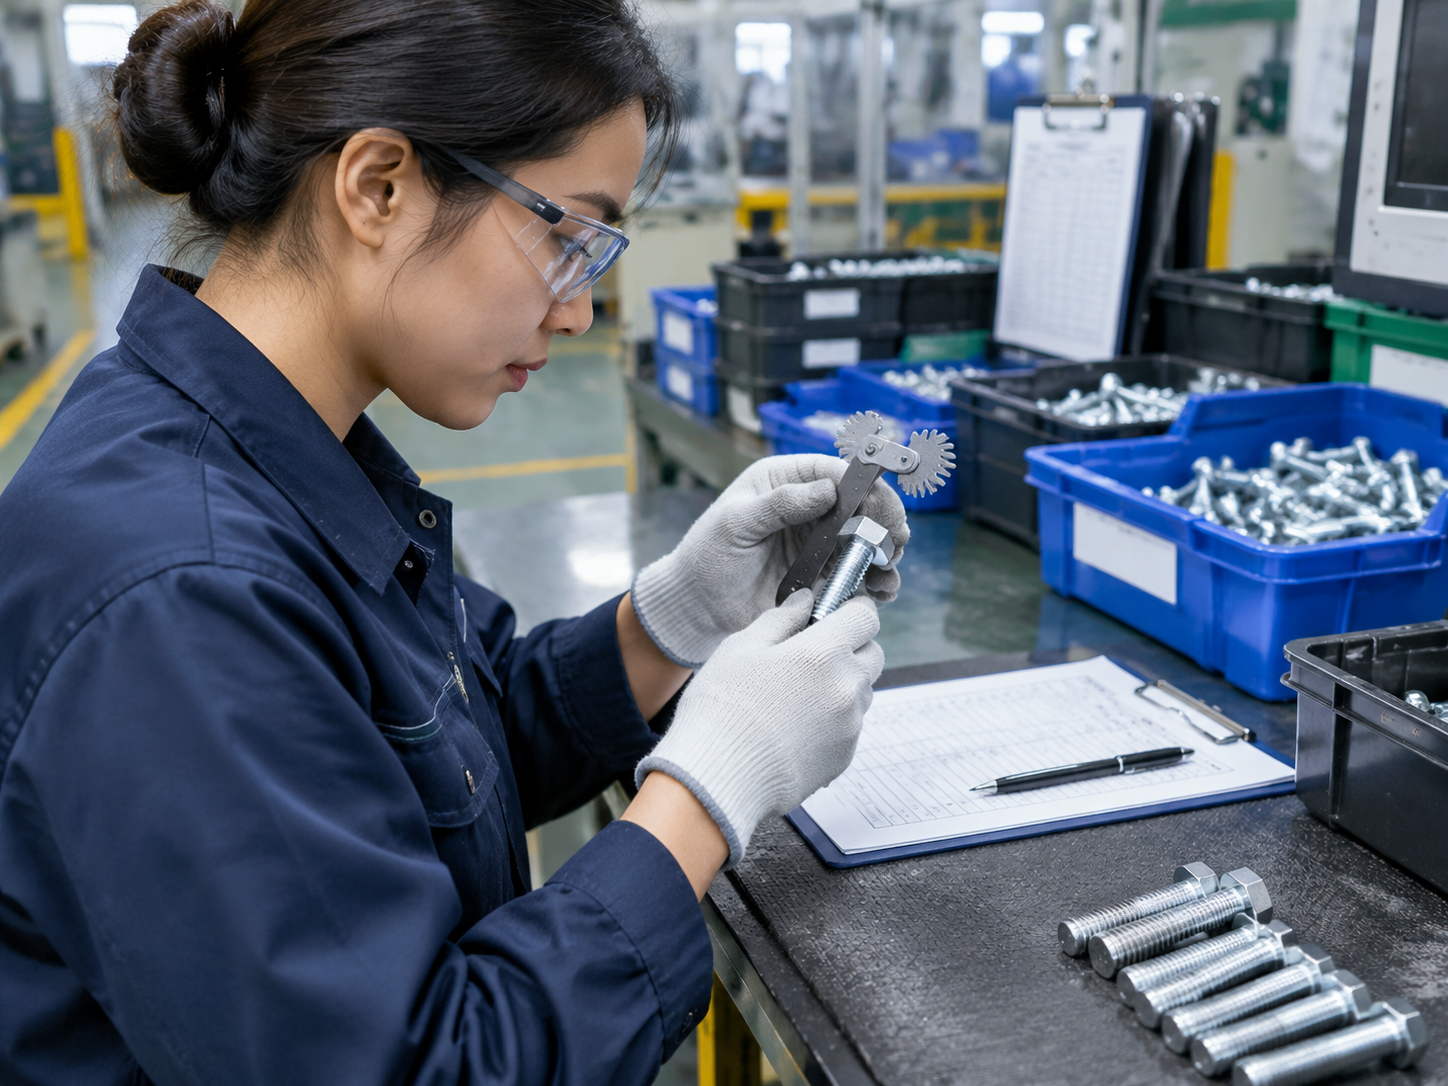
Cabe destacar especialmente que la rosca es la principal zona de carga de la fijación. Golpes, corrosión, rebabas y anomalías del recubrimiento en la rosca afectan a la eficiencia de montaje, la estabilidad de la fuerza de pretensado y la fiabilidad de uso posterior. Por eso el sistema de cumplimiento debe incluir la calidad de la rosca entre los puntos de inspección esenciales y no limitarse al aspecto exterior.
III. Comprimir el plazo de entrega con un sistema de cumplimiento ISO/DIN: de la "consulta manual" a la "liberación estandarizada"
El primer paso del sistema de cumplimiento es crear datos maestros de material estandarizados. Cada SKU de fijación registra de forma unificada el número de norma, la especificación, el paso de rosca, la clase de propiedades, el material, el tratamiento superficial, la dureza, la ubicación de uso y los límites de sustitución. Así, compras, ingeniería y calidad utilizan el mismo lenguaje, en lugar de interpretaciones propias de "más o menos igual".
El segundo paso es establecer la relación de correspondencia entre plano, norma y proceso. Por ejemplo, asociar productos como pernos hexagonales, pernos de brida y tuercas a las normas ISO/DIN aplicables y a los requisitos técnicos internos de la empresa, de modo que cada solicitud de cotización pueda citar directamente cláusulas normativas en lugar de describirlas repetidamente por correo.
El tercer paso es adelantar los requisitos de cumplimiento a la fase de solicitud y cotización. La RFQ de compras especifica de una vez la norma, la cantidad, el plazo de entrega, los puntos de inspección, los requisitos de certificados, el modo de embalaje y las reglas de trazabilidad de etiquetas. Tomemos como ejemplo lospernos hexagonalesPor ejemplo, si en la RFQ ya se especifican el grado de rendimiento, la tolerancia de rosca y los requisitos de recubrimiento, la cotización y la confirmación técnica del proveedor pueden quedar resueltas de una sola vez.
El cuarto paso es implementar el mecanismo de "liberación rápida de piezas estándar y revisión especializada de piezas especiales". Las piezas conformes dentro del catálogo pueden bloquearse rápidamente; los proyectos que impliquen mecanizado de sujetadores no estándar, personalización de sujetadores de forma especial o fabricación OEM de sujetadores entran en el proceso de revisión técnica. Este mecanismo de derivación evita que todos los materiales pasen por el mismo canal de aprobación, reservando así tiempo para los proyectos que realmente necesitan revisión.
El quinto paso es acortar la espera tras la llegada mediante reglas de inspección predefinidas. Las dimensiones críticas, los calibres pasa/no pasa de rosca, las propiedades mecánicas y los requisitos de recubrimiento o anticorrosión se definen de antemano, reduciendo las disputas improvisadas en la inspección de recepción. Cuando las reglas de inspección se acuerdan previamente, la liberación tras la llegada ya no depende de "quién tiene tiempo hoy para explicar la norma".
IV. Desglose de la reducción del 30 % en el plazo de entrega: de dónde se ahorra realmente el tiempo
Etapa de confirmación de necesidades: adoptar codificación estándar y plantillas de especificaciones para reducir las múltiples rondas de aclaraciones entre compras, ingeniería, calidad y proveedores. Una plantilla de especificaciones clara suele ahorrar dos o tres rondas de correos.
Etapa de emparejamiento con proveedores: filtrar fabricantes de sujetadores según su capacidad de producto, por ejemplo, fabricantes de pernos de alta resistencia, fabricantes de sujetadores de acero inoxidable, fábricas de tuercas de acero al carbono o proveedores de pernos de brida, en lugar de ordenarlos solo por precio. Emparejar mal al proveedor hace que todas las etapas posteriores paguen el precio.
Etapa de programación de producción: establecer inventario de seguridad, inventario de semielaborados o canales de programación rápida para tornillos, tuercas y pernos de alto grado de estandarización. La estrategia de inventario no es "almacenar más", sino "almacenar lo correcto".
Etapa de documentos de calidad: establecer como elementos entregados junto con la mercancía el certificado de material, los registros de tratamiento térmico, los informes de recubrimiento, los registros de inspección dimensional y los documentos de trazabilidad por lote, evitando completar documentación tras la llegada. Que los documentos acompañen a la mercancía es uno de los medios más directos para comprimir el tiempo de espera.
Etapa de inspección y entrada en almacén: liberar rápidamente sobre la base de un plan de muestreo predefinido y criterios de aceptación, reduciendo el tiempo de espera de inspección causado por interpretaciones inconsistentes de las normas.
Cabe señalar que "reducir un 30 %" debe tomarse como un objetivo de mejora cuantificable, no como una cifra comprometida. Las empresas deben tomar como línea base su propio ciclo histórico de compras y medir por separado los tiempos de cotización, muestreo, producción, transporte, inspección y gestión de excepciones para saber de dónde se ahorra realmente el tiempo.
V. Proceso práctico para pedidos urgentes intercalados: qué información debe presentar el comprador
Especificaciones básicas: nombre del producto, número de norma, diámetro, longitud, paso de rosca, tipo de cabeza o dimensiones de brida, longitud de rosca y cantidad. Cuanto más completa sea esta información, más rápida será la respuesta del proveedor.
Requisitos de rendimiento: grado de resistencia, designación del material, estado de tratamiento térmico, requisitos de dureza, requisitos de par o fuerza de pretensado y si se necesita estructura antiaflojamiento. Paratuercas de bloqueoeste tipo de productos, la confirmación del rendimiento antiaflojamiento es especialmente crítica.
Requisitos superficiales y ambientales: pavonado en negro, galvanizado, Dacromet, recubrimiento de zinc-aluminio, galvanizado en caliente o soluciones de sujetadores de acero inoxidable; especificar los requisitos de resistencia a la corrosión, niebla salina y apariencia. Los proveedores de pernos galvanizados en caliente deben confirmar de antemano el espesor del recubrimiento y las normas de adherencia en este tipo de necesidades.
Requisitos de calidad y trazabilidad: si se necesita certificado de material, ensayos de terceros, documentación PPAP, declaraciones RoHS/REACH, etiquetas de lote y lista de embalaje.
Requisitos de entrega: fecha objetivo de llegada, cantidades por lote, lugar de recepción, especificaciones de embalaje y si se requiere envasado por puesto de trabajo o por kit.
Para proyectos de personalización de tornillos de cabeza hexagonal interior, venta al por mayor de pernos personalizados y mecanizado de sujetadores no estándar, se recomienda proporcionar simultáneamente planos 2D, modelos 3D, muestras y tolerancias de dimensiones críticas. Cuanto más se adelante la información, más fluida será la revisión.
VI. Cómo evaluar a los proveedores de sujetadores: no solo el precio, sino también la "capacidad de entrega urgente"
Evaluar la capacidad de cobertura de normas del proveedor: si puede suministrar de forma estable piezas estándar ISO/DIN y si conoce los requisitos de control de calidad del sector automotriz para pernos, tuercas y espárragos.
Evaluar la capacidad de fabricación y coordinación: si el fabricante de sujetadores cuenta con capacidad coordinada de encabezado en frío, roscado, tratamiento térmico, tratamiento superficial, clasificación, embalaje y ensayos de terceros. Una cadena de procesos completa significa poder localizar y remediar rápidamente las anomalías.
Evaluar la transparencia de inventario y capacidad: si el proveedor puede proporcionar información en tiempo real sobre existencias, producción en curso, materias primas y capacidad disponible para pedidos intercalados. La transparencia de la información es la premisa para que un pedido urgente intercalado pueda llevarse a cabo.
Evaluar la capacidad de trazabilidad de calidad: si puede rastrearse por colada, lote de tratamiento térmico, lote de tratamiento superficial y lote de embalaje, y proporcionar rápidamente documentación de calidad completa.
Evaluar el mecanismo de respuesta ante anomalías: si existen procesos de aislamiento, reinspección, reposición y acciones correctivas y preventivas cuando se producen daños de rosca, corrosión, mezcla de materiales, desviaciones dimensionales o errores en las etiquetas de embalaje.
Para operaciones transfronterizas como la exportación de pernos según normas estadounidenses o proveedores de exportación de sujetadores, también deben verificarse la conversión de normas, el idioma de los documentos, las especificaciones de embalaje y los requisitos de cumplimiento del destino. El riesgo de cumplimiento en compras transfronterizas suele ser más oculto que en las compras nacionales.
VII. Marco de revisión de casos: cómo evitar paradas de línea con un reabastecimiento urgente de un lote de pernos de brida
Establecer el contexto del caso: una empresa de componentes de automoción, debido a una desviación en la previsión de demanda, necesita reabastecer urgentemente un lote de pernos de brida y tuercas complementarias con un grado de rendimiento y tratamiento superficial especificados.
Estado inicial del problema: la información original de compra solo incluía especificaciones y cantidad, y carecía de normas claras, requisitos de recubrimiento, lista de documentos de calidad y reglas de etiquetado de embalaje.
Acción de solución uno: los departamentos de compras, ingeniería y calidad completan el bloqueo de parámetros críticos según las normas ISO/DIN y los planos del cliente, y forman una hoja de confirmación técnica unificada.
Acción de solución 2: el proveedor evalúa la ruta de suministro en el orden de "producto terminado en inventario — semielaborado modificable — programación rápida de producción", y al mismo tiempo confirma los documentos de calidad del lote.
Acción de solución 3: adoptar el esquema previamente acordado de inspección de puntos críticos y aceptación rápida; tras la llegada, completar directamente el muestreo, el ingreso a almacén y la distribución a los puestos de trabajo.
Indicadores de revisión: comparar antes y después de la optimización el tiempo de confirmación de la demanda, el tiempo de respuesta del proveedor, el tiempo de preparación de la producción, la tasa de integridad documental, el tiempo de liberación de materiales entrantes y el riesgo de parada de línea.
Conclusión del caso: la mejora del plazo de entrega no depende de que un solo proveedor acelere el pedido, sino de la coordinación entre los estándares de compra, la capacidad del proveedor y las reglas de liberación de calidad.
VIII. Evitar que la "aceleración se convierta en retrabajo": seis controles de riesgo en la compra de sujetadores automotrices
Prohibir sustituciones sin confirmación de ingeniería: los pernos con diferentes normas, grados de resistencia, recubrimientos o tolerancias de rosca no deben sustituirse solo por tener una apariencia similar.
Prevenir y controlar con especial atención la mezcla de materiales: los tornillos y tuercas de apariencia idéntica pero distinto nivel de rendimiento deben usar embalaje independiente, etiquetado claro y aislamiento por lote.
Controlar estrictamente la calidad de la rosca: verificar roscas cruzadas, roscas faltantes, aplastamientos, rebabas, corrosión y los resultados de los calibres pasa/no pasa, para evitar atascos en el montaje o fallos de la fuerza de pretensado.
Comprobar la compatibilidad del tratamiento superficial: evitar retrabajos por espesor de recubrimiento, riesgo de fragilización por hidrógeno, coeficiente de fricción o resistencia a la corrosión que no cumplan los requisitos.
Definir claramente los requisitos de protección del embalaje: evitar golpes, humedad y óxido durante el transporte; en especial, los pernos de alta resistencia y las tuercas de precisión deben evitar daños en la rosca.
Conservar una cadena de trazabilidad completa: desde la materia prima, la fabricación, el tratamiento térmico y el tratamiento superficial hasta el lote de envío, todo debe ser rastreable, para proporcionar una base de localización rápida ante anomalías de calidad.
IX. Lista de implementación para los responsables de compras B2B: establecer un mecanismo de entrega rápida replicable
Establecer una lista de sujetadores de clase A/B/C: la clase A son piezas con alto riesgo de parada de línea y sensibles al plazo de entrega; la clase B son piezas estándar de uso común; la clase C son piezas de baja frecuencia o personalizadas; y asignar diferentes estrategias de inventario y aprobación.
Crear una biblioteca de selección conforme para tornillos, tuercas, pernos hexagonales y pernos de brida de alta frecuencia, unificando el número de norma, el grado de rendimiento, el tratamiento superficial y la información de proveedores preferentes.
Firmar un SLA de entrega de emergencia con los proveedores clave de sujetadores, especificando el tiempo de respuesta, el compromiso de inventario, la vigencia de los documentos de calidad, el mecanismo de reposición y la responsabilidad en la gestión de anomalías.
Revisar mensualmente el ciclo de compra: identificar los puntos de espera recurrentes, como confirmación técnica, completado de documentos, disputas de inspección, retrasos de transporte y errores de embalaje.
Incorporar conjuntamente el desempeño de entrega y el desempeño de calidad en la evaluación de proveedores, para evitar buscar solo precios bajos a corto plazo o capacidad de aceleración puntual.
Llamado a la acción final: antes del próximo pedido urgente, completar primero la revisión de normas ISO/DIN de los sujetadores clave, la gobernanza de los códigos de material y el inventario de capacidades de los proveedores. La verdadera capacidad de entrega rápida no se obtiene con aceleraciones temporales, sino que se construye día a día con un sistema de cumplimiento normativo.

