Leitfaden zur Exportkonformität von Schrauben nach US-Norm: von der Normbestätigung bis zur Freigabe der Verpackung

Daniel
Mit Erfahrung in der Herstellung von Verbindungselementen und im Exportvertrieb sind wir auf Schrauben, Muttern, Bolzen, selbstbohrende Schrauben, Gewindestangen und kundenspezifische Befestigungslösungen für Bauwesen, Maschinenbau, Automobilindustrie und industrielle Anwendungen spezialisiert.
Von der Rückgabeanzeige: Warum wurden Schrauben trotz termingerechter Lieferung zurückgewiesen?
Bei einem Auftrag über Sechskantschrauben für den US-Markt schloss die Fabrik die Produktion planmäßig ab, der Spediteur verlud die Container fristgerecht, und die Container verließen den Hafen ordnungsgemäß. Als die Ware jedoch im Bestimmungshafen ankam, stellte der Käufer bei der Warenprüfung Probleme fest: Die tatsächlichen Parameter wichen von den Beschaffungsanforderungen ab, und auch die beigefügten Prüfunterlagen und Etiketteninformationen stimmten nicht überein. Infolgedessen wurden die Container vorläufig zurückgehalten, und für einen Teil der Ware wurde Rückgabe oder Nacharbeit verlangt.
Für Exportunternehmen besteht der Preis solcher Fälle nicht nur im Kaufpreis einiger Tonnen Schrauben. Hin- und Rückfracht, Hafeneinlagerungskosten, Kosten für Nacharbeit oder Neuanfertigung sowie das Risiko von Schadensersatzforderungen wegen Lieferverzugs summieren sich oft und übersteigen den Gewinn des Auftrags bei Weitem. Noch frustrierender ist, dass das Problem meist nicht darin liegt, ob überhaupt produziert wurde, sondern darin, ob nach ein und demselben Anforderungssatz produziert, geprüft und nachgewiesen wurde. Der Käufer versteht die Anforderungen nach einem Standard, die Fabrik handelt nach einer anderen Gewohnheit, und die Abweichung dazwischen wird vor dem Verpacken nicht entdeckt und tritt erst im Bestimmungshafen zutage.
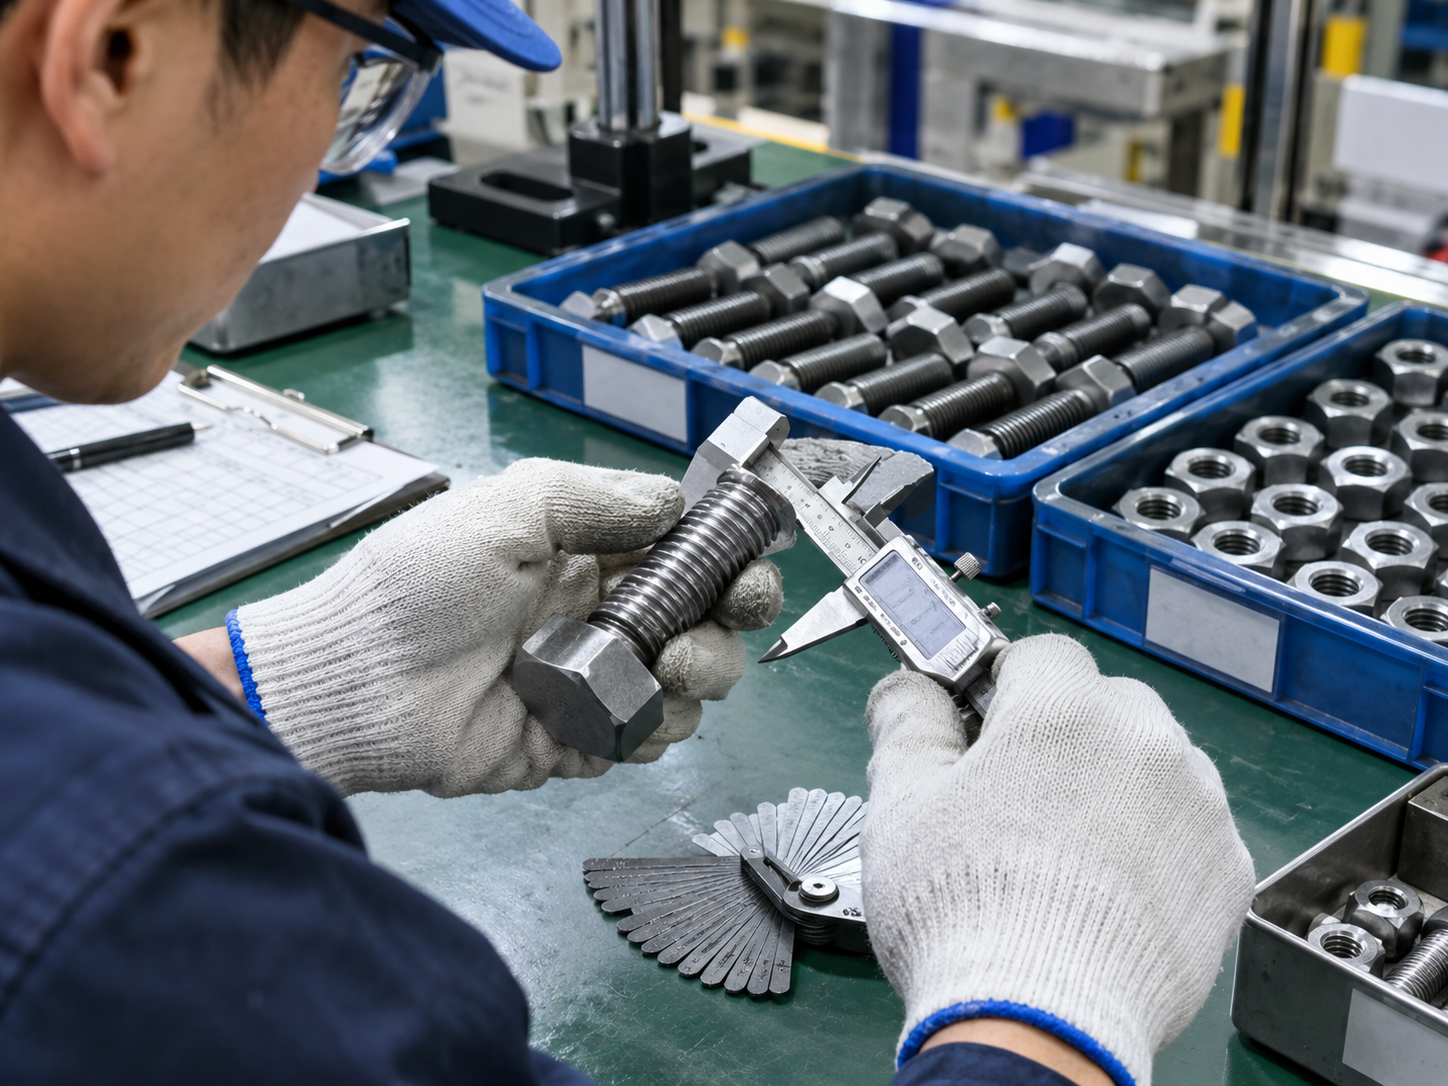
Dieser Artikel nimmt diesen Exportauftrag für Schrauben nach US-Norm als Leitfaden und entschlüsselt Schritt für Schritt die Konformitätshürden wie Norm, Festigkeitsklasse, Abmessungen, Werkstoff, Oberflächenbehandlung, Prüfunterlagen sowie Verpackung und Kennzeichnung, um Exportunternehmen zu helfen, Probleme bereits vor dem Verpacken abzufangen.
Erste Hürde: Zunächst klären, was „US-Norm“ eigentlich bedeutet
„Schrauben nach US-Norm“ ist keine einzelne Spezifikation. Es kann sich auf unterschiedliche anzuwendende Normen, unterschiedliche Produkttypen, unterschiedliche Festigkeitsklassen und Abmessungsreihen beziehen, und selbst zwischen verschiedenen Versionen derselben Norm gibt es Unterschiede. Wenn im Auftrag nur „US-Norm“ steht, bedeutet das faktisch, dass die technischen Anforderungen nicht bestätigt wurden.
Nehmen wir hochfeste Verbindungselemente für den Bau: Die betreffenden Normensysteme enthalten klare Festlegungen zu Schraubenformen, Werkstoffen, mechanischen Eigenschaften und Prüfverfahren; gängige Klassen wie A325 gehören zu diesem System. Exportunternehmen dürfen die anzuwendenden Anforderungen nicht allein anhand alter Bezeichnungen, branchenüblicher Trivialnamen oder mündlicher Abkürzungen beurteilen und erst recht nicht gewöhnliche Schrauben oder Muttern einfach als Verbindungselemente für den Bau liefern.
In der Praxis sollten Zeichnung, Bestellauftrag und technische Vereinbarung gemeinsam abgeglichen werden: Handelt es sich um Sechskantschrauben oder um schwere Sechskantkopf-Ausführungen, passen Klasse und Ausführung der zugehörigen Muttern, ist die Abmessungsreihe zöllig oder metrisch, und welche Normversion wird als Abnahmegrundlage zitiert? Nehmen wir schwere Sechskant-Strukturbolzen: Diese Produkte werden üblicherweise für Verbindungsknoten in Stahlkonstruktionen, Brücken und Industriebauten verwendet und stellen klare Anforderungen an Materialfestigkeit, Kopfabmessungen und Zubehörteile; äußerlich ähneln sie gewöhnlichen Sechskantschrauben, ihre Leistungspositionierung ist jedoch völlig anders, und sie dürfen nicht vermischt werden.
Es wird empfohlen, dass Käufer und Verkäufer bereits vor Angebot und Musterfertigung die Normversion und die Abnahmegrundlage bestätigen und klar festhalten, „nach welcher Norm, welche Prüfpunkte und anhand welches Dokuments entschieden wird“; dies ist die Grundlage für alle nachfolgenden Schritte.
Zweite Hürde: Festigkeitsklasse und Zubehörteile dürfen nicht nur „ungefähr gleich aussehen“
Hochfeste Schrauben sehen einander sehr ähnlich, entscheidend ist jedoch, ob Werkstoff, Wärmebehandlungsverfahren und mechanische Eigenschaften die im Auftrag festgelegte Klasse erfüllen. Bei gleicher Sechskantkopf-Form können sich gewöhnliche Schrauben aus Kohlenstoffstahl und hochfeste Strukturbolzen bei Kennwerten wie Zugfestigkeit, Härte und Bruchdehnung um eine Klasse unterscheiden; das ist mit bloßem Auge nicht zu beurteilen, und „das haben wir schon immer so gemacht“ kann die Prüfung nicht ersetzen.
Auch Zubehörteile werden leicht übersehen. Klasse, Gewindespezifikation und Montageanforderungen von Schraube und Mutter müssen als Satz bestätigt werden; eine Einzelprüfung kann bestanden sein, während die Kombination dennoch nicht den Anforderungen entspricht. Beispielsweise kann bei einer hochfesten Schraube mit einer Mutter niedrigerer Klasse die Montage zu Gewindeüberdrehen oder unzureichender Vorspannkraft führen; umgekehrt kann eine zu hoch eingestufte Mutter bei nicht passender Schraube ebenfalls Montageanomalien verursachen. Daher sollte im Auftrag die Zuordnung von Schraube und Mutter eindeutig festgelegt werden, statt sie getrennt zu bestellen und getrennt abzunehmen.
Für andere Produkte wie Stehbolzen und Flanschschrauben sind die jeweiligen Zeichnungen und Normen Punkt für Punkt zu bestätigen; Prüfergebnisse für eine Produktkategorie dürfen nicht auf alle Verbindungselemente übertragen werden. Bei Bedarf sind nach Vereinbarung Prüfungen der mechanischen Eigenschaften, Härte, chemischen Zusammensetzung oder anderer anwendbarer Punkte durchzuführen, und in der technischen Vereinbarung sind Stichprobenplan und Entscheidungsregeln klar festzulegen, um Streitigkeiten nach dem Versand wegen „uneinheitlicher Prüfmethoden“ zu vermeiden.
Dritte Hürde: Abmessungen, Gewinde und Oberflächenbehandlung sind häufige Rückgabepunkte
Abmessungsprobleme machen einen hohen Anteil der Rückgabegründe aus; am häufigsten ist die Vermischung von US-Maßen und metrischen Maßen. Nenndurchmesser, Länge, Schlüsselweite des Kopfes, Gewindereihe und Toleranzen – wenn auch nur eine Angabe nicht passt, kann die Montage vor Ort unmöglich werden. Bei der Ausführung von Stahlkonstruktionen vor Ort kann eine Charge bereits als unbrauchbar eingestuft werden, wenn die Schraube nicht durch das Loch passt oder die Mutter nicht bis zum Anschlag aufgeschraubt werden kann.
Gewindeform, Gewinderichtung und Anforderungen an die Lehrenabnahme müssen ebenfalls vorab bestätigt und die Passung von Schraube und Mutter sichergestellt werden. Wenn der Käufer eine Abnahme mit Gewindelehren vorschreibt, muss die Fabrik diese bei der Versandprüfung tatsächlich durchführen und nicht nur eine Sichtprüfung vornehmen.
Die Oberflächenbehandlung muss mit der Auftragsvereinbarung übereinstimmen. Beschichtungsverfahren und Feuerverzinkung unterscheiden sich deutlich hinsichtlich Schichtdicke, Aussehen und Auswirkungen auf die Passung von Außengewinden; bei dickeren Feuerverzinkungsschichten können Passungsspiele vorzusehen oder Nachbehandlungen erforderlich sein. Bei Produkten wie Edelstahl-Verbindungselementen und Muttern aus Kohlenstoffstahl sind Werkstoff- und Oberflächenanforderungen jeweils getrennt zu prüfen; pauschale Beschreibungen wie „Rostschutzbehandlung“ dürfen konkrete technische Bedingungen nicht ersetzen. Bei Aufträgen mit Anforderungen an Salzsprühtests oder Schichtdicke sind zudem Prüfverfahren und Bewertungsmaßstäbe zu bestätigen.
Vierte Hürde: Dokumente, Rückverfolgbarkeit und Kennzeichnung müssen mit der Ware übereinstimmen
Bei der Warenprüfung im Bestimmungshafen sieht sich der Käufer üblicherweise zuerst die Dokumente und dann die Ware an. Werkstoffzeugnisse, Prüfberichte, Chargenaufzeichnungen und gegebenenfalls erforderliche Dokumente Dritter – der konkrete Umfang richtet sich nach der Vereinbarung des Käufers und der anwendbaren Norm. Das Problem bei Dokumenten liegt oft nicht darin, ob sie vorhanden sind, sondern ob sie zusammenpassen.
Punkt für Punkt abzugleichen ist: ob Werkstoffbezeichnung, Klasse, Spezifikation, Charge und Menge in den Berichten mit der Packliste und den Etiketten auf der Ware übereinstimmen; ob Kopfmarkierung, Verpackungsetiketten und Kistenaufschriften den Vereinbarungen entsprechen; ob die Charge rückverfolgbar ist und ob verschiedene Chargen gemischt und dennoch mit einem gemeinsamen Bericht versehen wurden.
An dieser Stelle sei betont: Mehr Dokumente sind nicht automatisch besser. Entscheidend ist, dass der Inhalt wahrheitsgemäß, anwendbar und untereinander konsistent ist. Wird eine allgemeine Vorlage als Konformitätsnachweis für die betreffende Charge verwendet, werden die Probleme erst recht größer, sobald der Käufer die Produktionsaufzeichnungen nachprüft oder eine Überprüfung durch Dritte verlangt. Für Exporteure von Verbindungselementen ist die Dokumentenverwaltung selbst Teil der Prozessbeherrschung.
Fünfte Hürde: Die letzte Kontrolle vor dem Verpacken – Verpackung und Mischladungen dürfen die Konformität nicht zunichtemachen
Viele Konformitätsprobleme entstehen nicht in der Produktion, sondern beim Kommissionieren und Verpacken im Lager. Werden Schrauben und Muttern unterschiedlicher Spezifikation, Klasse und Oberflächenbehandlung in denselben Karton oder auf dieselbe Palette gemischt, Etiketten falsch angebracht, Mengen zu kurz geliefert oder Chargen vermischt, verlieren alle vorherigen Prüfungen ihren Sinn.
Es wird empfohlen, nach Spezifikation, Klasse, Oberflächenbehandlung und Charge getrennt zu verpacken, Etiketten der Innen- und Außenverpackung, Mengen sowie Netto- und Bruttogewicht Punkt für Punkt mit der Packliste abzugleichen und zugleich zu prüfen, ob Feuchtigkeits-, Rostschutz- und Transportschutz den Auftragsanforderungen entsprechen. Bei Seeaufträgen sind insbesondere die Auswahl des Rostschutzöls und die Dichtheit der Verpackung zu bestätigen.
Noch wirksamer ist eine Checkliste für die Kontrolle vor dem Versand: technische Auftragsbedingungen, Prüfergebnisse, Kennzeichnung, Dokumente, Verpackung und Verpackungsfotos Punkt für Punkt bestätigen und archivieren. Bei Eilaufträgen oder Sammelcontainer-Aufträgen mit vielen Sorten ist eine unabhängige Gegenprüfung einzuplanen, um die Wahrscheinlichkeit von Kommissionier- und Etikettierungsfehlern im Lager zu verringern. Diese Maßnahmen wirken kleinteilig, doch genau sie entscheiden darüber, ob die Container nach Ankunft im Hafen reibungslos freigegeben werden.
Ein umsetzbarer Konformitätsprozess für den Export von Schrauben nach US-Norm
Werden die genannten Hürden aneinandergereiht, ergibt sich ein geschlossener Prozess von der Auftragsannahme bis zum Kundendienst:
- Phase der Auftragsannahme:Norm, Klasse, Abmessungen, Werkstoff, Oberflächenbehandlung, Abnahmeverfahren und Dokumentenanforderungen in die technische Vereinbarung aufnehmen; Zeichnungsversion und Auftragsversion müssen übereinstimmen.
- Phase der Produktion:Rohmaterialien, Bearbeitung, Wärmebehandlung und Prüfinformationen chargenweise dokumentieren; bei Abweichungen unverzüglich eine schriftliche Bestätigung des Kunden einholen und keine Materialien eigenmächtig ersetzen oder Prozesse ändern.
- Versandphase:Erst nach Abschluss der Maß- und Leistungsprüfung, der Kreuzprüfung der Dokumente, der Etikettenkontrolle und der Verpackungskontrolle freigeben; an kritischen Punkten Fotos und Aufzeichnungen aufbewahren.
- After-Sales-Phase:Bestellversionen, Musterfreigaben, Prüfaufzeichnungen und Versandunterlagen aufbewahren, um Käuferbeanstandungen bearbeiten und Chargen zurückverfolgen zu können.
Dieser Prozess ist nicht komplex; schwierig ist, jeden Schritt tatsächlich umzusetzen und dies über verschiedene Produktlinien hinweg konsistent zu halten. Für ein Werk, das gleichzeitig Sechskantschrauben, Flanschschrauben, Stehbolzen und Muttern fertigt, empfiehlt es sich, je Produktkategorie separate Checklisten zu führen, um zu vermeiden, dass eine einzige Vorlage für alle Aufträge verwendet wird.
Auswahl eines Verbindungselemente-Partners: Prozesskontrolle ist wichtiger als ein niedriger Preis
Bei der Bewertung eines Verbindungselemente-Herstellers oder -Lieferanten ist der Preis nur ein Aspekt. Wichtiger sind die Genauigkeit bei der Normenidentifikation, die Vollständigkeit der Chargenrückverfolgbarkeit, die Verlässlichkeit der Prüffähigkeiten sowie die tatsächlichen Abläufe im Exportdokumentenmanagement. Diese Fähigkeiten sind im Angebot nicht erkennbar, entscheiden aber unmittelbar darüber, ob ein Auftrag reibungslos geliefert werden kann.
Für verschiedene Produktkategorien kann jeweils gesondert geprüft werden. Bei der Bewertung eines Sechskantschrauben-Herstellers liegt der Schwerpunkt beispielsweise auf den Materialeingangsaufzeichnungen, der Wärmebehandlungskontrolle und der mechanischen Eigenschaftsprüfung; bei einem Flanschschrauben-Lieferanten auf den Abmessungen der Flanschfläche und den Anbaubedingungen; bei einem Hersteller schwerer Sechskantmuttern auf der Übereinstimmung der Festigkeitsklassen und der Abnahmefähigkeit mit Gewindelehrdornen. Die Prüfung von Anlagen, Messmitteln und Qualitätsaufzeichnungen ist aussagekräftiger als die bloße Einsicht in Werbekataloge.
Ob Edelstahl-Verbindungselemente, Sicherungsmuttern, kundenspezifische Innensechskantschrauben, kundenspezifische Sonderform-Verbindungselemente oder die Fertigung von Nichtnorm-Verbindungselementen beschafft werden: Zunächst sind die Zeichnungsversion und die Abnahmekriterien zu bestätigen, bevor über Preis und Lieferzeit gesprochen wird. Bei Aufträgen zur Großhandelslieferung kundenspezifischer Schrauben darf der Schritt der Musterfreigabe insbesondere nicht übersprungen werden; der Inhalt der Musterfreigabe ist schriftlich festzuhalten und dient als Grundlage für die Serienabnahme.
Die Käufer seien außerdem darauf hingewiesen: Stichwörter wie Großhandel mit Spreizdübeln, Hersteller von selbstschneidenden Schrauben, Lieferant von Bohrschrauben und Großhandel mit Maschinenschrauben stehen für unterschiedliche Produktanforderungen und Anwendungsszenarien und dürfen nicht mit den Konformitätsanforderungen für hochfeste Verbindungselemente für den konstruktiven Einsatz vermischt werden. Ebenso unterscheiden sich die Kompetenzschwerpunkte eines Herstellers von Wagenradschrauben und eines Herstellers von Edelstahl-Verbindungselementen. Bei der Wahl eines Partners mit Erfahrung in der Auftragsfertigung (OEM) von Verbindungselementen oder in der Exportlieferung von Verbindungselementen sollte verlangt werden, dass er Änderungsmanagement, Musterfreigabe und Verantwortlichkeit für die Versandprüfung klar benennt und die Verantwortungsgrenzen in den Vertrag aufnimmt.
Fazit: Dass ein Container reibungslos die Zollabfertigung passiert, beruht auf der Konsistenz von der Bestellung bis zu den Dokumenten
Zurück zu dem am Anfang erwähnten zurückgewiesenen Container: Selten hat das Problem nur eine einzige Ursache. Abweichendes Normenverständnis, nicht übereinstimmende physische Parameter, unpassende Zubehörteile, inkonsistente Dokumente oder Kennzeichnungen – ein Problem an jedem dieser Punkte kann dazu führen, dass ein Auftrag an der Konformität scheitert. Zudem hängen diese Punkte miteinander zusammen: Ist die Norm nicht klar bestätigt, fehlt der Prüfung die Grundlage; sind die Prüfaufzeichnungen unvollständig, können die Dokumente sich nicht selbst belegen; stimmen Dokumente und Ware nicht überein, hilft auch eine noch so ordnungsgemäße Verpackung nichts.
Für Exportunternehmen lautet eine praktikable Handlungsempfehlung: Zuerst die technischen Anforderungen klar formulieren, dann Produktion, Prüfung, Rückverfolgbarkeit und Verpackung zu einem geschlossenen Kreislauf verbinden und diesen Kreislauf abschließend mit einer Checkliste vor dem Versand schließen. Die Ausfuhr von Schrauben nach US-Norm bedeutet nicht bloß die Lieferung von Produkten, sondern die Lieferung einer überprüfbaren Konsistenz. Nur wenn die Anforderungen gemeinsam mit einem zuverlässigen Verbindungselemente-Lieferanten abgeglichen und die Konformitätsarbeiten vor dem Verpacken erledigt werden, lassen sich Nacharbeit und das Risiko einer Zurückweisung verringern und kann jeder Container reibungslos die Zollabfertigung passieren.

