Individuelle Verbindungselemente & OEM/ODM-Engineering

Präzisionsbefestigungselement-Fertigung vom Zeichnungsentwurf zum Bauteil: Schnelles Prototyping, kundenspezifische Werkzeuge und flexibles Mehrstationen-Kaltumformen. Direkt entwickelt im führenden Yongnian-Produktionswerk in China.

End-to-End-OEM/ODM-Workflow vom Entwurf zum Bauteil

6-stufiges Präzisionsprotokoll für Verbindungselemente-Engineering

Von der 2D/3D-Bauplananalyse bis zur Lieferung in Großbehältern. Direkte interne Werkzeugfertigung, Hochgeschwindigkeits-Mehrschlag-Stauchen, kontrollierte Metallurgie und automatisierte Dual-Laser-Sortierung garantieren eine fehlerfreie industrielle Versorgung.

IATF 16949 & ISO 9001 DIREKTE FABRIK
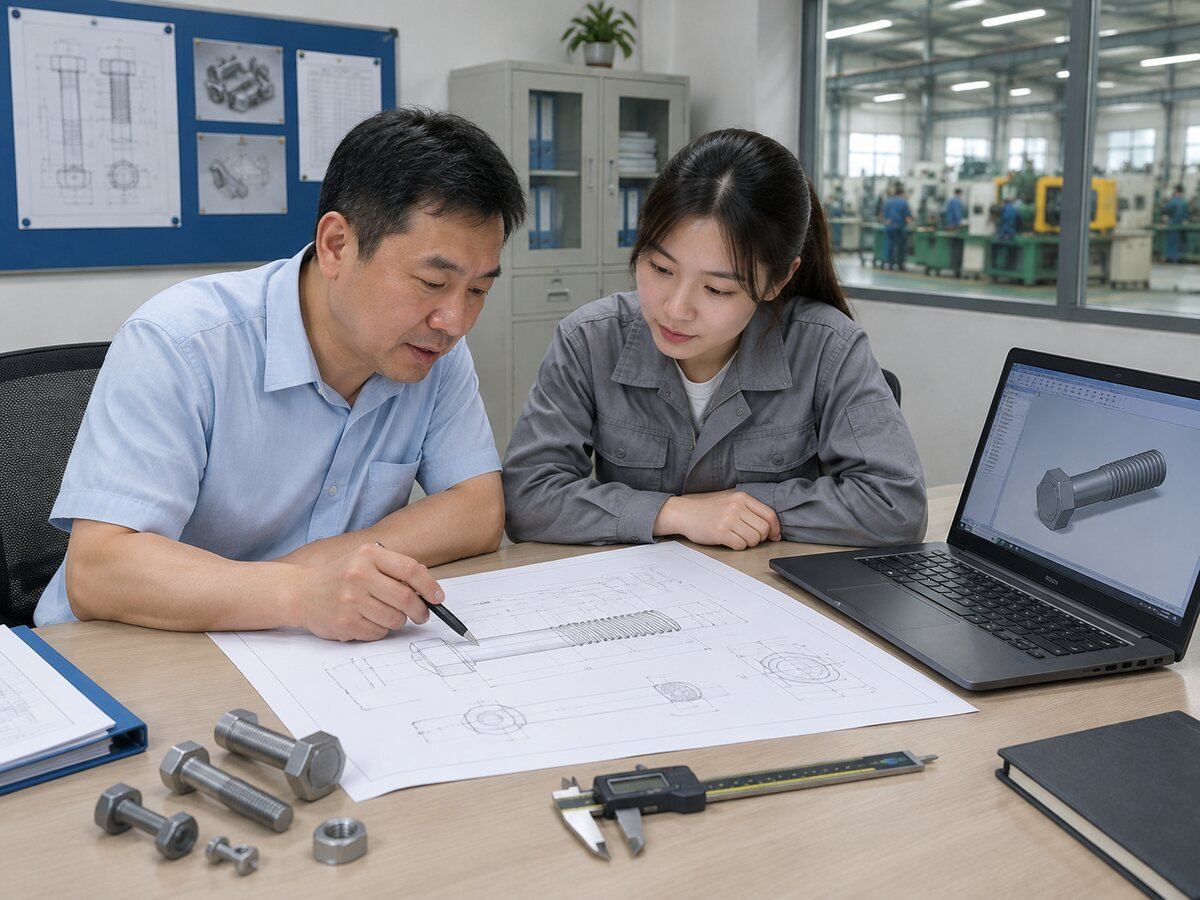
Kundenspezifikation und 2D/3D-CAD-DFM-Review
DFM-TECHNIK-TEAM
Reaktionsfenster≤ 2 Stunden
Unterstützte DateienSTEP / DWG / PDF
NDA-Schutz100 % vertraulich
STEP 01SPEZIFIKATION & DFM-REVIEW

Kundenspezifikation & 2D/3D-CAD-DFM-Engineering-Review

Innerhalb von 2 Stunden nach Erhalt von CAD-/PDF-Zeichnungen prüfen unsere leitenden Werkzeugbauingenieure die Machbarkeit des Kaltumformens, Entformungsschrägen, Gewindeausläufe und die Orientierung der Gefügestruktur, um die Fertigungskosten zu senken und gleichzeitig Spannungskonzentrationen zu vermeiden.

Schnelle DFM-Bearbeitung

Umfassende Machbarkeitsanalyse der Werkzeuge, Analyse der metallurgischen Güte und Berichte zur Rohstoffkostenreduzierung in ≤ 2 h.

Gegenseitiger NDA-Schutz

Proprietäre Verschlüsselungsprotokolle für Zeichnungen, die vollständige IP- und Geschäftsvertraulichkeit gewährleisten.
Interne Präzisions-Hartmetall-Werkzeugherstellung und Drahterodieren mit Senkverfahren
SLOW-WIRE-EDM-WERKSTATT
Bearbeitungstoleranz±0,005 mm
KernwerkzeugeMehrsegmentmatrizen
Werksinterne Vorlaufzeit3–5 Tage Einrichtung
STEP 02WERKZEUG- & FORMENBAU

Interne Präzisions-Hartmetall-Werkzeugherstellung & Drahterodieren mit Senkverfahren

Eigenständige Werkzeugbauwerkstätten, ausgestattet mit CNC-Drahterodiermaschinen mit langsamer Vorschubbewegung und optischen Profilschleifmaschinen. Die Fertigung von Wolframcarbid-Stempeln im Submikronbereich, Segmentmatrizen und Transferfingern vor Ort eliminiert Verzögerungen durch externe Lieferanten.

GESENK-GENAUIGKEIT±0,005 mm
GESENK-MATERIALWolfram G55
WERKZEUGEHERSTELLUNG100 % In-House
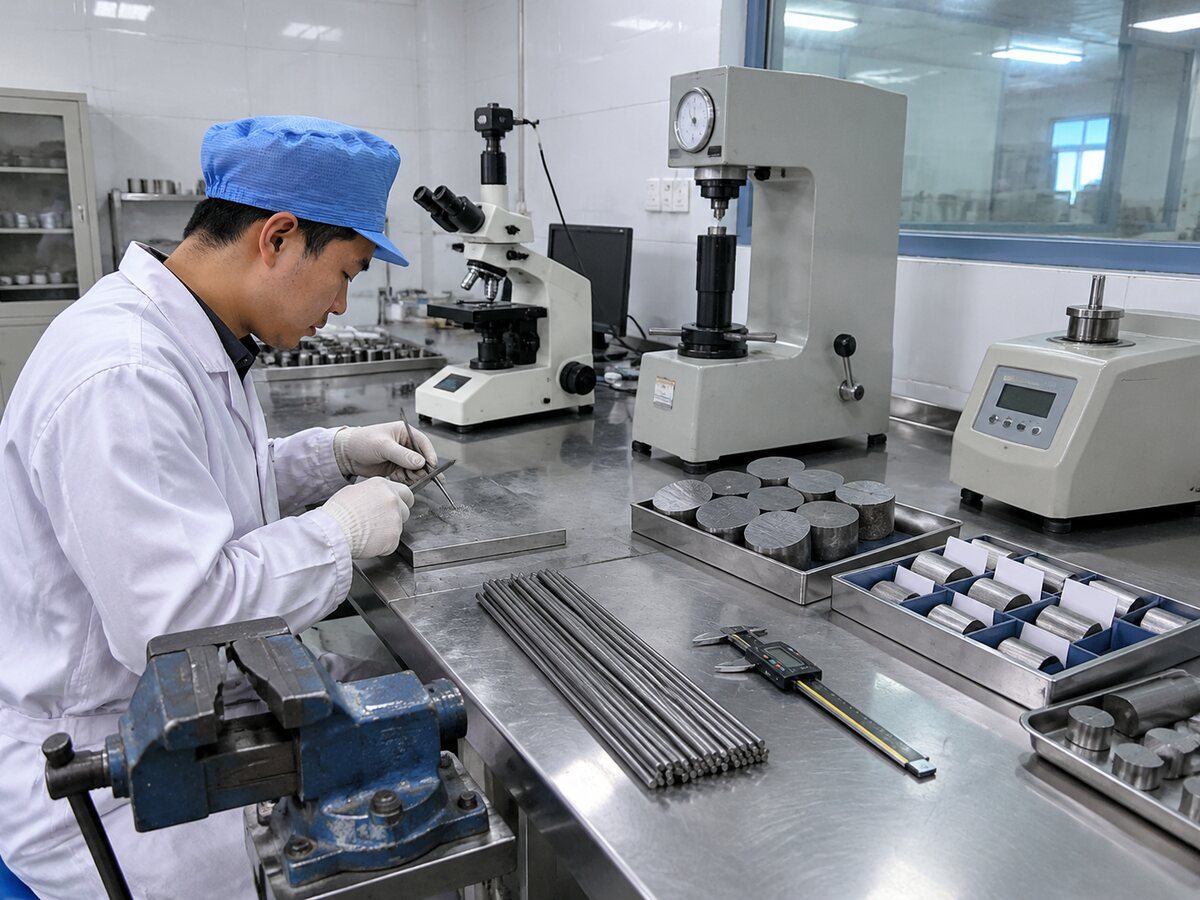
Schnelles physisches Prototyping und Erstmusterprüfung per CMM
CMM-MESSTECHNIK-LABOR
FAI-Lieferung3–5 Werktage
Verifizierungsspezifikation100 % CMM-geprüft
DokumentationVollständiges FAI / PPAP L3
STEP 03PROTOTYPING & FAI-VALIDIERUNG

Schnelles physisches Prototyping & Erstmusterprüfung per CMM

Beschleunigte Vorserien-Pilotproduktion mit einer Durchlaufzeit von 3–5 Tagen. Vollständig verifiziert mittels Zeiss-3D-Koordinatenmessmaschinen (CMM), Profilprojektoren und metallurgischen Gefügefluss-Querschnitten vor der Freigabe durch den Kunden und der endgültigen Kaltumformungsabnahme.

Express-Luftversand

Physische Erstmuster-Testcoupons, versandt per DHL/FedEx mit umfassenden Prüfdatenblättern.

PPAP-Level-3-Dossier

Vollständiger Kontrollplan, Prozessfähigkeitsuntersuchungen (Cpk ≥ 1,67) und Maßlayout.

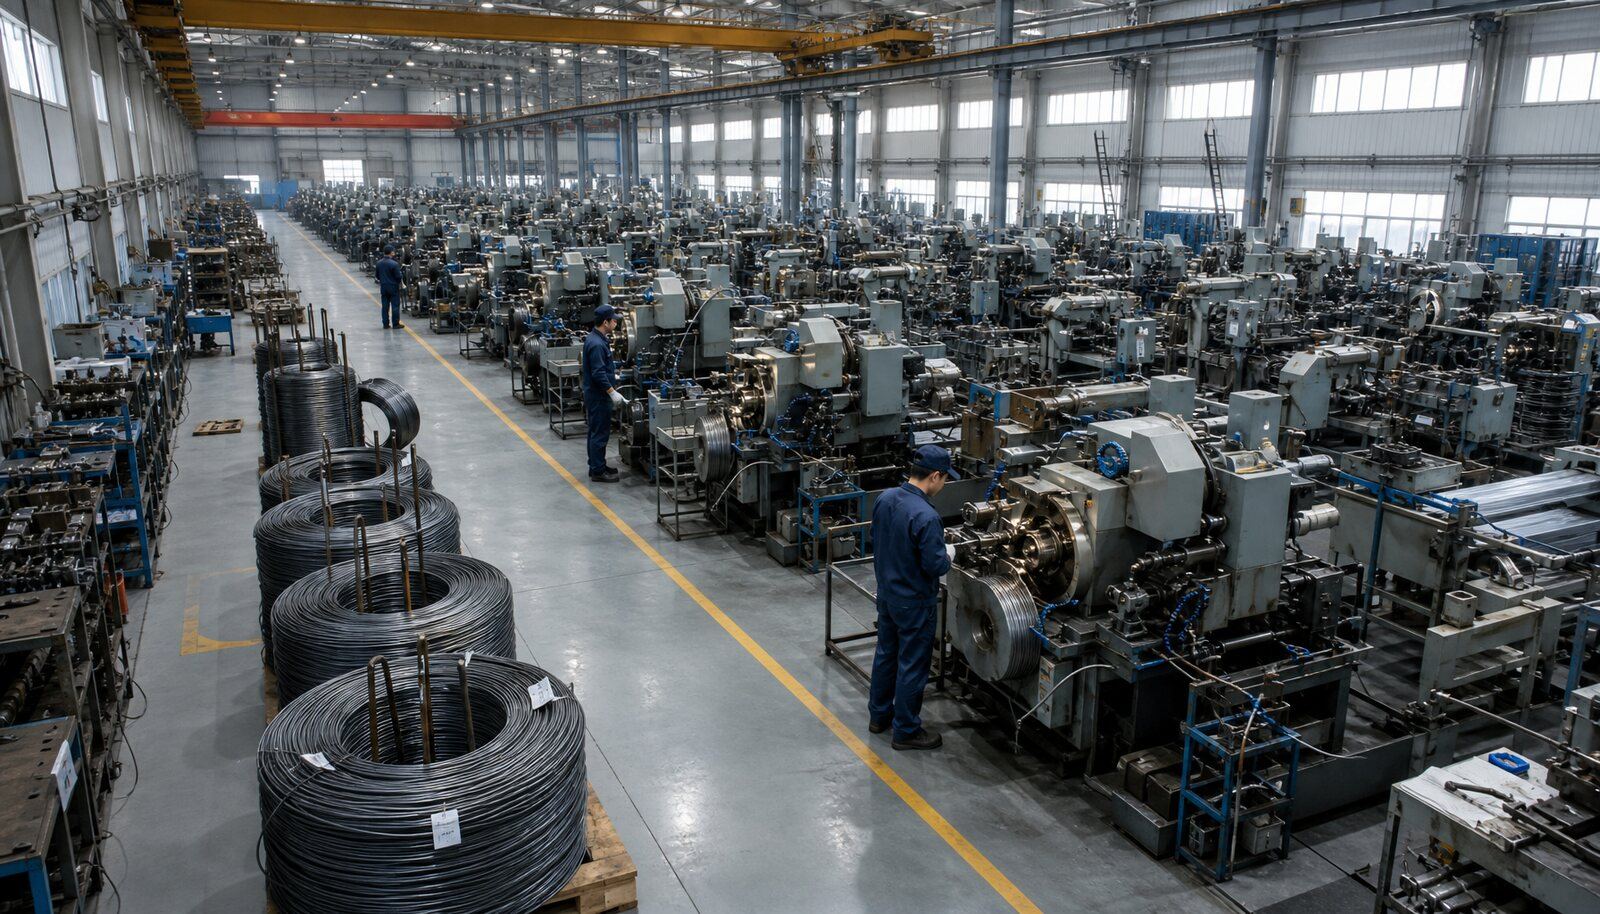
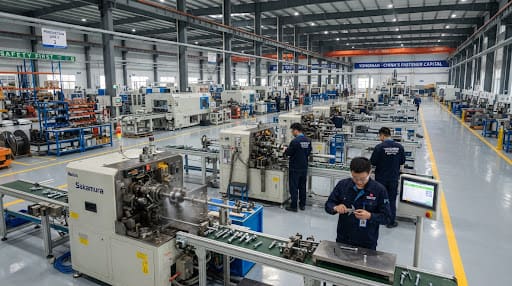
Mehrstationen-Kaltumformung und 5-Achsen-Präzisions-CNC-Bearbeitungsbereich
6-STATIONEN-ÜBERSCHRIFTSLINIEN
Kontinuierliches UmformenMehrfachschlag-Kaltstauchung
Sekundärfräsen5-Achsen-Präzisions-CNC
Zugstreckgrenze+25 % Kornfestigkeit
STEP 04MASSENPRODUKTION & CNC-FRÄSEN

Mehrstationen-Hochgeschwindigkeits-Kaltumformung & 5-Achsen-CNC-Bearbeitung

Ausgestattet mit 4-, 5- und 6-Stationen-Mehrfachschlagumformern zur Massenproduktion komplexer abgestufter Verbindungselemente mit durchgehenden Faserlinien, ergänzt durch 5-Achsen-CNC-Bearbeitungszentren für sekundäres Querlochbohren, Nutenfräsen und ultraknappe Fasen.

UMFORMUNGSBEREICHM2 – M36 (max. 350 mm)
BEARBEITUNGSTOLERANZ±0,01 mm
TÄGLICHE KAPAZITÄT3,5 Mio. Stück / Tag
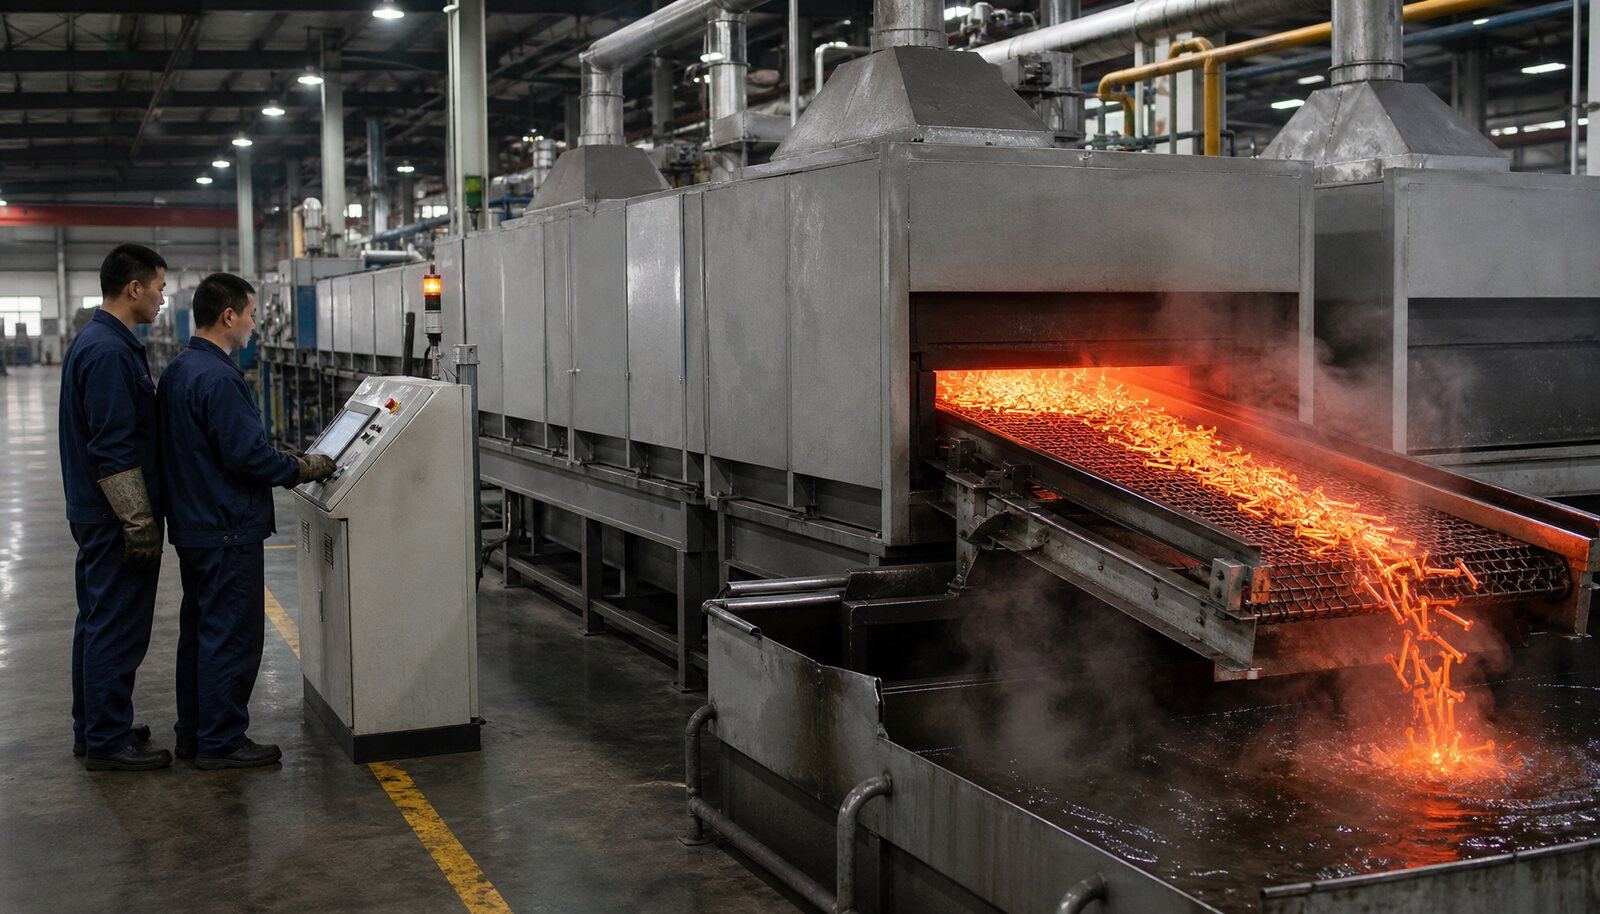
Kontinuierlicher Atmosphären-Wärmebehandlungs- und Oberflächenveredelungsofen
WÄRMEBEHANDLUNG | 880°C NETZOFEN
Kernhärte32–39 HRC (Gr 10.9)
SchutzatmosphäreMethanol + Stickstoffgas
Salzsprühnebel-LebensdauerBis zu 3.000 h NSS
STEP 05METALLURGIE & BARRIERE-VEREDELUNG

Kontinuierliche Atmosphären-Wärmebehandlung & Fortschrittliche Metallurgie-Veredelung

Computergesteuerte kontinuierliche Netzbandofenlinien mit Kohlenstoffpotenzial gewährleisten eine gleichmäßige Kernhärte von 32–39 HRC bei 0 % Entkohlung. Mehrschichtige Korrosionsschutz-Barrierebeschichtungen umfassen Dacromet, Geomet 500B, Feuerverzinkung und Cr3+-Zink-Nickel.

KERNHÄRTE32–39 HRC
SALZSPRÜHTEST1.500 h – 3.000 h NSS
BESCHICHTUNGSARTEco Cr3+ / Geomet
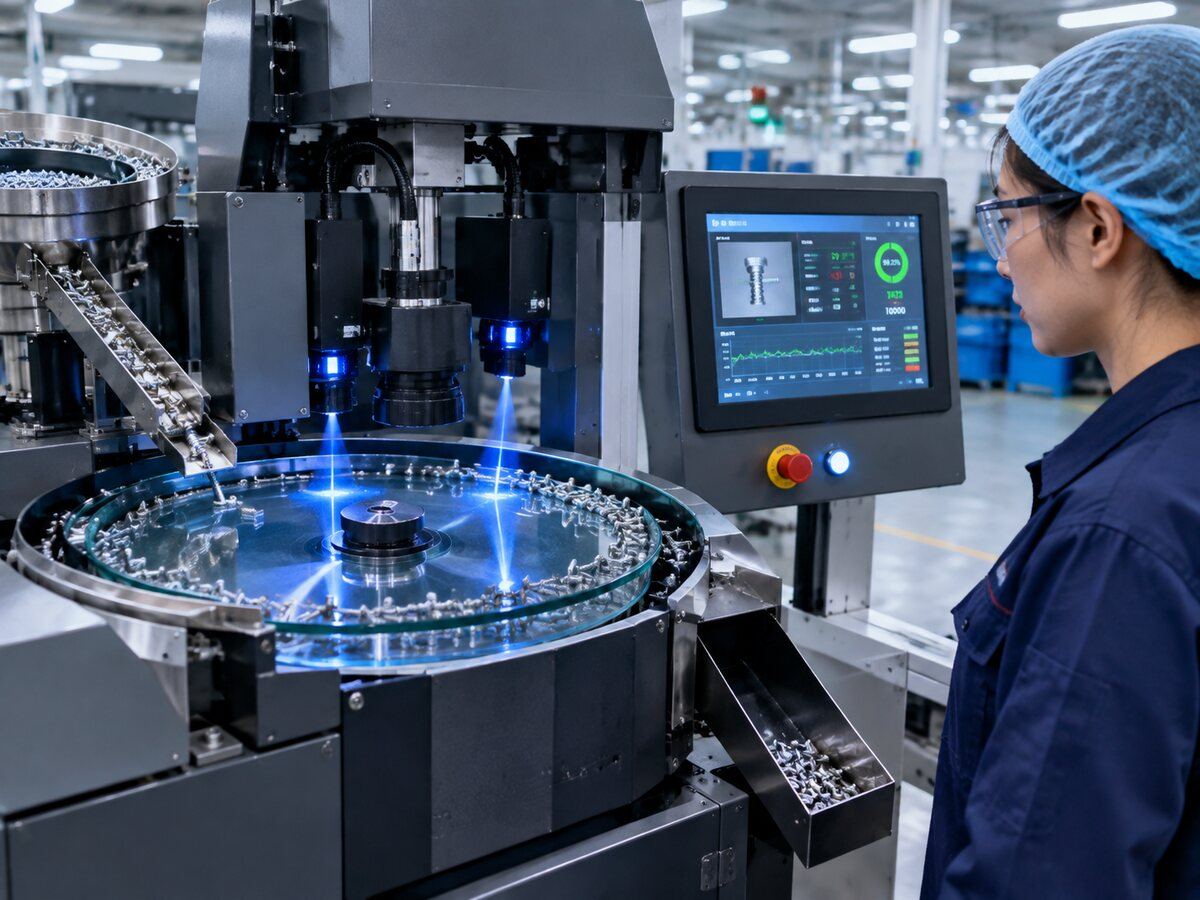
100 % Dual-Laser-optische Sortierung und Container-Versand
METROLOGIE & 360° OPTISCHES GLAS
Fehlerziel< 15 PPM
Sortiergeschwindigkeit800 Stk./min Rundtakt
ZertifizierungEN 10204 3.1 & PPAP
STEP 06OPTISCHE SORTIERUNG & CONTAINER-VERSAND

100 % Dual-Laser-optische Sortierung & zertifizierter Container-Versand

Hochgeschwindigkeits-Lasersortierung mit 360°-Drehglasscheibe prüft 100 % der Verbindungselement-Steigung, Kopfexzentrizität und Gewindeintegrität, um eine verklemmungsfreie Automobilzuverlässigkeit von <15 PPM zu erreichen. Verpackt mit schwerer VCI-Feuchtigkeitsbarriere in seetüchtigen begasten Kisten mit EN 10204 3.1 MTR-Werkszeugnissen.

FEHLERRATE< 15 PPM Null-Fehler
KONFORMITÄTEN 10204 3.1 & PPAP L3
VERPACKUNGVCI-Korrosionsschutzpalette
RAPID DIRECT MILL SUPPORT

Sagen Sie uns, was Sie brauchen. Unser Team antwortet innerhalb von 24 Stunden.

Ob Sie kundenspezifische OEM-Drucke, Container-Volumenpreise oder EN 10204 3.1-Prüfzeugnisse benötigen – unsere Ingenieure stehen Ihnen gerne zur Verfügung.

Exportteam anrufen