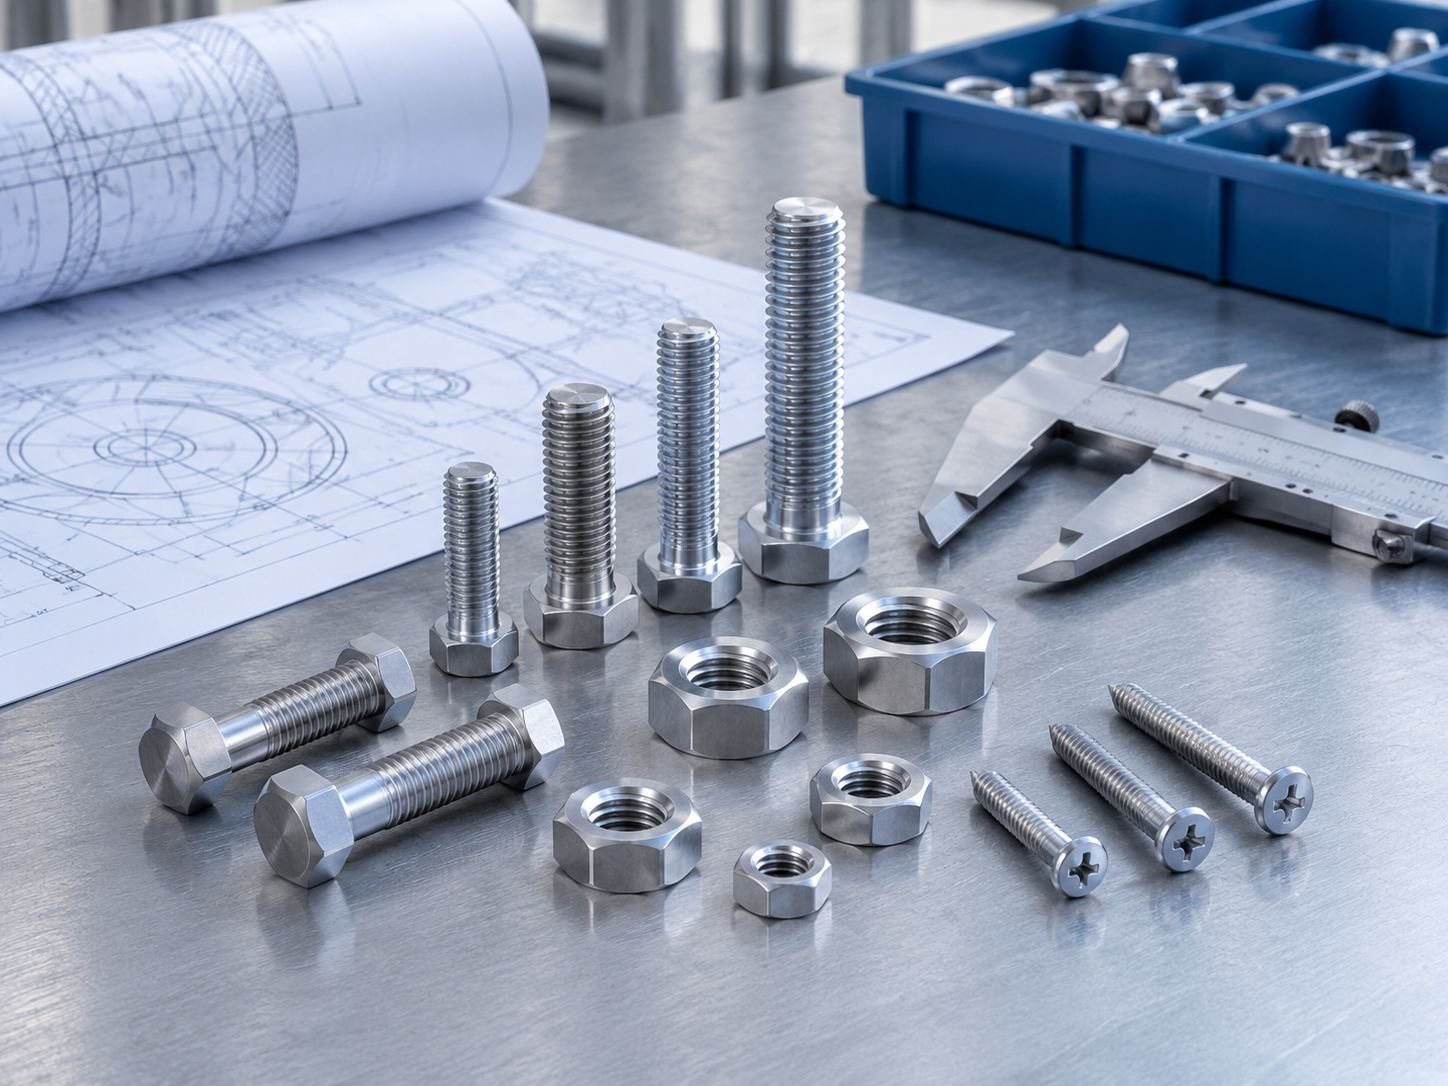
Befestigungselemente-Beschaffungsprozess standardisieren: von der Bedarfsdefinition bis zur Serienproduktions-Nachbesprechung

Daniel
Mit Erfahrung in der Herstellung von Verbindungselementen und im Exportvertrieb sind wir auf Schrauben, Muttern, Bolzen, selbstbohrende Schrauben, Gewindestangen und kundenspezifische Befestigungslösungen für Bauwesen, Maschinenbau, Automobilindustrie und industrielle Anwendungen spezialisiert.
Einleitung: Warum die Beschaffung von Verbindungselementen eine standardisierte Prozessabwicklung benötigt
Im täglichen Beschaffungswesen von Fertigungsunternehmen werden Schrauben, Muttern und andere Verbindungselemente oft als „Kleinteile“ betrachtet, doch gerade diese Kleinteile sind am anfälligsten für Informationsbrüche in den Phasen Anfrage, Musterfertigung und Serienproduktion. Unvollständige Spezifikationsbeschreibungen, uneinheitliche Angebotsgrundlagen sowie Abweichungen zwischen Mustern und Serienprodukten sind typische Probleme, mit denen nahezu jeder Einkäufer konfrontiert wird. Eine falsch interpretierte Gewindespezifikation oder eine übersehene Oberflächenbehandlung kann zu wiederholten Abstimmungen, Lieferverzögerungen oder sogar Qualitätsstreitigkeiten führen.
Die Zusammenführung von Anfrage, Lieferantenbewertung, Musterprüfung, Auftragsfertigung und Abnahme in einen einheitlichen Prozess kann die abteilungsübergreifende Zusammenarbeit erheblich verbessern und das Beschaffungsrisiko senken. Die Konstruktionsabteilung liefert präzise technische Anforderungen, die Beschaffungsabteilung vereinheitlicht die kaufmännischen Grundlagen, die Qualitätsabteilung legt Prüfpunkte vor, und die Produktionsabteilung meldet tatsächliche Montageergebnisse zurück – nur wenn alle diese Schritte dieselben Dokumente, dieselbe Zeichnungsversion und dieselben Abnahmekriterien verwenden, wird die Beschaffung von Verbindungselementen wirklich beherrschbar.
Dieser Artikel beschreibt die Managementmethoden in der Reihenfolge des Projektfortschritts – von der Bedarfsdefinition bis zur Nachbetrachtung der Serienproduktion – und hilft den Teams aus Beschaffung, Konstruktion, Qualität und Produktion, einen umsetzbaren Standardarbeitsablauf zu etablieren.
1. Bedarfsdefinition: Zuerst die technischen Beschaffungsbedingungen klar formulieren
Der erste Schritt der Prozessstandardisierung besteht nicht darin, Lieferanten zu suchen, sondern die Anforderungen klar zu formulieren. Es wird empfohlen, eine einheitliche Bedarfsliste zu erstellen, die mindestens folgende Elemente abdeckt: Produktname, Verwendungszweck, Zeichnung oder anzuwendende Norm, Abmessungen, Werkstoff, Festigkeitsklasse, Oberflächenbehandlung, Menge, Liefertermin und Verpackungsanforderungen. Je vollständiger die Liste, desto besser die Vergleichbarkeit der späteren Anfragen und Preisvergleiche.
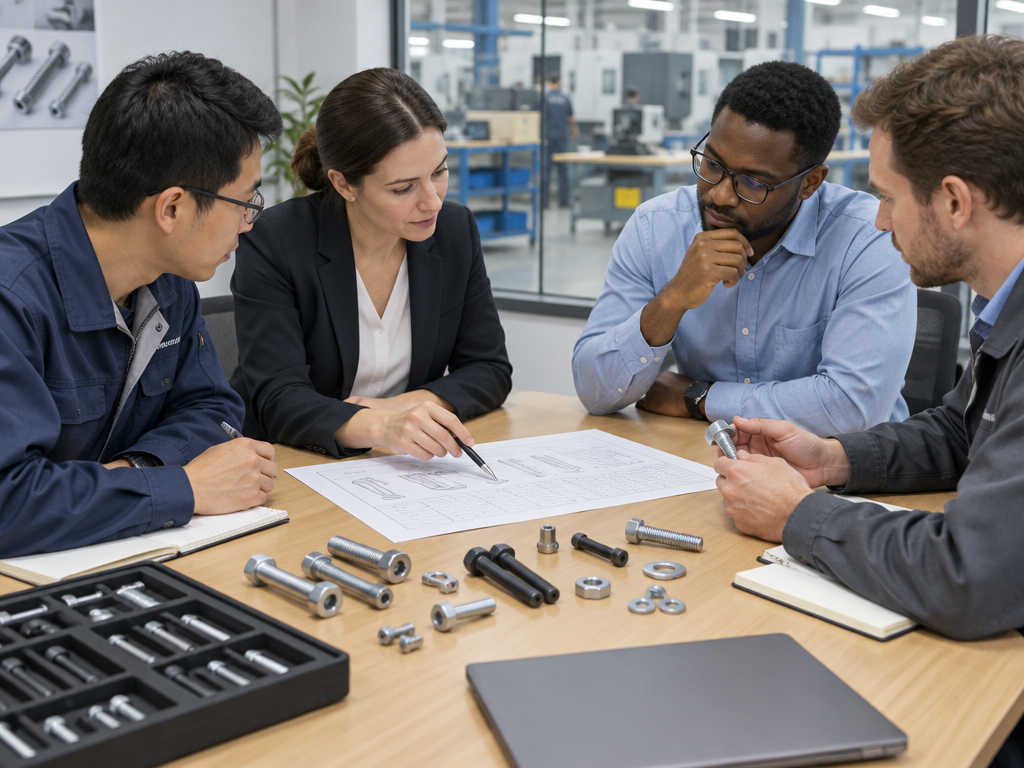
Bei Produkten wie Bolzen, Muttern und Stehbolzen müssen die key dimensions und die Zuordnungsbeziehungen eindeutig festgelegt werden. Bei Kategorien wie Sechskantbolzen und Flanschbolzen sollten die anzuwendende Norm und die wichtigsten Toleranzen angegeben werden, um Fälle zu vermeiden, in denen „die Kopfform passt, aber die Gewindegenauigkeit nicht übereinstimmt“. Bei Maschinenschrauben müssen zudem die Antriebsform und die Kopfform angegeben werden, da sich beispielsweise Kreuzschlitz-Senkkopfschrauben und Schlitz-Senkkopfschrauben in Montagesituationen deutlich unterscheiden; dies sollte bei der Auswahl direkt im Bedarfsdokument festgehalten werden.
Am Beispiel der Kreuzschlitz-Senkkopf-Maschinenschraube DIN 965: Diese Produkte gehören zu den metrischen Gewindeverbindungselementen und eignen sich für elektrische Geräte, Möbel und Plattenmontagen; durch die Senkkopfkonstruktion schließt der Kopf nach dem Anziehen bündig mit der Montagefläche ab. Die verwandte Schlitz-Senkkopf-Maschinenschraube DIN 963 verwendet einen Geradschlitzantrieb und eine Senkkopfkonstruktion und wird häufig bei Geräteblenden, Möbelbeschlägen und allgemeinen Montagen eingesetzt. Beide sind in den Werkstoffen Stahl, Edelstahl und Messing erhältlich; bei der Beschaffung sollten Werkstoff, Antriebsform und Normnummer in der Bedarfsliste eindeutig angegeben werden und nicht nur „Senkkopfschraube“.
Gleichzeitig müssen Normteile, Nicht-Normteile und Sonderformen unterschieden werden. Bei Produkten mit besonderen Anforderungen wie Edelstahl-Verbindungselementen und feuerverzinkten Bolzen sollten Werkstoffgüte, Prozessroute und Prüfgrundlage angegeben werden. Schließlich ist ein Mechanismus zur Erfassung von Bedarfsänderungen einzurichten, damit Konstruktion, Beschaffung und Lieferant stets dieselbe Version von Zeichnungen und technischen Dokumenten verwenden und jede Änderung nachvollziehbar bleibt.
2. Anfrage und Preisvergleich: Angebote vergleichbar machen
Die häufigste Ineffizienz im Anfrageprozess besteht darin, dass jeder Lieferant nach eigenen Gewohnheiten kalkuliert, sodass die Preise nicht horizontal vergleichbar sind. Die Lösung besteht darin, den potenziellen Lieferanten von Verbindungselementen eine einheitliche Anfragevorlage zu senden und eine positionsweise Kalkulation nach Spezifikation, Werkstoff, Oberflächenbehandlung, Menge, Werkzeugkosten, Verpackung, Lieferzeit und Handelsbedingungen zu verlangen; fehlende Positionen gelten als ungültiges Angebot.
Gleichzeitig müssen die Angebotsgrenzen bestätigt werden: ob Steuern, Fracht, Prüfkosten und besondere Verpackungskosten enthalten sind, und es sind die Gültigkeitsdauer des Angebots sowie ein Mechanismus zur Anpassung der Rohstoffpreise anzugeben. Die Kosten von Verbindungselementen sind stark an den Stahlpreis gekoppelt; Angebote ohne Preisanpassungsklausel führen bei langfristigen Aufträgen leicht zu Streitigkeiten.
Beim Preisvergleich sollten die gesamten Beschaffungskosten und nicht der Stückpreis gegenübergestellt werden, unter Berücksichtigung von Qualitätsrisiken, Lieferstabilität, Lagerfähigkeit und Kundendienstreaktion. Ein Hersteller von Verbindungselementen mit etwas höherem Stückpreis, aber guter Chargenkonsistenz ist oft wirtschaftlicher als ein Lieferant mit niedrigem Preis, aber häufigen Nacharbeiten.
Bei grenzüberschreitender Beschaffung wie dem Export von Bolzen nach US-Normen müssen zudem die Normversion, Dokumentenanforderungen, Etiketten, Verpackung und Exportlieferbedingungen weiter bestätigt werden. In diesem Fall sollten vorrangig Exportlieferanten von Verbindungselementen mit Exporterfahrung ausgewählt und bereits in der Anfragephase die Verantwortlichkeiten für Versandmarken, Packlisten und Ursprungsnachweise eindeutig festgelegt werden.
3. Lieferantenzulassung: Von der Qualifikationsprüfung zur Fähigkeitsbewertung
Die Lieferantenzulassung ist keine einmalige Datenerfassung, sondern der Aufbau eines Fähigkeitsprofils nach Kategorien. Zunächst sind die grundlegenden Qualifikationen, der Produktionsumfang, die Qualitätsmanagementprozesse sowie die Ausrüstungs- und Prüffähigkeiten des Herstellers oder Lieferanten von Verbindungselementen zu prüfen und sicherzustellen, dass der Gewerbeschein-Umfang mit dem tatsächlichen Produktionsinhalt übereinstimmt.
Anschließend ist die Übereinstimmung nach Kategorie und Verfahren zu bewerten. Bei der Auswahl von Herstellern von Sechskantbolzen, Lieferanten von Flanschbolzen oder Herstellern von schweren Sechskantmuttern sollte der Schwerpunkt auf der tatsächlichen Fertigungserfahrung mit den betreffenden Produkten liegen und nicht nur auf Werbematerialien; bei spezialisierten Lieferanten wie Herstellern von selbstschneidenden Schrauben und Lieferanten von Bohrschrauben sind die Fähigkeiten in Formgebung, Wärmebehandlung, Oberflächenbehandlung und Chargenrückverfolgbarkeit zu überprüfen. Kohlenstoffstahl-Mutternwerke und Edelstahl-Verbindungselemente-Hersteller unterscheiden sich in ihren Verfahren erheblich und sollten nicht einfach mit demselben Bewertungsmaßstab beurteilt werden.
Es wird empfohlen, eine Lieferantenbewertungsmatrix einzuführen, die die sechs Dimensionen Qualität, Kosten, Lieferung, Service, Compliance und kontinuierliche Verbesserung abdeckt, und die Prüfhäufigkeit nach Risikostufe festzulegen. Bei risikoreichen Kategorien wie hochfesten Bolzen und feuerverzinkten Bolzen sollte der Anteil der Vor-Ort-Audits erhöht werden; bei gängigen Normteilen kann entsprechend vereinfacht werden, um die Managementressourcen auf die Schlüssellieferanten zu konzentrieren.
4. Muster und technische Freigabe: Serienrisiken vorverlagern
Die Musterphase ist das Fenster mit den niedrigsten Kosten zur Steuerung von Serienrisiken. Vor der Musterfreigabe ist ein Prüfplan festzulegen, der Abmessungen, Gewinde, mechanische Eigenschaften, Werkstoff, Oberflächenbehandlung und Montagepassung umfasst, und es sind Stichprobenumfang und Entscheidungsregeln zu vereinbaren.
Bei Projekten zur kundenspezifischen Fertigung von Innensechskantschrauben, Sonder-Verbindungselementen und Nicht-Norm-Verbindungselementen ist insbesondere die Übereinstimmung von Zeichnung, Muster, Prüfnorm und Freigabeprotokoll sicherzustellen. Das Risiko bei Sonderteilen liegt oft nicht in den Abmessungen des Einzelstücks, sondern in der Prozessstabilität bei der Serienfertigung; daher sollten Konstruktion und Montagepersonal gemeinsam an der Musterbewertung teilnehmen.
Der Lieferant ist zu verpflichten, Werkstoffzeugnisse, Prüfberichte oder erforderliche Drittvalidierungen vorzulegen, und die Behandlung von Nichtkonformitäten – einschließlich Nacharbeit, Neuanfertigung und Kostentragung – ist vorab zu definieren. Nach der Musterfreigabe sind die technischen Dokumente und Grenzmuster einzufrieren; ohne schriftliche Bestätigung dürfen Werkstoff, Verfahren oder key dimensions nicht eigenmächtig geändert werden – dies ist die Grundlage für die spätere Änderungskontrolle.
5. Vertrag und Bestellung: Technische und kaufmännische Anforderungen in Dokumenten festhalten
Die Bestellung ist der endgültige Träger der technischen und kaufmännischen Anforderungen. Die Bestellung sollte auf freigegebene Zeichnungen, technische Spezifikationen, Musteraufzeichnungen und Versionsnummern verweisen, um zu vermeiden, dass nur aufgrund mündlicher Beschreibungen oder Chatverläufe bestellt wird. In der Praxis stammt ein erheblicher Teil der Streitigkeiten bei der Beschaffung von Verbindungselementen aus dem Umstand, dass „die Bestellung nicht klar formuliert war“.
Im Vertrag sind Menge und Lieferchargen, Liefertermin, Abnahmekriterien, Verpackungskennzeichnung, Rückverfolgbarkeitsanforderungen, Änderungskontrolle und Regelungen bei Vertragsverletzung eindeutig festzulegen. Bei tiefgehenden Kooperationen wie OEM-Fertigung von Verbindungselementen und Großhandel mit kundenspezifischen Bolzen sind zusätzlich Regelungen zu Werkzeugeigentum, Vertraulichkeit, geistigem Eigentum und Ersatzteilmanagement aufzunehmen, um Werkzeugstreitigkeiten nach Vertragsende zu vermeiden.
Es wird empfohlen, einen Bestellbestätigungspunkt einzurichten: Der Auftrag wird erst wirksam, nachdem der Lieferant die key clauses gegengezeichnet hat, um sicherzustellen, dass Beschaffung, Konstruktion, Qualität und Lieferant die technischen Anforderungen, Liefertermine und Abnahmemethoden vollständig übereinstimmend verstehen.
6. Produktionsbegleitung und Änderungskontrolle: Übereinstimmung von Muster und Serie sicherstellen
Nach Auftragserteilung sind der Eingang von Rohmaterialien, die Produktionsplanung, die key process steps, die Oberflächenbehandlung und der Status der Endprüfung nach Meilensteinen zu verfolgen, um Lieferrisiken frühzeitig zu erkennen. Bei terminkritischen Aufträgen kann vom Lieferanten eine wöchentliche Fortschrittsmeldung verlangt werden.
Der Lieferant ist verpflichtet, Abweichungen, die Qualität oder Lieferung beeinflussen, proaktiv zu melden; der Käufer sollte Ursache, Korrekturmaßnahmen, Verantwortliche und Fertigstellungstermin erfassen und ein nachvollziehbares Abweichungsregister führen. Jede Änderung von Werkstoff, Verfahren, Ausrüstung, Standort oder Unterauftragsvergabe ist zunächst zu bewerten und schriftlich zu genehmigen; dies ist der Kernmechanismus zur Sicherstellung der „Übereinstimmung von Muster und Serie“.
Für Hochrisiko-Lieferanten wie Hersteller von hochfesten Schrauben und Lieferanten feuerverzinkter Schrauben können Erstmusterprüfung, Prozessaudit oder Werksabnahme ergänzt werden. Die Erstmusterprüfung sollte kritische Maße und Leistungsmerkmale abdecken, während das Prozessaudit auf die Stabilität der Prozessparameter von Wärmebehandlung und Beschichtung achtet.
Sieben: Wareneingangsprüfung und Qualitätsregelkreis: von der Prüfung bis zur Korrektur und Vorbeugung
Die Wareneingangsprüfung sollte auf Grundlage der Beschaffungsspezifikation ein Stichproben- und Abnahmekonzept festlegen und Menge, Aussehen, Maße, Kennzeichnung, Materialdokumente sowie Chargeninformationen prüfen. Prüfaufzeichnungen sollten eins zu eins mit Bestellnummer und Lieferantencharge übereinstimmen, um die spätere Rückverfolgbarkeit zu erleichtern.
Für verschiedene Produktkategorien sollten je nach Verwendungszweck entsprechende Prüfmerkmale festgelegt werden. Beispielsweise sollte bei Produkten der Kategorie Großhandel mit Spreizankern auf die Passung der Spreizhülse und das Tragverhalten geachtet werden; bei Produkten von Sicherungsmutter-Lieferanten muss die Losdrehsicherung geprüft werden; bei Produkten der Kategorie Senkkopf-Maschinenschrauben sollten Kopfwinkel und Passung zur Senkung besonders kontrolliert werden, um sicherzustellen, dass der Kopf nach der Montage bündig mit der Platte abschließt. Bei Feststellung von Nichtkonformität ist unverzüglich zu isolieren und eine Bewertung einzuleiten; die Abläufe für Rückgabe, Nacharbeit, Sonderfreigabe oder Nachlieferung sind eindeutig festzulegen, damit fehlerhafte Produkte nicht in die Produktionslinie gelangen.
Der Schlüssel zum Qualitätsregelkreis liegt in den Daten. Durch Nichtkonformitätsrate, Termintreue, Kundenreklamationsrate und Abschlussrate von Korrekturmaßnahmen wird die Lieferantenleistung kontinuierlich bewertet; die Ergebnisse fließen in die nächste Zulassungsbewertung und Auftragsvergabe ein und bilden so ein echtes geschlossenes Regelkreismanagement.
Acht: Serienproduktions-Review und kontinuierliche Optimierung: einen reproduzierbaren Beschaffungsmechanismus aufbauen
Nach Abschluss der ersten Serienproduktion sollte ein Review durchgeführt werden, das Angebot, tatsächliche Lieferung, Qualitätsleistung und Rückmeldungen aus der Produktion vergleicht und Schwachstellen im Prozess identifiziert. Die Review-Ergebnisse sollten in Dokumentaktualisierungen überführt werden und nicht nur in Sitzungsprotokollen verbleiben.
Darauf aufbauend sollten ein Vorzugskatalog für Normteile und ein Verzeichnis qualifizierter Lieferanten erstellt, die Normalisierung von Schrauben, Muttern und gängigen Verbindungselementen vorangetrieben und unnötige Sonderanfertigungen sowie Doppelentwicklungen reduziert werden. Für Kategorien mit mehreren Bezugsquellen wie Großhandel mit Maschinenschrauben und Schlossschrauben-Fabriken sollten Alternativlieferquellen und Sicherheitsbestandsstrategien bewertet werden, um das Risiko eines Lieferausfalls bei Einzelquelle zu verringern.
Schließlich sollten durch einheitliche Vorlagen, digitale Auftragsregister und geschlossene Problemaufzeichnungen Beschaffungsprozesse rückverfolgbar, prüfbar und nachhaltig verbesserbar gemacht werden. Der Wert von Vorlagen und Registern liegt darin, individuelles Erfahrungswissen in organisatorische Fähigkeit zu überführen, sodass Personalwechsel die Prozessstabilität nicht beeinträchtigen.
Fazit: Mit Standardisierung die gesamte Kette von der Anfrage bis zur Serienproduktion durchgängig gestalten
Der Kern der Standardisierung der Verbindungselement-Beschaffung besteht darin, Anforderungen an Bedarf, Technik, Kaufmännisches, Qualität und Lieferung in einem einheitlichen Satz von Dokumenten und einer einheitlichen Knotenpunktverwaltung umzusetzen. Der Prozess selbst ist nicht komplex; schwierig ist es, abteilungsübergreifend an derselben Version, demselben Standard und derselben Aufzeichnungsweise festzuhalten.
Unternehmen können zunächst mit häufig beschafften Kategorien und Schlüssellieferanten pilotieren und dann schrittweise auf Sonderteile, Exportteile und OEM-Projekte ausweiten. Dieser Artikel zitiert keine ungeprüften Branchenstatistiken oder Falldaten; der tatsächliche Nutzen sollte anhand des eigenen Beschaffungszyklus, der Qualitätskosten und der Lieferleistung des Unternehmens bewertet werden.

