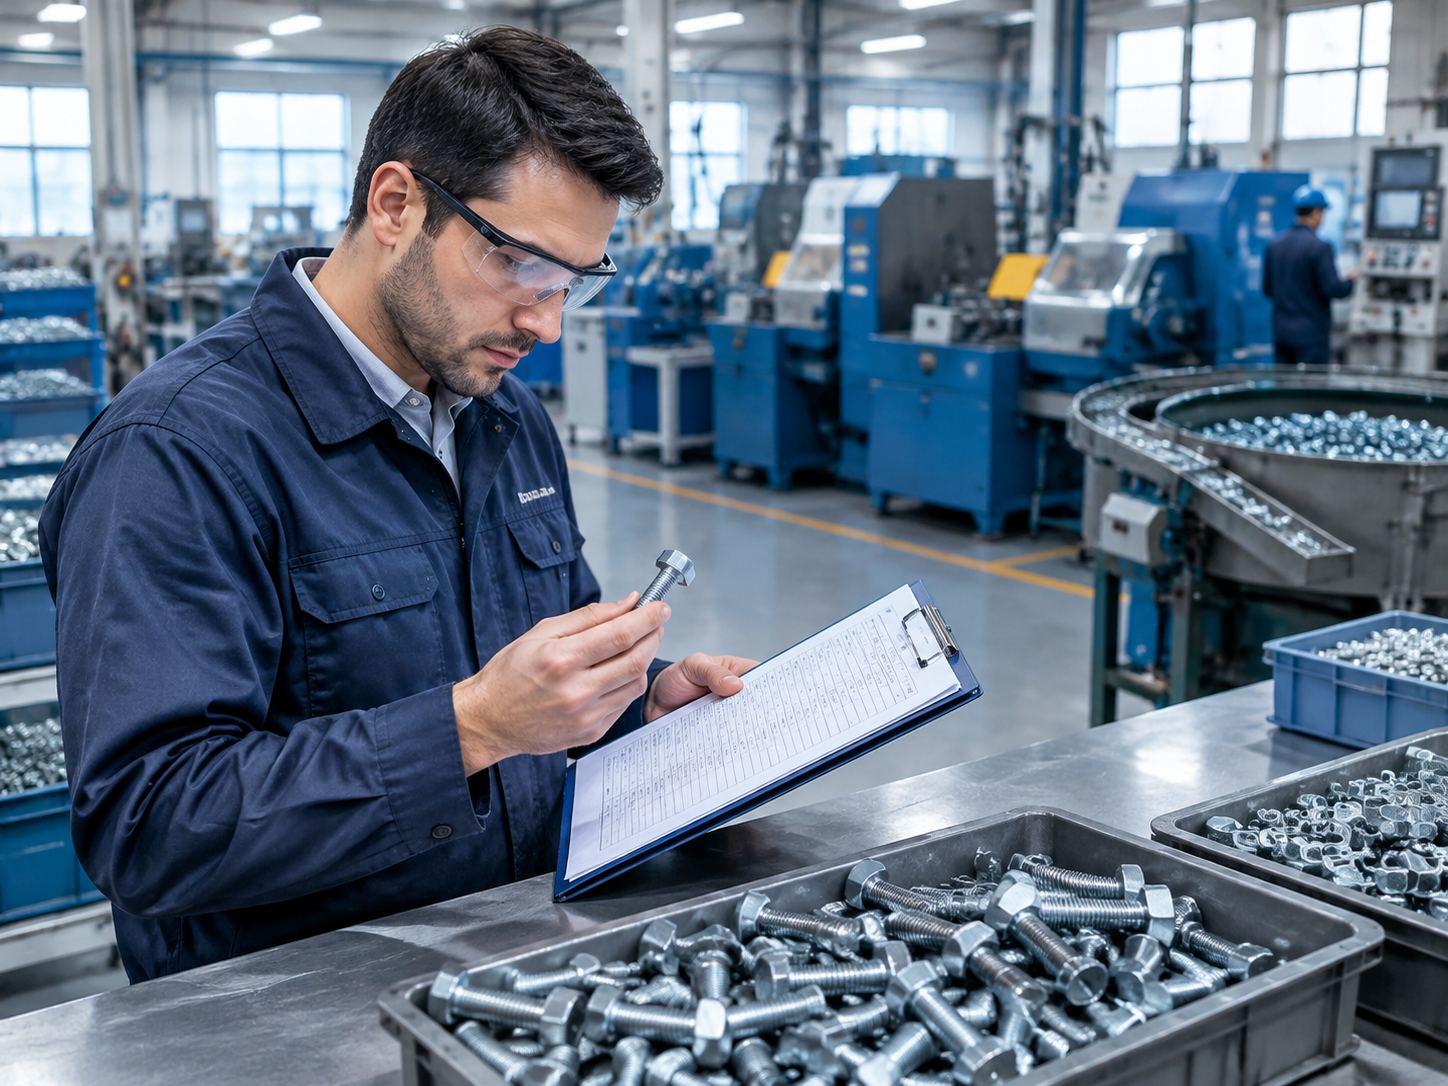
Befestigungselement-Lieferanten-Audit-Checkliste: 12 Prüfpunkte vor Ort

Daniel
Mit Erfahrung in der Herstellung von Verbindungselementen und im Exportvertrieb sind wir auf Schrauben, Muttern, Bolzen, selbstbohrende Schrauben, Gewindestangen und kundenspezifische Befestigungslösungen für Bauwesen, Maschinenbau, Automobilindustrie und industrielle Anwendungen spezialisiert.
Einleitung: Warum die Beschaffung von Verbindungselementen nicht nur auf Angebotspreis und Muster achten darf
Schrauben, Muttern, Bolzen und andere Verbindungselemente wirken äußerlich oft standardisiert; es scheint zu genügen, dass die Spezifikationen übereinstimmen und ein Muster sich einschrauben lässt, um eine Bestellung auszulösen. Doch was Montageeffizienz, Korrosionsbeständigkeit und langfristiges Einsatzverhalten wirklich beeinflusst, sind genau jene Unterschiede, die in der Musterphase kaum sichtbar werden: ob die Werkstoffsorte stabil ist, ob die Wärmebehandlung chargenweise durchgeführt wird, ob die Schichtdicke der Oberflächenbehandlung gleichmäßig ist und ob Prozessprüfungen tatsächlich umgesetzt werden. Diese Probleme zeigen sich an Einzelmustern möglicherweise nicht, treten aber nach der Serienlieferung geballt zutage.
In Anwendungen mit Vibration, Wechsellast oder Temperaturschwankungen bedeutet ein einmalig bestandenes Muster nicht, dass eine Serienbestellung stabil ist. Bei demselben Verbindungselemente-Hersteller kann es zwischen verschiedenen Chargen zu Materialvermischungen, Härteschwankungen, Maßabweichungen bei Gewinde-Gut-/Ausschusslehren oder unzureichender Beschichtungsdicke kommen. Wenn Käufer ihre Entscheidung nur auf Angebotsunterlagen und einige Muster stützen, verlagern sie das Serienrisiko tatsächlich auf sich selbst und ihre nachgelagerten Kunden. Der Wert eines Vor-Ort-Audits liegt darin, zu bestätigen, ob die tatsächlichen Produktionsbedingungen, Qualitätsaufzeichnungen und Antworten des Personals mit den nach außen gemachten Zusagen übereinstimmen.
Dieser Artikel bietet eine 12-Punkte-Werksprüfliste, die vor Ort direkt bewertet werden kann. Sie umfasst Fabrikidentität, Materialrückverfolgbarkeit, Fertigungsverfahren, Wärmebehandlung, Oberflächenbehandlung, Prüfung, Verpackung, Kapazität, Qualitätsmanagementsystem und Exportzusammenarbeit und hilft Einkaufsteams, systematisch zu beurteilen, ob ein Verbindungselemente-Lieferant für eine langfristige Zusammenarbeit geeignet ist, statt sich nur auf ein Angebot oder eine Schachtel Muster zu verlassen.
1. Fabrikidentität und tatsächliche Produktionskapazität bestätigen
Der erste Schritt der Werksprüfung ist nicht die Besichtigung der Werkstatt, sondern die Überprüfung der Rechtsträgerschaft. Verlangen Sie Gewerbeschein, Produktionsadresse und tatsächliche Werkshaustürnummer und klären Sie, ob der Empfangende tatsächlicher Hersteller, Händler oder ein Modell aus eigener Produktion plus Fremdvergabe ist. Bei manchen Verbindungselemente-Lieferanten liegt das Büro in der Innenstadt und die Produktion in einem Kooperationsbetrieb Dutzende Kilometer entfernt. Das ist an sich nicht zwingend problematisch, muss aber vorab offengelegt werden; andernfalls werden spätere Chargenrückverfolgbarkeit und Verantwortungsabgrenzung unklar.
In der Werkstatt sind vor allem die Liste der Hauptanlagen, die Schichtplanung, Kapazitätsaufzeichnungen und der aktuelle Produktionsplan zu prüfen. Anzahl und Tonnage von Kaltstauchmaschinen, Gewindewalzmaschinen und Wärmebehandlungsöfen bestimmen den Spezifikationsbereich und die maximale Losgröße, die der Betrieb abdecken kann. Der Einkäufer sollte Bestellmenge, Lieferzeitanforderungen und erwartete künftige Kapazitätserweiterung darlegen und den Lieferanten erläutern lassen, wie die Anlagenauslastung verteilt wird. Bei speziellen Kategorien wie Herstellern von Sechskantbolzen oder Wagenbolzenwerken ist außerdem zu bestätigen, ob die entsprechenden Anlagen und Verfahren im Werk selbst eingesetzt werden und nicht vollständig von externer Vergabe abhängen.
Wenn die Bestellung mehrere Spezifikationen im gemischten Ablauf umfasst, beispielsweise gleichzeitig Maschinenschrauben im Großhandel und Flanschbolzen, sollte nach Werkzeugwechselhäufigkeit und Produktionsplanungslogik gefragt werden. Kapazität lässt sich nicht mit dem Satz „Wir produzieren so und so viele Tonnen pro Monat“ belegen; vielmehr müssen Anlagenlaufaufzeichnungen, Anzahl der unfertigen Erzeugnisse und aktuelle Lieferbücher sich gegenseitig bestätigen.
2. Rohmaterialquellen und Chargenrückverfolgbarkeit prüfen
Material ist der Ausgangspunkt der Leistungsfähigkeit von Verbindungselementen. Vor Ort sind Beschaffungsunterlagen, Werkstoffzeugnisse und Eingangsprüfberichte für Stahl, Edelstahldraht und andere Rohmaterialien einzusehen, um zu bestätigen, ob die Lieferanten stabil sind und die Werkstoffsorten den Bestellanforderungen entsprechen. Bei Kohlenstoffstahl-Mutternwerken, Edelstahl-Verbindungselemente-Herstellern oder Hochfestbolzen-Herstellern ist die Überprüfung von Werkstoffsorte, chemischer Zusammensetzung und mechanischen Eigenschaften besonders wichtig, denn bei einer Materialvermischung lassen sich spätere Wärmebehandlung und Prüfung kaum vollständig korrigieren.
Bei Stichproben sollte man nicht nur ein schön aufbereitetes Werkstoffzeugnis ansehen, sondern eine konkrete Chargennummer auswählen und den Weg „Materialeingang – Fertigungsauftrag – Fertigproduktcharge – Versandaufzeichnung“ einmal nachvollziehen, um die Vollständigkeit der Rückverfolgbarkeitskette zu bestätigen. Man kann zufällig auf eine Palette Fertigware zeigen und fragen: Von welchem Stahlwerk stammt das Material dieser Charge, wann wurde es eingelagert, welchem Fertigungsauftrag entspricht es und wo sind die Prüfaufzeichnungen? Wenn die Antwort erst durch mehrere Telefonate zusammengesetzt werden muss, zeigt das, dass das Rückverfolgbarkeitssystem noch auf dem Papier steht.
Gleichzeitig sind die Bereichstrennung und Kennzeichnung im Rohmateriallager zu beobachten. Ob Kohlenstoffstahl und Edelstahl physisch getrennt sind, ob Draht verschiedener Sorten klar etikettiert ist und wie Restmaterial wiederverwendet wird – all das sind praktische Belege für die Vermeidung von Materialvermischung. Bei Edelstahl-Verbindungselementen ist außerdem zu bestätigen, ob Material von regulären Stahlwerken verwendet wird, um minderwertige Ware zu Lasten der Korrosionsbeständigkeit zu vermeiden.
3. Zeichnungen, Normen und Auftragsprüfung kontrollieren
Verbindungselemente werden scheinbar nach Norm gefertigt, doch tatsächliche Bestellungen enthalten häufig Kundenzeichnungen, Sondertoleranzen, vorgegebene Festigkeitsklassen und Kennzeichnungsanforderungen. Bei der Werksprüfung ist zu bestätigen, dass der Betrieb über einen Auftragsprüfungsprozess verfügt: Nach Erhalt von Zeichnungen und Normen kann er Maßtoleranzen, Festigkeitsklassen und gültige Normausgaben Punkt für Punkt abgleichen und Unklarheiten schriftlich bestätigen, statt mündlich zuzusagen und die Werkstatt selbst interpretieren zu lassen.
Auch die Versionskontrolle von Zeichnungen ist wichtig. Vor Ort kann man die Herausgabeverzeichnisse für Zeichnungen eines bestimmten Produkts, die Fertigungsunterlagen und die Aktualisierungshistorie der Prüfnormen einsehen, um zu bestätigen, dass die Werkstatt die neueste Version verwendet. Veraltete Zeichnungen, die in die Produktionslinie gelangen, sind eine häufige Ursache für Maßabweichungen in der Serie. Bei Aufträgen wie dem Export von Zollbolzen nach US-Norm oder kundenspezifischen Bolzen im Großhandel ist außerdem zu prüfen, ob Normausgabe, Kopfkennzeichnung und besondere Kundenanforderungen korrekt in Produktions- und Prüfanforderungen überführt werden.
Man kann vor Ort eine konkrete Frage stellen: Wenn eine Kundenzeichnung und die referenzierte Norm bei einem Maß im Widerspruch stehen, welche gilt, wer bestätigt das und wo wird es dokumentiert? Ob die Antwort klar ist, spiegelt oft besser das tatsächliche Managementniveau wider als die Anzahl der Zertifikate an der Wand.
4. Umform- und Bearbeitungsverfahren prüfen
Der Umformprozess bestimmt die Maßstabilität und Oberflächenqualität von Verbindungselementen. Vor Ort sind Schlüsselprozesse wie Kaltstauchen, Warmumformen, Gewindewalzen, Gewinderollen, Drehen oder Bohren einzusehen, um zu bestätigen, dass der Prozessweg zur Produktstruktur passt. Beispielsweise ob die Kopfformung in einem Arbeitsgang erfolgt, ob das Gewinde gewalzt oder gedreht wird und ob am Schaft eine Durchmesserreduzierung oder Freistich erforderlich ist – diese Details beeinflussen das Montageverhalten.
Besonderes Augenmerk gilt Werkzeugwechsel, Erstmusterbestätigung, Aufzeichnung der Anlagenparameter und dem Umgang mit anomalen Stillständen. Man kann fragen, wie bei Produkten wie Schrauben und Muttern nach einem Werkzeugwechsel das Erstmuster erstellt wird, wer es bestätigt, wo die Aufzeichnungen aufbewahrt werden und wie bei Schwankungen der Anlagenparameter eine Maßdrift verhindert wird. Bei kundenspezifischen Innensechskantschrauben, Sonder-Verbindungselementen und nicht genormten Verbindungselementen ist der vollständige Ablauf von Musterfertigung, Prozessvalidierung und Übergang zur Serienfertigung zu bestätigen, damit Muster und Serie nicht nach zwei unterschiedlichen Verfahren gefertigt werden.
Am Beispiel gängiger Maschinenschrauben: Kreuzschlitz-Senkkopf-Maschinenschrauben werden in der Elektrogeräte-, Möbel- und Paneelmontage in großen Mengen eingesetzt; Schlitzformtiefe, Senkkopfwinkel und Gewindegenauigkeit beeinflussen die Montageeffizienz direkt. Bei Produkten wie DIN 965 Kreuzschlitz-Senkkopf-Maschinenschrauben, die in Stahl, Edelstahl und Messing erhältlich sind, ist die Frage, ob das Werk Erstmuster- und Prüfpositionen für Schlitzform, Kopfwinkel und Gewinde getrennt festlegt, ein direkter Ansatzpunkt zur Beurteilung der Prozesskontrolltiefe. Ebenso werden Innensechskant-Zylinderschrauben mit niedriger gewölbter Kopfform und Innensechskantantrieb häufig in der Maschinen-, Möbel- und Gerätepaneelmontage verwendet; die Stabilität von Kopfformung und Innensechskantmaßen hängt stärker vom Kaltstauchverfahren und der Werkzeuginstandhaltung ab, weshalb vor Ort die Wartungsaufzeichnungen der entsprechenden Werkzeuge angefordert werden können.
5. Wärmebehandlung und Leistungskontrolle prüfen
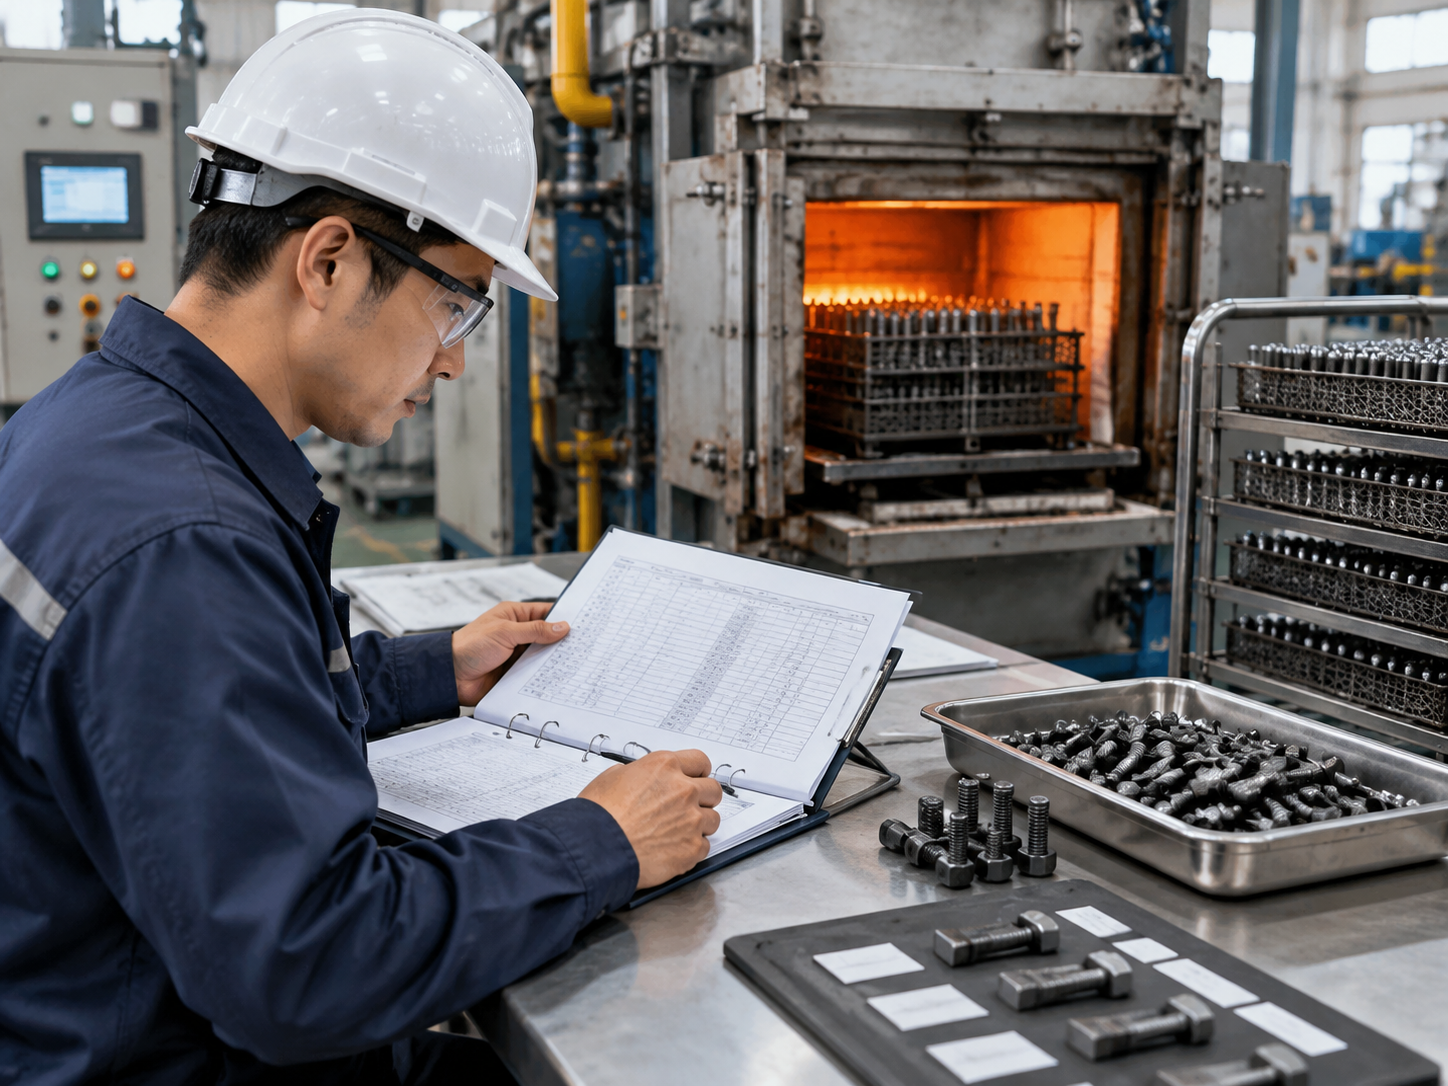
Die Wärmebehandlung ist die entscheidende Trennlinie der Leistungsfähigkeit von Verbindungselementen und zugleich der am leichtesten „unsichtbare“ Schritt. Vor Ort sind Art der Wärmebehandlungsanlagen, Prozessparameter, Ofenchargenaufzeichnungen sowie Ergebnisse von Härte-, Zug- oder anderen anwendbaren Leistungsprüfungen zu überprüfen. Entscheidend ist nicht, ob ein Ofen vorhanden ist, sondern ob für jede Ofencharge eine rückverfolgbare Prozesskurve und Prüfdaten vorliegen und wie anomale Chargen isoliert und behandelt werden.
Bei externer Wärmebehandlung müssen Qualifikation des Fremdvergabe-Betriebs, Art der Chargentrennung, Aufteilung der Prüfverantwortung und Mechanismus zur Rückverfolgung von Nichtkonformitäten bestätigt werden. Fremdvergabe bedeutet nicht Kontrollverlust, aber es müssen Aufzeichnungen über die Einsendung zur Prüfung, die Rückprüfung nach Rückkehr und die Chargenkennzeichnung vorhanden sein, die sich zuordnen lassen. Bei Hochfestbolzen-Herstellern und Produkten mit höherer Belastung ist besonders zu bestätigen, wie Leistungsanforderungen in jeder Produktionscharge umgesetzt werden und nicht nur einmal bei der Typprüfung.
Vor Ort kann man eine Produktcharge anhand der Ofenchargennummer stichprobenartig prüfen, den Lieferanten die zugehörigen Härteaufzeichnungen und Prozessparameter herausziehen lassen und diese mit dem Fertigwarenetikett vergleichen. Wenn die drei nicht übereinstimmen, weist dies auf eine Unterbrechung der Rückverfolgbarkeit der Wärmebehandlung hin; solche Risiken lassen sich in der späteren Montage oft kaum beheben.
6. Oberflächenbehandlung und Korrosionsschutzfähigkeit prüfen
Die Oberflächenbehandlung steht in direktem Zusammenhang mit Korrosionsbeständigkeit und optischer Abnahme. Vor Ort sind Prozessaufzeichnungen und Prüfmethoden für Galvanisieren, Feuerverzinken, Brünieren, Passivieren oder andere Oberflächenbehandlungen einzusehen und zu bestätigen, dass für Schichtdicke, Haftfestigkeit und optische Beurteilung klare Standards bestehen. Bei Feuerverzinkungsbolzen-Lieferanten ist zudem auf Gleichmäßigkeit der Zinkschicht, Durchgängigkeit der Gewindelehre und Maßänderungen nach dem Verzinken zu achten; bei Edelstahl-Verbindungselemente-Lieferanten sind Passivierungsbehandlung und optische Abnahmekriterien zu überprüfen.
Most factories outsource surface treatment, so it is essential to focus on confirming subcontractor management: whether inspection standards are documented in writing, how batches are identified, how delivery schedules are controlled, and how traceability is prevented from being lost after treatment. Mixing batches after surface treatment is a common problem; during the factory audit, observe whether the pending-treatment area, the returned-after-treatment area, and the conforming-goods area are physically separated, and whether labels travel with the batches.
You may request to view recent salt spray test or coating thickness measurement records, and verify whether the batch numbers on the reports match the physical goods in the warehouse. Anti-corrosion requirements should match the actual service environment, avoiding treating non-applicable items as general requirements and avoiding long-term omission of tests that should be performed.
VII. Evaluate dimensions and in-process inspection
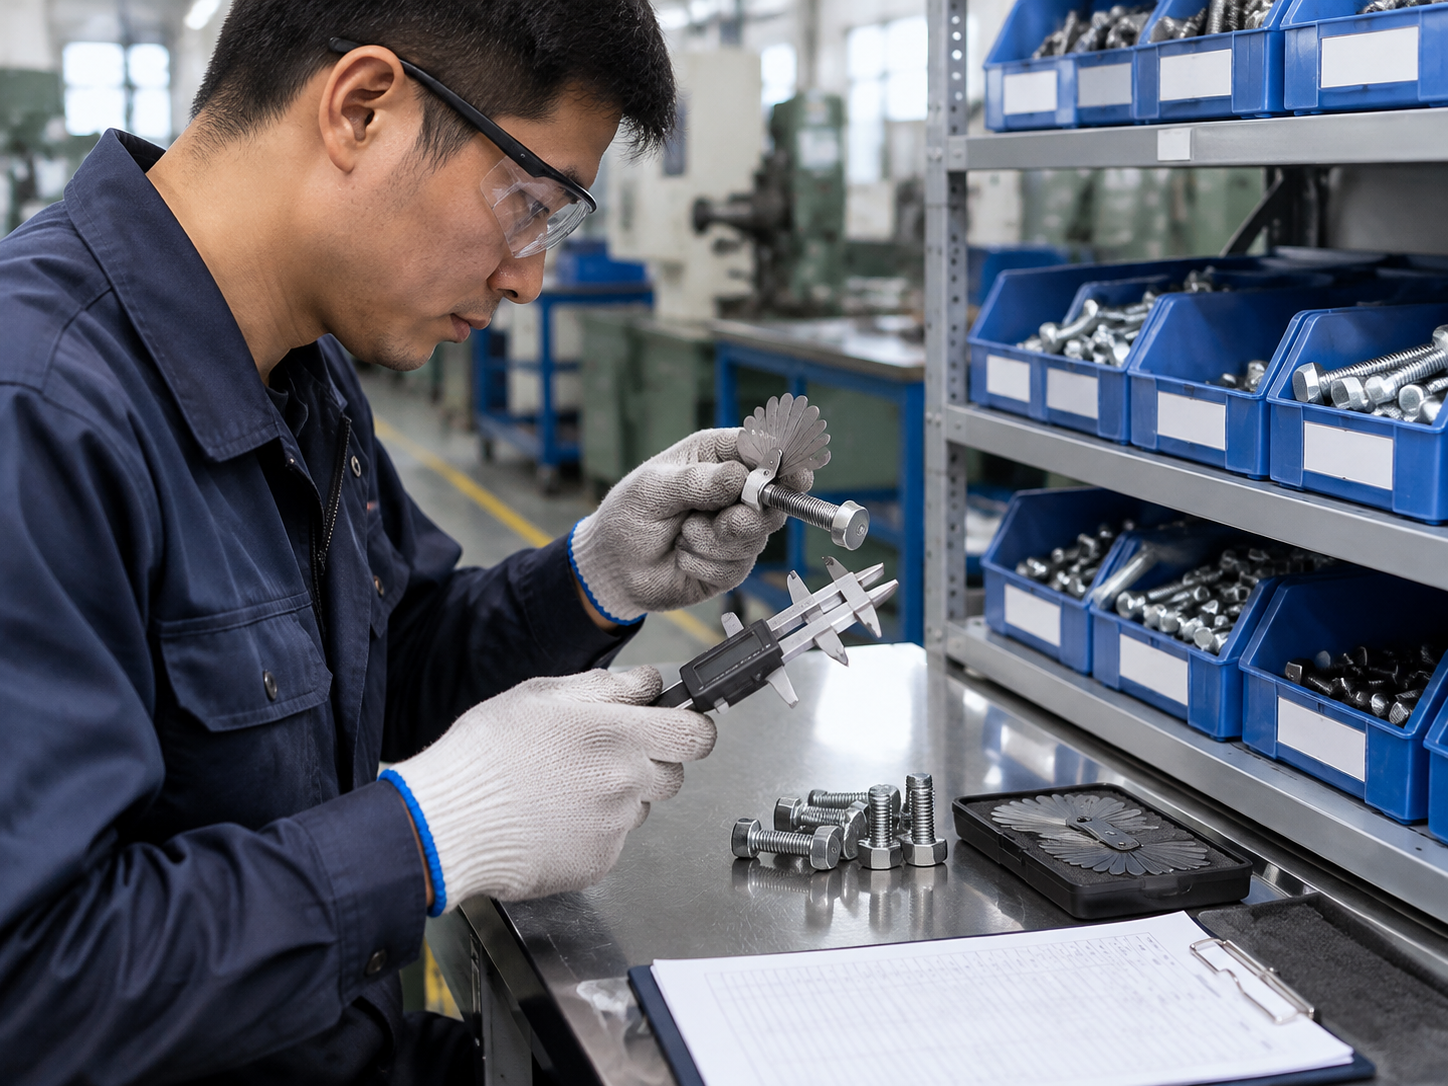
In-process inspection is the guarantee of batch consistency. On site, check the calibration status of measuring instruments, inspection work instructions, first-article inspection, patrol inspection, and last-article inspection records, and confirm that inspection frequency matches the key product characteristics. Whether measuring instruments are within their calibration validity period and whether calipers and thread go/no-go gauges are readily accessible—these details reflect whether inspection is truly being carried out.
You may randomly check key items such as threads, length, head dimensions, and across-flats dimensions on site, and ask the inspector to demonstrate the actual method once to confirm that the inspection method is suitable for the product. For example, fine-thread and coarse-thread go/no-go gauges differ, countersink angles require special gauges, and hex socket dimensions require plug gauges or projection measurement; if the method is wrong, neat records are meaningless.
Nonconforming product management should also be checked. Understand how nonconforming products are isolated, identified, and re-inspected, and whether reworked products have clear identification and re-inspection records, so as to prevent reworked products or products pending disposition from being mixed into conforming batches. You can walk to the nonconforming product area to see whether there are clear status identifications and disposition documents, rather than a pile of unlabeled turnover boxes.
VIII. Verify the laboratory and final inspection
Laboratory capability determines whether the factory can independently verify performance. During the inspection, confirm the test items the factory can complete in-house, the equipment status, and the competence of operators; for items that cannot be self-tested, the outsourcing testing arrangements and the report recovery mechanism should be explained. Whether equipment is within its calibration validity period and whether operators are familiar with standard methods deserve more attention than laboratory floor area.
Check hardness, tensile, torque, salt spray, or coating inspection reports according to product and customer requirements, and note whether the report items correspond to the actual product requirements, avoiding treating non-applicable items as general requirements. For the final inspection stage, confirm the sampling plan, acceptance criteria, and shipping release authority, and randomly check the consistency between reports and physical batches. You may randomly select a shipping inspection report and ask the other party to locate the corresponding batch of products and retained samples, to verify whether records and physical goods can be closed-loop verified.
For export orders, also confirm whether final inspection can be performed according to customer specifications or destination market requirements, including consistency of marking, packaging, and documentation information. Laboratory data has real quality significance only when linked to batches, physical goods, and release authority.
IX. Check marking, packaging, and warehouse management
Marking and packaging may appear to be end-stage processes, but they are high-risk areas for mixed materials and corrosion. On site, check whether finished product labels include the product name, specifications, material or grade, batch, quantity, and customer-required identification information, and whether labels are firmly attached and consistent with the physical goods. For export orders, also confirm whether the label language, barcodes, and carton marks comply with customer specifications.
For warehouse management, focus on zoning. Check whether different specifications and materials are stored in separate zones, and whether bolts, nuts, and stainless steel fasteners are physically isolated to prevent mixing or corrosion. Whether there are moisture-proof measures on the floor, whether FIFO is implemented, and whether long-term inventory has a re-inspection mechanism should all be confirmed on site. For humid environments or long-distance transportation, packaging protection, pallet securing, and export packaging capability are especially critical; you may request to see the actual practices for anti-rust paper, desiccants, stretch film, and pallet reinforcement.
You can open a box of finished products, verify whether the label, quantity, material identification, and contents match, and observe whether there are anti-rust measures inside the packaging. This small action often reveals the true level of warehouse and packaging management.
X. Confirm production capacity, delivery schedules, and supply chain resilience
Delivery commitments need evidence to support them. Evaluate whether the promised delivery date is justified based on equipment load, staffing arrangements, raw material inventory, and historical delivery records. You may ask the other party to show delivery ledgers from recent months and compare order quantities with actual shipment dates to see whether there are frequent delays or concentrated rush production.
At the same time, ask about contingency plans and customer communication mechanisms in the event of key equipment failure, raw material shortage, or subcontracting delays. Resilient fastener suppliers usually have backup subcontractors, safety stock, and clear delay notification processes, rather than explaining only after the customer asks. For multi-specification orders such as anchor bolt wholesale and machine screw wholesale, confirm how the factory manages small-batch, multi-variety scheduling, and how changeover time and scheduling priorities are arranged.
Capacity evaluation should also consider expansion flexibility. If the buyer has future incremental demand, whether the factory has reserves of equipment, space, and personnel, and whether it can increase output without sacrificing quality—these should all be clarified and recorded in this section.
XI. Audit the quality system and problem closure
The value of a quality system lies in whether problems can be closed loop. When reviewing quality management documents, internal audit records, customer complaint records, and corrective and preventive actions, focus on verifying whether problems have responsible persons, deadlines, and verification results, rather than only looking at certificates. You may pick a recent customer complaint and ask the other party to fully describe the process from receipt, inventory isolation, batch tracing, to customer notification and verification of corrective actions.
Ask how the factory isolates inventory, traces batches, and notifies customers when dimensional nonconformity, performance anomalies, or material mixing occur. Whether the answers are specific and whether there are written records can reflect true emergency response capability. Also check supplier management and change control, and confirm whether changes in materials, processes, equipment, or subcontractors are evaluated and confirmed with the customer beforehand. Failure to notify changes is an important source of batch risk; during the factory audit, explicitly require written notification before changes.
Internal audit records are also worth reviewing. If issues found in internal audits remain at “rectification arranged” for a long time without verification and closure, it indicates that the system is operating as a formality. A quality system is not a certificate on the wall, but a complete evidence chain from problem discovery to closure.
XII. Evaluate customization, export, and business collaboration capabilities
For buyers with customization needs, confirm the communication process for fastener OEM contract manufacturing, non-standard development, or special-shaped products from inquiry, sampling, approval, to mass production. Sampling cycle, sample approval standards, mass production switch conditions, and change notification mechanisms should all be clarified during the factory audit and documented in writing. Custom hex socket screws, custom special-shaped fasteners, and non-standard fastener processing especially require confirmation that process validation is sufficient, to avoid samples passing while mass production deviates.
For export orders, also verify packaging, labeling, documentation, and delivery experience. For fastener export suppliers, confirm whether they can implement customer specifications according to destination market requirements, including standard version, head marking, material declaration, and packaging marks. Export orders for inch-series bolts have detailed requirements for marking and property grades; during the factory audit, you may request to see documents and label samples from past export batches.
Category matching capability is equally important. Flange bolt suppliers, lock nut suppliers, self-tapping screw manufacturers, or self-drilling screw suppliers each have different emphases in manufacturing and inspection experience, so corresponding processes, molds, and inspection methods should be asked about for specific products. For example, drill point forming and carburizing treatment for self-drilling screws, crimping or nylon ring assembly for lock nuts, and flange face flatness for flange bolts all require specialized accumulated experience. In terms of business collaboration, you can confirm quotation response speed, technical communication channels, and contacts for exception handling, to judge whether they are suitable for long-term cooperation.
Scoring and decision-making after the on-site audit
It is recommended to mark the above 12 items as pass, pending verification, or fail, and record evidence, responsible persons, and rectification deadlines for key risks. Scoring is not for the sake of scoring, but to turn the facts observed on site into a trackable rectification list, so that issues are not forgotten after the audit ends.
Materialrückverfolgbarkeit, Schlüsselprozesse, Leistungsprüfung, Chargenisolierung und Lieferfähigkeit sollten als wichtige Schwellenkriterien festgelegt werden. Sobald bei diesen Punkten ungelöste Probleme bestehen, sollten sie selbst bei noch so vorteilhaften Angeboten nicht direkt in eine Serienzusammenarbeit eintreten. Für ungelöste Probleme können Nachprüfungen oder Kleinserienvalidierungen angesetzt werden, um die Wirksamkeit der Korrekturmaßnahmen anhand der tatsächlichen Lieferleistung zu überprüfen.
Die endgültige Entscheidung sollte Qualität, Kosten, Lieferzeit, Reaktionsgeschwindigkeit und Anpassungsfähigkeit umfassend abwägen und dann festlegen, ob der Verbindungselemente-Hersteller in die Liste der qualifizierten Lieferanten aufgenommen wird. Eine Führungsposition in nur einer Dimension reicht nicht aus, um eine langfristige Zusammenarbeit zu stützen; verlässlich reproduzierbare Vor-Ort-Nachweise sind die verlässliche Grundlage.
Fazit: Beschaffungsrisiken mit überprüfbaren Vor-Ort-Nachweisen senken
Eine Werksauditierung bedeutet nicht, nur die Werksgröße oder die Anzahl der Zertifikate zu betrachten, sondern zu prüfen, ob Produktionsstätte, Qualitätsaufzeichnungen, Rückverfolgbarkeitskette und Antworten des Personals miteinander übereinstimmen. Ein wirklich zuverlässiger Verbindungselemente-Lieferant sollte zwischen Werkstatt, Lager und Büro stimmige Antworten geben können und nicht durch mündliche Zusagen Lücken in den Aufzeichnungen füllen.
Es wird empfohlen, dass Käufer diese Checkliste in Verbindung mit Produktzeichnungen, Bestellanforderungen und tatsächlichen Anwendungsszenarien verwenden und nach der ersten Lieferung die Chargenqualität und die Lieferzeitleistung weiter verfolgen. Die Vor-Ort-Prüfung ist nur der Ausgangspunkt; erst kontinuierliche Erstmusterbestätigung, Wareneingangsprüfung und Chargenrückmeldung können das Beschaffungsrisiko in einem akzeptablen Bereich halten.

