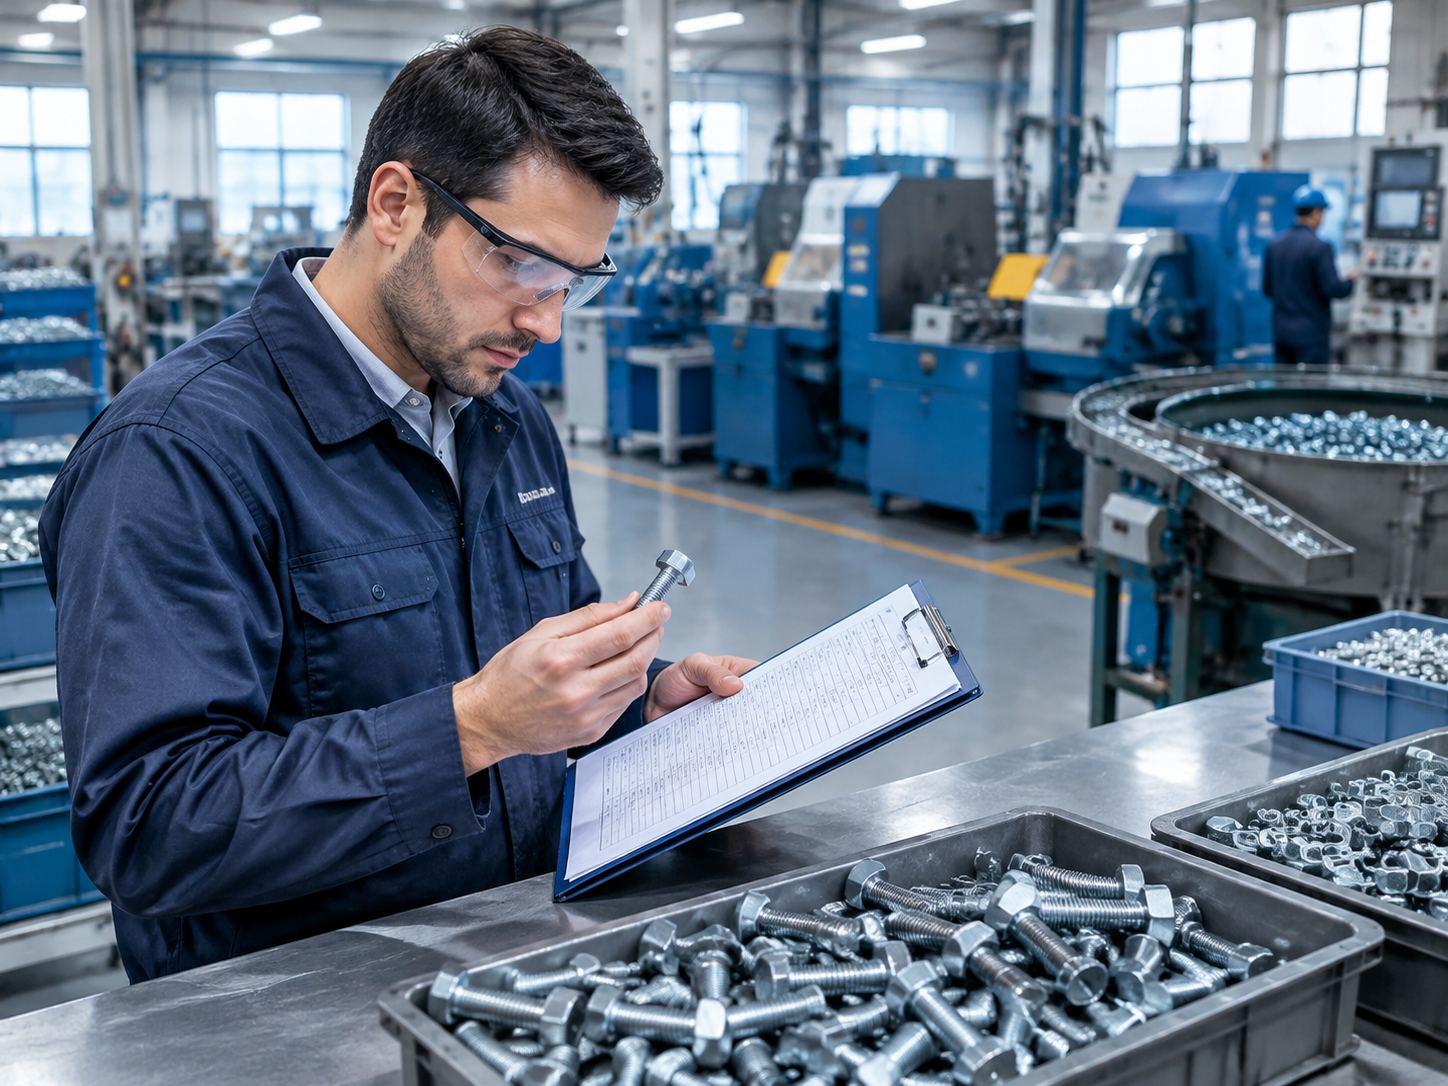
قائمة تدقيق مصنع موردي المثبتات: 12 نقطة تدقيق ميداني

دانيال
بفضل خبرتنا في تصنيع المثبتات ومبيعات التصدير، نختص في البراغي والصواميل والمسامير ومسامير الحفر الذاتي والقضبان الملولبة بالكامل وحلول التثبيت المخصصة لتطبيقات البناء والآلات والسيارات والصناعة.
مقدمة: لماذا لا يمكن الاعتماد على عرض السعر والعينات فقط في شراء المثبتات
غالبًا ما تبدو المثبتات مثل البراغي والصواميل والمسامير القلاووظ موحدة في المظهر، ويبدو أنه بمجرد تطابق المواصفات وإمكانية ربط العينة يمكن تقديم الطلب. لكن ما يؤثر فعليًا في كفاءة التجميع ومقاومة التآكل والأداء على المدى الطويل هو بالضبط تلك الاختلافات التي يصعب كشفها في مرحلة العينات: هل درجة المادة مستقرة، وهل تُنفذ المعالجة الحرارية حسب الدفعة، وهل سماكة طبقة المعالجة السطحية موحدة، وهل يتم تنفيذ فحوصات العملية فعليًا. قد لا تظهر هذه المشكلات في عينة مفردة، لكنها تتجلى بشكل مركز بعد التسليم بالجملة.
في التطبيقات التي تتعرض للاهتزاز أو الأحمال المتناوبة أو تغيرات درجة الحرارة، فإن نجاح عينة واحدة لا يعني استقرار طلب بالجملة. قد يحدث لدى نفس مصنع المثبتات بين دفعات مختلفة خلط مواد أو تقلب في الصلابة أو تجاوز في مقاييس فحص القلاووظ أو نقص في سماكة الطلاء. إذا اعتمد المشتري فقط على عرض السعر وبعض العينات لاتخاذ القرار، فهو في الواقع يترك مخاطر الدفعات لنفسه ولعملائه في المراحل اللاحقة. وتكمن قيمة التدقيق الميداني في التأكد من أن ظروف الإنتاج الفعلية وسجلات الجودة وإجابات الموظفين لدى المصنع تتوافق مع ما يعلنه للخارج.
تقدم هذه المقالة قائمة تدقيق للمصنع من 12 بندًا يمكن تقييمها مباشرة في الموقع، وتغطي الكيان القانوني للمصنع، وتتبع المواد، والعمليات، والمعالجة الحرارية، والمعالجة السطحية، والفحص، والتعبئة، والطاقة الإنتاجية، ونظام الجودة، والتنسيق التصديري وغيرها من المراحل، لمساعدة فرق الشراء على الحكم المنهجي على ما إذا كان مورد المثبتات مناسبًا للتعاون طويل الأمد، بدلاً من اتخاذ القرار بناءً على عرض سعر واحد أو علبة عينات فقط.
أولاً: تأكيد الكيان القانوني للمصنع وقدرته الإنتاجية الفعلية
الخطوة الأولى في تدقيق المصنع ليست مشاهدة الورشة، بل التحقق من الكيان. اطلب من الطرف الآخر تقديم رخصة الأعمال التجارية وعنوان الإنتاج ولوحة رقم المبنى الفعلي للمجمع الصناعي، وتأكد مما إذا كان الطرف المستقبل هو المصنع الفعلي أو تاجر أو نموذج مختلط بين الإنتاج والإسناد الخارجي. بعض موردي المثبتات يكون مكتبهم في وسط المدينة والإنتاج في مصنع متعاون على بعد عشرات الكيلومترات؛ هذا الوضع بحد ذاته ليس بالضرورة مشكلة، لكن يجب توضيحه مسبقًا، وإلا فإن تتبع الدفعات وتحديد المسؤوليات لاحقًا سيصبح غامضًا.
في موقع الورشة، ركز على قائمة المعدات الرئيسية وترتيبات الورديات وسجلات الطاقة الإنتاجية وجدول الإنتاج الحالي. يحدد عدد وحمولة آلات الحد البارد وآلات لف القلاووظ وأفران المعالجة الحرارية نطاق المواصفات والحد الأقصى للدفعات التي يمكن للمصنع استقبالها. يجب على المشتري عرض كمية الطلب ومتطلبات موعد التسليم وتوقعات التوسع المستقبلي، وطلب من الطرف الآخر توضيح كيفية توزيع حمل المعدات. بالنسبة للفئات المتخصصة مثل مصنعي البراغي السداسية ومصانع براغي العربات، يجب أيضًا التأكد مما إذا كانت المعدات والعمليات المقابلة تُنجز داخل المصنع وليس بالاعتماد الكامل على الإسناد الخارجي.
إذا كان الطلب يتضمن خلط مواصفات متعددة، مثل شراء براغي الآلات بالجملة وبراغي الحواف في الوقت نفسه، فيجب السؤال عن تكرار تغيير القوالب ومنطق جدولة الإنتاج. لا يمكن إثبات الطاقة الإنتاجية بعبارة "ننتج كذا طنًا شهريًا"، بل يجب رؤية سجلات تشغيل المعدات وكميات الإنتاج تحت التشغيل وسجلات التسليم الأخيرة تثبت بعضها بعضًا.
ثانيًا: التحقق من مصادر المواد الخام وتتبع الدفعات
المادة هي نقطة البداية لأداء المثبتات. يجب في الموقع فحص سجلات شراء الصلب وأسلاك الفولاذ المقاوم للصدأ والمواد الخام الأخرى وشهادات المواد وتقارير فحص المواد الواردة، والتأكد من استقرار المورد وتوافق الدرجة مع متطلبات الطلب. بالنسبة لمصانع الصواميل الفولاذية الكربونية ومصنعي المثبتات من الفولاذ المقاوم للصدأ ومصنعي البراغي عالية القوة، فإن التحقق من درجة المادة والتركيب الكيميائي والخواص الميكانيكية أمر بالغ الأهمية، لأنه بمجرد حدوث خلط المواد، يصعب تعويضه بالكامل من خلال المعالجة الحرارية والفحص اللاحقين.
عند الفحص العشوائي، لا تكتف بالنظر إلى شهادة مواد جميلة، بل اختر رقم دفعة محددًا وتتبعه عبر "استلام المواد — أمر الإنتاج — دفعة المنتج النهائي — سجل الشحن" للتأكد من اكتمال سلسلة التتبع. يمكنك أن تشير عشوائيًا إلى منصة منتجات نهائية وتسأل: أي مصنع صلب وردت منه مواد هذه الدفعة، ومتى دخلت المخزن، وأي أمر عمل تقابله، وأين سجل الفحص. إذا تطلب الأمر مكالمات متعددة المستويات لتجميع الإجابة، فهذا يعني أن نظام التتبع لا يزال على الورق فقط.
في الوقت نفسه، يجب ملاحظة تقسيم مخزن المواد الخام ووضع العلامات. هل يتم الفصل المادي بين الفولاذ الكربوني والفولاذ المقاوم للصدأ، وهل تحمل أسلاك الدرجات المختلفة ملصقات واضحة، وكيف تُعاد المواد المتبقية للاستخدام؛ كل هذه أدلة عملية على الوقاية من خلط المواد. بالنسبة للمثبتات من الفولاذ المقاوم للصدأ، يجب أيضًا التأكد من استخدام مواد من مصانع صلب معتمدة، لتجنب التأثير على مقاومة التآكل بسبب المواد الرديئة.
ثالثًا: فحص الرسومات والمعايير ومراجعة الطلبات
تبدو المثبتات وكأنها تُنتج وفق المعايير، لكن الطلبات الفعلية غالبًا ما تتضمن رسومات العملاء وتفاوتات خاصة ودرجات أداء محددة ومتطلبات وسم. عند تدقيق المصنع يجب التأكد من وجود عملية مراجعة للطلبات: بعد استلام الرسومات والمعايير، يمكن التحقق بندًا بندًا من تفاوتات الأبعاد ودرجة الأداء وإصدار المعيار المطبق، وتوثيق النقاط المشكوك فيها كتابيًا، بدلاً من الموافقة الشفهية وفهم الورشة الذاتي.
فحص ضبط إصدارات الرسومات مهم بنفس القدر. يمكن في الموقع طلب الاطلاع على سجلات توزيع رسومات منتج معين وملفات العمليات وتاريخ تحديث معايير الفحص، للتأكد من أن الورشة تستخدم أحدث إصدار. تسرب الرسومات القديمة إلى خط الإنتاج هو سبب شائع لتجاوزات الأبعاد في الدفعات. بالنسبة لطلبات تصدير البراغي وفق المعايير الأمريكية وبراغي التخصيص بالجملة، يجب أيضًا التحقق من إصدار المعيار ووسم الرأس والمتطلبات الخاصة للعميل وما إذا كانت قد تُرجمت بدقة إلى متطلبات الإنتاج والفحص.
يمكن طرح سؤال محدد في الموقع: إذا تعارضت رسومات العميل مع المعيار المرجعي في بُعد معين، فأيهما يعتمد المصنع، ومن يؤكد ذلك، وأين يُسجل. وضوح الإجابة غالبًا ما يعكس مستوى الإدارة الفعلي أكثر من عدد الشهادات المعلقة على الجدار.
رابعًا: تدقيق عمليات التشكيل والتصنيع الآلي
تحدد عملية التشكيل استقرار أبعاد المثبتات وجودة السطح. يجب في الموقع فحص العمليات الرئيسية مثل الحد البارد والطرق الساخن ولف القلاووظ والدرفلة اللولبية والخراطة أو الثقب، والتأكد من توافق مسار العملية مع بنية المنتج. على سبيل المثال، هل يتم تشكيل الرأس في خطوة واحدة، وهل القلاووظ يُلف أم يُخرط، وهل يوجد في الساق تقليص قطر أو أخدود تراجع؛ كل هذه التفاصيل تؤثر في أداء التجميع.
ركز على تغيير القوالب وتأكيد القطعة الأولى وتسجيل معلمات المعدات والتعامل مع التوقفات غير الطبيعية. يمكن السؤال عن كيفية إجراء فحص القطعة الأولى بعد تغيير القالب لمنتجات مثل البراغي والصواميل، ومن يؤكده، وأين تُحفظ السجلات، وكيف يُمنع انحراف الأبعاد عند تقلب معلمات المعدات. بالنسبة لتخصيص براغي الرأس السداسي الداخلي والمثبتات غير القياسية وغير القياسية، يجب التأكد من العملية الكاملة للعينة الأولية والتحقق من العملية والانتقال إلى الإنتاج الكمي، لتجنب وجود طريقتين مختلفتين للعينات والإنتاج الكمي.
خذ براغي الآلات الشائعة كمثال، فبراغي الآلات ذات الرأس الغاطس بمجرى صليبي تُستخدم بكثرة في المعدات الكهربائية والأثاث وتجميع الألواح، ويؤثر عمق المجرى وزاوية الرأس الغاطس ودقة القلاووظ مباشرة في كفاءة التجميع. بالنسبة لمنتجات مثل DIN 965 براغي آلات برأس غاطس ومجرى صليبي، التي تغطي مواد متعددة مثل الصلب والفولاذ المقاوم للصدأ والنحاس الأصفر، فإن ما إذا كان المصنع يضع بنود فحص القطعة الأولى والفحص الدوري بشكل منفصل للمجرى وزاوية الرأس والقلاووظ هو مدخل مباشر للحكم على دقة ضبط العملية. وبالمثل، تستخدم براغي الرأس الزرية السداسية الداخلية رأسًا قبابيًا منخفضًا ودفعًا سداسيًا داخليًا، وتُستخدم غالبًا في تجميع الآلات والأثاث وألواح المعدات؛ ويعتمد استقرار تشكيل الرأس وأبعاد السداسي الداخلي بشكل أكبر على عملية الحد البارد ومستوى صيانة القوالب، ويمكن طلب الاطلاع على سجلات صيانة القوالب المقابلة في الموقع.
خامسًا: فحص المعالجة الحرارية وضبط الأداء
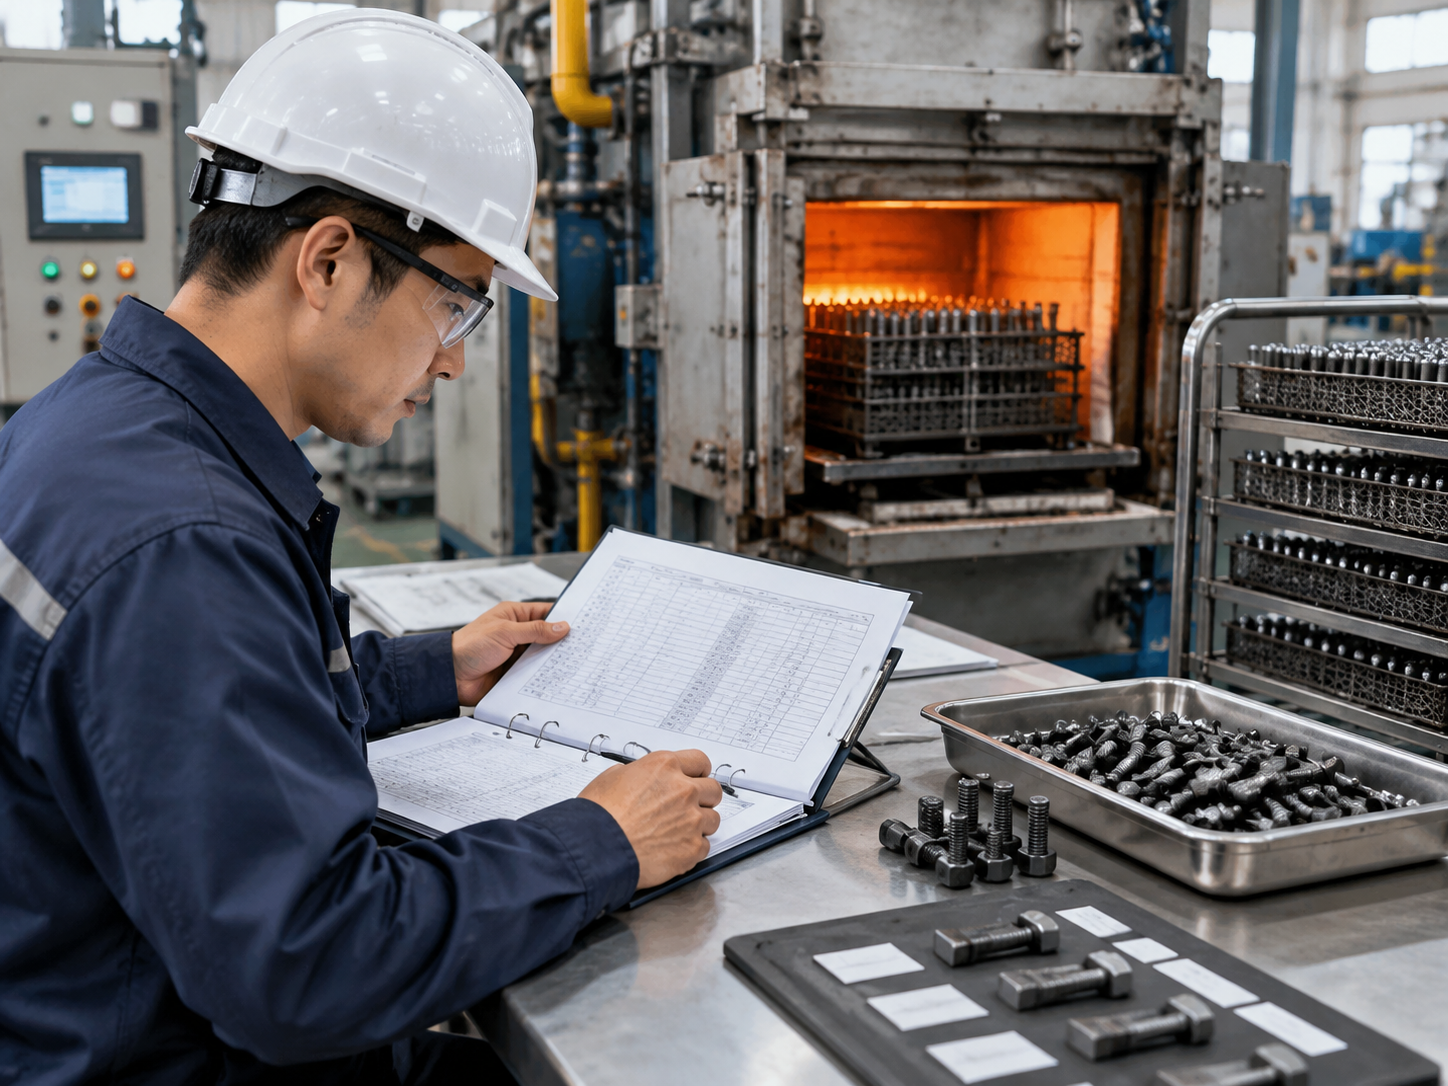
المعالجة الحرارية هي نقطة الفصل في أداء المثبتات، وهي أيضًا الحلقة الأكثر "خفاءً". يجب في الموقع التحقق من نوع معدات المعالجة الحرارية ومعلمات العملية وسجلات الأفران ونتائج اختبار الصلابة والشد أو غيرها من اختبارات الأداء المطبقة. المهم ليس وجود فرن، بل ما إذا كان لكل دفعة فرن منحنى عملية وبيانات فحص قابلة للتتبع، وكيف تُعزل الدفعات غير الطبيعية وتُعالج.
إذا كانت المعالجة الحرارية مُسندة خارجيًا، فيجب التأكد من مؤهلات الطرف الخارجي وطريقة عزل الدفعات وتقسيم مسؤوليات الفحص وآلية تتبع المنتجات غير المطابقة. الإسناد الخارجي لا يعني فقدان السيطرة، لكن يجب رؤية سجلات الإرسال للفحص وإعادة الفحص بعد العودة وعلامات الدفعات قابلة للتطابق. بالنسبة لمصنعي البراغي عالية القوة والمنتجات التي تتحمل أحمالًا عالية، يجب التركيز على كيفية تطبيق متطلبات الأداء في كل دفعة إنتاج، وليس فقط إجراؤها مرة واحدة في اختبار النوع.
يمكن في الموقع سحب رقم دفعة فرن لمنتج معين وطلب من الطرف الآخر إخراج سجل الصلابة ومعلمات العملية المقابلة، ثم مقارنتها بملصق المنتج النهائي. إذا لم تتطابق الثلاثة، فهذا يعني وجود انقطاع في تتبع المعالجة الحرارية، وهذه المخاطر غالبًا ما يصعب تعويضها في التجميع اللاحق.
سادسًا: تدقيق المعالجة السطحية وقدرة مقاومة التآكل
ترتبط المعالجة السطحية مباشرة بأداء مقاومة التآكل وقبول المظهر. يجب في الموقع فحص سجلات عمليات الطلاء الكهربائي والجلفنة بالغمس الساخن والتسويد والتخميل أو غيرها من المعالجات السطحية وطرق الفحص، والتأكد من وجود معايير واضحة لسماكة الطبقة والالتصاق وتقييم المظهر. بالنسبة لموردي البراغي المجلفنة بالغمس الساخن، يجب أيضًا الانتباه إلى انتظام طبقة الزنك واجتياز مقياس القلاووظ وتغيرات الأبعاد بعد الجلفنة؛ وبالنسبة لموردي المثبتات من الفولاذ المقاوم للصدأ، يجب التحقق من معالجة التخميل ومعايير قبول المظهر.
معظم المصانع تعتمد على جهات خارجية في المعالجة السطحية، لذا يجب التركيز على التحقق من إدارة الموردين الخارجيين: هل معايير الإرسال للفحص مكتوبة، وكيف تُعرَّف الدفعات، وكيف يُضبط موعد التسليم، وكيف يُتجنب فقدان التتبع بعد المعالجة. خلط الدفعات بعد المعالجة السطحية مشكلة شائعة، وعند تدقيق المصنع ينبغي ملاحظة ما إذا كانت منطقة الانتظار للمعالجة ومنطقة العودة من المعالجة ومنطقة المطابق معزولة مادياً، وما إذا كانت الملصقات تنتقل مع الدفعة.
يمكن طلب الاطلاع على سجلات اختبار الرش الملحي أو قياس سماكة الطلاء الأخيرة، ومطابقة أرقام الدفعات في التقارير مع الأصناف الفعلية في المستودع. يجب أن تتوافق متطلبات مقاومة التآكل مع بيئة الاستخدام الفعلية، وتجنب اعتبار البنود غير المنطبقة متطلبات عامة، وكذلك تجنب حذف الاختبارات الواجبة لفترات طويلة.
سابعاً: تقييم الأبعاد وفحص العمليات
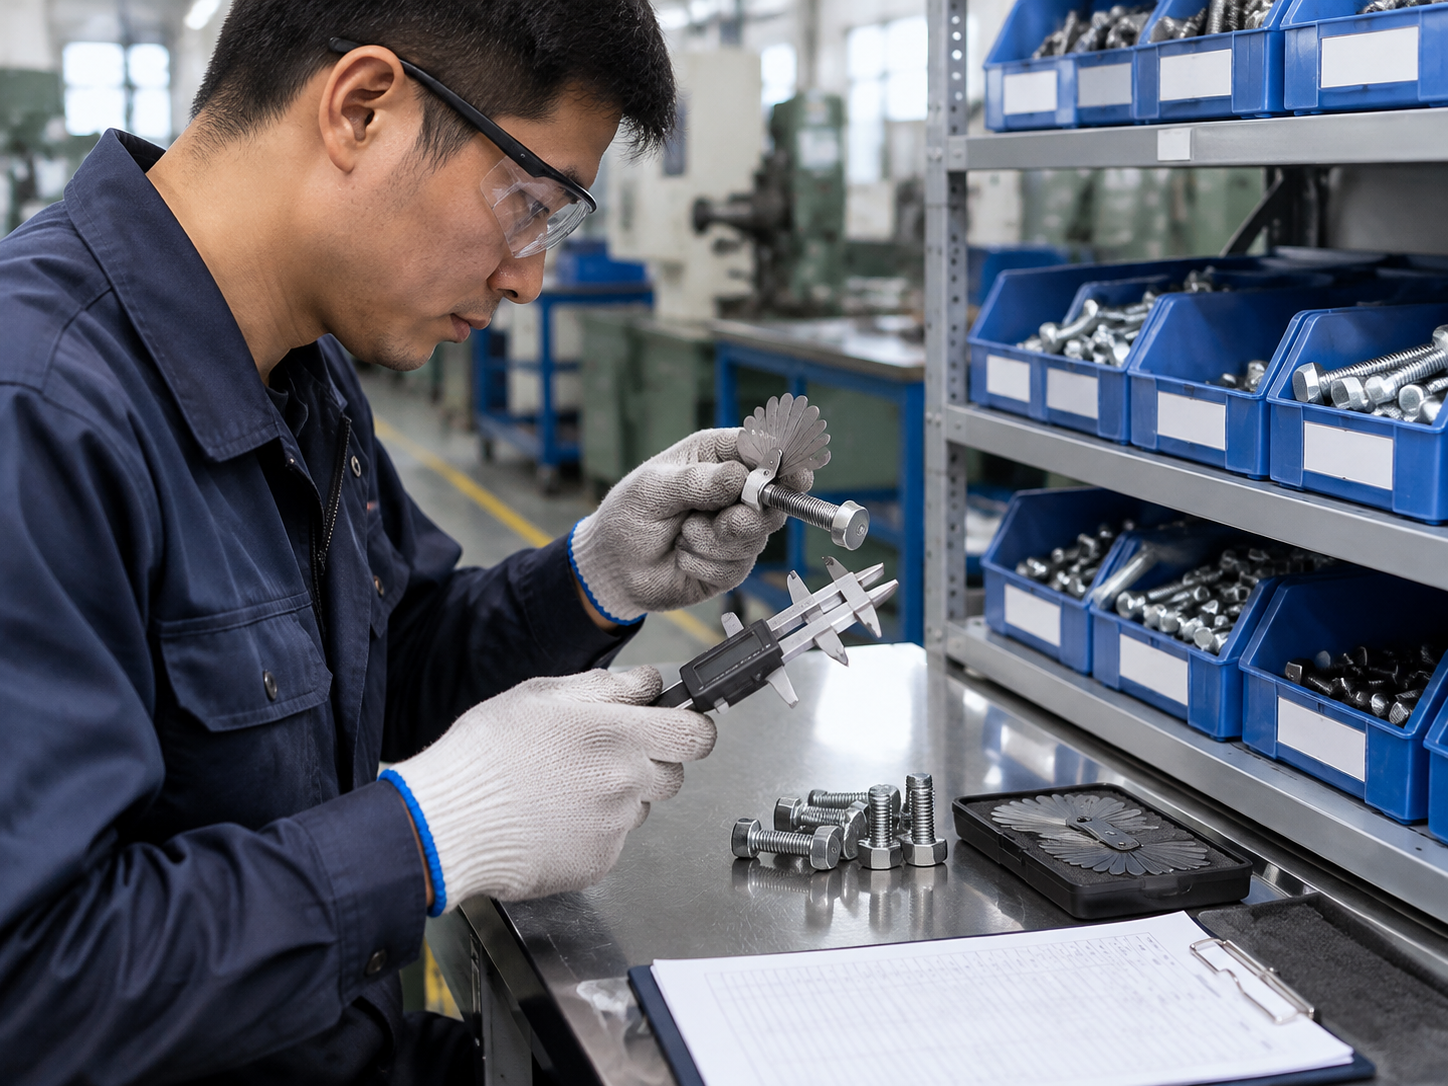
فحص العمليات هو ضمان اتساق الإنتاج بالجملة. يجب فحص حالة معايرة أدوات القياس، وتعليمات فحص العمليات، وسجلات فحص القطعة الأولى والفحص الدوري وفحص القطعة الأخيرة، والتأكد من أن تكرار الفحص يتناسب مع الخصائص الحرجة للمنتج. هل أدوات القياس ضمن فترة المعايرة السارية، وهل القدادات وأدوات قياس السن (Go/No-Go) في متناول اليد، فهذه التفاصيل تعكس ما إذا كان الفحص يُنفَّذ فعلياً.
يمكن إجراء فحص عشوائي ميداني لبنود رئيسية مثل السن والطول وأبعاد الرأس وأبعاد الأضلاع المقابلة، وطلب من المفتش عرض الطريقة الفعلية، للتأكد من أن طريقة الفحص مناسبة للمنتج. فمثلاً أدوات قياس السن الناعم تختلف عن أدوات السن الخشن، وزاوية الرأس الغاطس تحتاج أداة قياس مخصصة، وأبعاد السداسي الداخلي تحتاج مقياس إدخال أو قياس إسقاطي، فإذا كانت الطريقة خاطئة فلا قيمة للسجلات مهما كانت مرتبة.
إدارة المنتجات غير المطابقة يجب فحصها أيضاً. يجب معرفة كيفية عزل المنتجات غير المطابقة ووسمها وإعادة فحصها، وما إذا كانت المنتجات المعاد تصنيعها تحمل وسماً واضحاً وسجلات إعادة فحص، لتجنب اختلاط المنتجات المعاد تصنيعها أو المنتجات قيد الحكم مع الدفعات المطابقة. يمكن التوجه إلى منطقة المنتجات غير المطابقة لمعرفة ما إذا كانت هناك علامات حالة واضحة ومستندات معالجة، بدلاً من كومة من صناديق النقل بلا ملصقات.
ثامناً: التحقق من المختبر والفحص النهائي
قدرة المختبر تحدد ما إذا كان المصنع قادراً على التحقق من الأداء بنفسه. عند الفحص يجب التأكد من بنود الاختبار التي يستطيع المصنع إنجازها بنفسه، وحالة المعدات، وكفاءة المشغلين؛ أما البنود التي لا يمكن فحصها داخلياً فيجب توضيح ترتيبات الفحص الخارجي وآلية استلام التقارير. هل المعدات ضمن فترة المعايرة السارية، وهل المشغلون على دراية بالطرق القياسية، فهذا أهم من مساحة المختبر.
يجب مطابقة تقارير فحص الصلادة وقوة الشد وعزم الدوران والرش الملحي أو الطلاء وفقاً لمتطلبات المنتج والعميل، مع ملاحظة مدى تطابق بنود التقرير مع متطلبات المنتج الفعلية، وتجنب اعتبار البنود غير المنطبقة متطلبات عامة. في مرحلة الفحص النهائي يجب التأكد من خطة أخذ العينات ومعايير القبول وصلاحية الإفراج عن الشحن، والتحقق العشوائي من تطابق التقارير مع الدفعات الفعلية. يمكن سحب تقرير فحص شحن عشوائياً وطلب من الطرف الآخر إيجاد المنتجات والعينات المحفوظة المقابلة للدفعة، للتحقق من إمكانية إغلاق الحلقة بين السجلات والأصناف الفعلية.
بالنسبة لطلبات التصدير، يجب أيضاً التأكد من أن الفحص النهائي يمكن تنفيذه وفقاً لمواصفات العميل أو متطلبات سوق الوجهة، بما في ذلك اتساق الوسم والتغليف ومعلومات المستندات. بيانات المختبر لا تكتسب معنى جودة حقيقياً إلا إذا ارتبطت بالدفعة والأصناف الفعلية وصلاحية الإفراج.
تاسعاً: فحص الوسم والتغليف وإدارة المستودعات
الوسم والتغليف يبدوان مرحلة نهائية، لكنهما من أكثر مناطق خلط المواد وصدأها. يجب فحص ما إذا كانت ملصقات المنتج النهائي تتضمن اسم المنتج والمواصفات والمادة أو الدرجة والدفعة والكمية ومعلومات التعريف المطلوبة من العميل، وما إذا كانت الملصقات ثابتة ومعلوماتها متطابقة مع الأصناف الفعلية. بالنسبة لطلبات التصدير، يجب أيضاً التأكد من أن لغة الملصق والباركود وعلامات الصناديق تتوافق مع مواصفات العميل.
إدارة المستودعات تركز على التقسيم. هل تُخزَّن المواصفات والمواد المختلفة في مناطق منفصلة، وهل المسامير والصواميل والمثبتات المصنوعة من الفولاذ المقاوم للصدأ معزولة مادياً لمنع الخلط أو الصدأ. يجب التأكد ميدانياً من وجود تدابير ضد الرطوبة على الأرض، وتنفيذ مبدأ الوارد أولاً يصرف أولاً، وآلية إعادة الفحص للمخزون طويل الأمد. بالنسبة للبيئات الرطبة أو النقل لمسافات طويلة، فإن الحماية بالتغليف وتثبيت المنصات وقدرة تغليف التصدير بالغة الأهمية، ويمكن طلب الاطلاع على الممارسات الفعلية للورق المضاد للصدأ ومجففات الرطوبة وغشاء التغليف وتقوية المنصات.
يمكن فتح صندوق من المنتج النهائي والتحقق من تطابق الملصق والكمية ووسم المادة مع محتويات الصندوق، وملاحظة وجود تدابير مضادة للصدأ داخل التغليف. هذه الخطوة البسيطة غالباً ما تكشف المستوى الحقيقي لإدارة المستودعات والتغليف.
عاشراً: التأكد من الطاقة الإنتاجية ومواعيد التسليم ومرونة سلسلة التوريد
التزامات مواعيد التسليم تحتاج إلى أدلة تدعمها. يجب تقييم ما إذا كان موعد التسليم الموعود له أساس، بناءً على حمل المعدات وترتيبات العاملين ومخزون المواد الخام وسجلات التسليم السابقة. يمكن طلب عرض سجل التسليم للأشهر الأخيرة ومقارنة كميات الطلبات مع تواريخ الشحن الفعلية، لمعرفة ما إذا كانت هناك تأخيرات متكررة أو حالات تسريع مركزة.
في الوقت نفسه، يجب السؤال عن خطط الطوارئ وآلية التواصل مع العملاء عند تعطل المعدات الرئيسية أو نقص المواد الخام أو تأخر الموردين الخارجيين. موردو المثبتات ذوو المرونة لديهم عادةً موردون خارجيون بدلاء ومخزون أمان وإجراءات واضحة لإشعار التأخير، بدلاً من الانتظار حتى يستفسر العميل لشرح الأسباب. بالنسبة للطلبات متعددة المواصفات مثل البيع بالجملة لمسامير التثبيت التوسعية والمسامير الآلية، يجب التأكد من كيفية إدارة المصنع للدفعات الصغيرة وتعدد الأصناف في جدولة الإنتاج، وكيفية ترتيب أوقات تغيير القوالب وأولويات الجدولة.
تقييم الطاقة الإنتاجية يجب أن يشمل أيضاً مرونة التوسع. إذا كان لدى المشتري طلب متزايد مستقبلاً، فهل لدى المصنع احتياطي من المعدات والمساحة والعاملين، وهل يمكنه زيادة الإنتاج دون التضحية بالجودة، كل ذلك يجب توضيحه وتسجيله في هذه المرحلة.
حادي عشر: تدقيق نظام الجودة وإغلاق حلقة المشكلات
قيمة نظام الجودة تكمن في قدرته على إغلاق حلقة المشكلات. عند الاطلاع على وثائق إدارة الجودة وسجلات التدقيق الداخلي وسجلات شكاوى العملاء والإجراءات التصحيحية والوقائية، يجب التركيز على التحقق من وجود مسؤول ومدة ونتائج تحقق لكل مشكلة، وليس فقط الاطلاع على الشهادات. يمكن اختيار شكوى عميل حديثة وطلب من الطرف الآخر سرد العملية كاملة من الاستلام وعزل المخزون وتتبع الدفعة إلى إشعار العميل والتحقق من التصحيح.
يجب السؤال عن كيفية عزل المصنع للمخزون وتتبع الدفعة وإشعار العميل عند حدوث عدم مطابقة في الأبعاد أو شذوذ في الأداء أو خلط مواد. مدى تحديد الإجابة ووجود سجلات مكتوبة يعكس القدرة الحقيقية على الطوارئ. كما يجب فحص إدارة الموردين وضبط التغييرات، والتأكد من تقييم أي تغيير في المواد أو العمليات أو المعدات أو الموردين الخارجيين والحصول على موافقة العميل قبل تنفيذه. عدم الإبلاغ عن التغييرات مصدر مهم لمخاطر الدفعات، ويجب عند تدقيق المصنع المطالبة صراحةً بالإبلاغ الكتابي المسبق عن التغييرات.
سجلات التدقيق الداخلي تستحق الاطلاع أيضاً. إذا بقيت المشكلات المكتشفة في التدقيق الداخلي طويلاً في حالة "تم ترتيب التصحيح" دون تحقق وإغلاق، فهذا يعني أن تشغيل النظام شكلي. نظام الجودة ليس شهادة على الحائط، بل سلسلة أدلة كاملة من اكتشاف المشكلة إلى إغلاقها.
ثاني عشر: تقييم قدرات التخصيص والتصدير والتنسيق التجاري
بالنسبة للمشترين الذين لديهم احتياجات تخصيص، يجب التأكد من عملية التواصل في التصنيع لحساب الغير (OEM) للمثبتات أو تطوير المنتجات غير القياسية أو المنتجات الخاصة، من الاستفسار والنماذج الأولية والاعتماد إلى الإنتاج الكمي. يجب توضيح فترة إعداد النماذج ومعايير اعتماد العينات وشروط الانتقال للإنتاج الكمي وآلية الإبلاغ عن التغييرات أثناء تدقيق المصنع وتسجيلها كتابياً. تخصيص المسامير السداسية الداخلية وتخصيص المثبتات الخاصة وتصنيع المثبتات غير القياسية تحتاج بشكل خاص إلى التأكد من كفاية التحقق من العمليات، لتجنب نجاح العينة وفشل الإنتاج الكمي.
طلبات التصدير تحتاج أيضاً إلى التحقق من خبرة التغليف والوسم والمستندات والتسليم. بالنسبة لموردي تصدير المثبتات، يجب التأكد من قدرتهم على تنفيذ مواصفات العميل وفقاً لمتطلبات سوق الوجهة، بما في ذلك إصدار المعيار ووسم الرأس وإقرار المادة وعلامات تغليف الصناديق. طلبات تصدير المسامير وفق المعيار الأمريكي تتطلب تفاصيل دقيقة في الوسم ودرجات الأداء، ويمكن عند تدقيق المصنع طلب الاطلاع على نماذج المستندات والملصقات لدفعات تصدير سابقة.
قدرة مطابقة الأصناف مهمة أيضاً. موردو مسامير الشفة وموردو الصواميل القافلة ومصنعو المسامير اللولبية الذاتية أو موردو المسامير ذاتية الحفر، تختلف خبراتهم في التصنيع والفحص، ويجب السؤال عن العمليات والقوالب وطرق الفحص المقابلة للمنتج المحدد. فمثلاً تشكيل رأس الحفر والمعالجة بالكربنة في المسامير ذاتية الحفر، وتجميع حلقة النايلون أو إغلاق الصامولة القافلة، واستواء سطح الشفة في مسامير الشفة، كلها تحتاج خبرة متراكمة متخصصة. وفي التنسيق التجاري، يمكن التأكد من سرعة الاستجابة لعروض الأسعار وقنوات التواصل الفني وجهة الاتصال لمعالجة الحالات الشاذة، للحكم على مدى ملاءمتها للتعاون طويل الأمد.
التقييم واتخاذ القرار بعد التدقيق الميداني
يُوصى بتصنيف البنود الاثني عشر المذكورة أعلاه إلى مطابق أو بحاجة إلى تحقق أو غير مطابق، وتسجيل الأدلة والمسؤولين ومدد التصحيح للمخاطر الرئيسية. التقييم ليس غاية في حد ذاته، بل تحويل الحقائق المرصودة ميدانياً إلى قائمة تصحيح قابلة للتتبع، لتجنب نسيان المشكلات بعد انتهاء التدقيق.
يجب اعتبار تتبع المواد والعمليات الرئيسية وفحص الأداء وعزل الدفعات وقدرة التسليم بوابات رئيسية. فبمجرد وجود مشكلات غير مغلقة في هذه البنود، لا ينبغي الدخول مباشرة في تعاون بالجملة حتى لو كانت المزايا السعرية كبيرة. وبالنسبة للمشكلات غير المغلقة، يمكن ترتيب مراجعة أو تحقق بدفعة صغيرة، لاختبار أثر التصحيح من خلال أداء التسليم الفعلي.
ينبغي أن يجمع القرار النهائي بين الجودة والتكلفة ومدة التسليم وسرعة الاستجابة وقدرة التخصيص، ثم يُقرر بعد ذلك ما إذا كان سيتم إدراج مصنع المثبتات هذا في قائمة الموردين المؤهلين. فالتفوق في بُعد واحد لا يكفي لدعم تعاون طويل الأمد، والأدلة الميدانية القابلة للتكرار بثبات هي الأساس الموثوق.
الخاتمة: تقليل مخاطر الشراء باستخدام أدلة ميدانية قابلة للتحقق
تدقيق المصنع لا يقتصر على حجم المبنى أو عدد الشهادات، بل يتم التحقق من اتساق موقع الإنتاج وسجلات الجودة وسلسلة التتبع وإجابات الموظفين مع بعضها. فالمورد الموثوق حقاً للمثبتات يجب أن يقدم إجابات متوافقة ومترابطة بين الورشة والمستودع والمكتب، بدلاً من سد فجوات السجلات بتعهدات شفهية.
يُنصح المشترون باستخدام هذه القائمة بالاقتران مع رسومات المنتج ومتطلبات الطلب وسيناريو التطبيق الفعلي، ومواصلة متابعة جودة الدفعات وأداء مدة التسليم بعد أول عملية تسليم. فالتدقيق الميداني ليس سوى نقطة البداية، ولا يمكن احتواء مخاطر الشراء ضمن نطاق مقبول إلا من خلال التأكيد المستمر للعينة الأولى وفحص الوصول وتغذية الدفعات الراجعة.

